Una línea de moldeo por inyección de espuma perdida puede cumplir con todas las especificaciones técnicas y aun así no alcanzar el rendimiento esperado. Una máquina de moldeo de EPS de alta velocidad no puede compensar una maduración, secado o capacidad de vacío insuficientes. Asimismo, un presupuesto atractivo para un equipo puede resultar mucho más costoso una vez que se incluyen las herramientas, los servicios públicos, el transporte, la instalación, la puesta en marcha, la capacitación y los repuestos.
Para los propietarios de fundiciones, los ingenieros de proyecto y los equipos de compras, la clave no reside simplemente en el precio de compra. El sistema completo de fundición a la cera perdida debe ajustarse a la gama de fundición, el método de producción de moldes, las instalaciones de la fábrica, la mano de obra y la producción prevista. Una mala adaptación de la capacidad puede generar equipos inactivos, una producción inestable y un período de amortización más prolongado.
Esta guía explica los principales factores que influyen en el coste de una línea de fundición a la cera perdida, los parámetros técnicos que afectan al retorno de la inversión y los puntos que los compradores deben verificar antes de comparar fabricantes o solicitar un presupuesto formal.
¿Es una línea de fundición a la cera perdida adecuada para su fundición?
Antes de hablar de precios, confirme que el proceso de producción se ajusta a la aplicación. Las fundiciones repetidas, las carcasas grandes, los prototipos y las series cortas pueden requerir diferentes estrategias de moldeo, herramientas y automatización.
Adapta el método de patrones a tu gama de productos.
Los pedidos repetidos estables pueden justificar moldes dedicados y un Máquina de moldeo de EPSLos patrones grandes, los prototipos y los productos de menor volumen pueden ser más adecuados para bloques de EPS moldeados seguidos de corte CNC.
El utillaje especializado garantiza una producción repetible, mientras que el moldeo por bloques ofrece mayor flexibilidad cuando los diseños cambian con frecuencia. La elección influye en la velocidad de lanzamiento, el coste de los patrones y el capital invertido en moldes.
¿Reemplazar una máquina o reequilibrar la línea de producción?
Una nueva máquina de moldeo no solucionará un cuello de botella en toda la línea de producción. Si los patrones esperan a madurar, los grupos recubiertos se acumulan fuera de la sala de secado o varias máquinas compiten por la capacidad de vacío, una mayor velocidad de moldeo solo traslada el retraso.
Analice los rechazos, el tiempo de inactividad, la variación del ciclo y las entregas no realizadas. Un problema aislado puede justificar la instalación de una sola máquina; los cuellos de botella interrelacionados pueden requerir una actualización más amplia de la línea de producción de moldeo por inyección a la cera perdida.
Una vez que se define el proceso, el comprador puede determinar el alcance del equipo y calcular el costo del proyecto.
¿Qué factores determinan el coste de una línea de fundición a la cera perdida?
La producción, las dimensiones del patrón, la automatización, las herramientas, los servicios públicos, la logística, la instalación y el mantenimiento influyen en el coste de una línea de fundición a la cera perdida. El precio del equipo debe considerarse por separado del coste total de instalación.
Dimensionar los equipos de área blanca como un solo sistema.
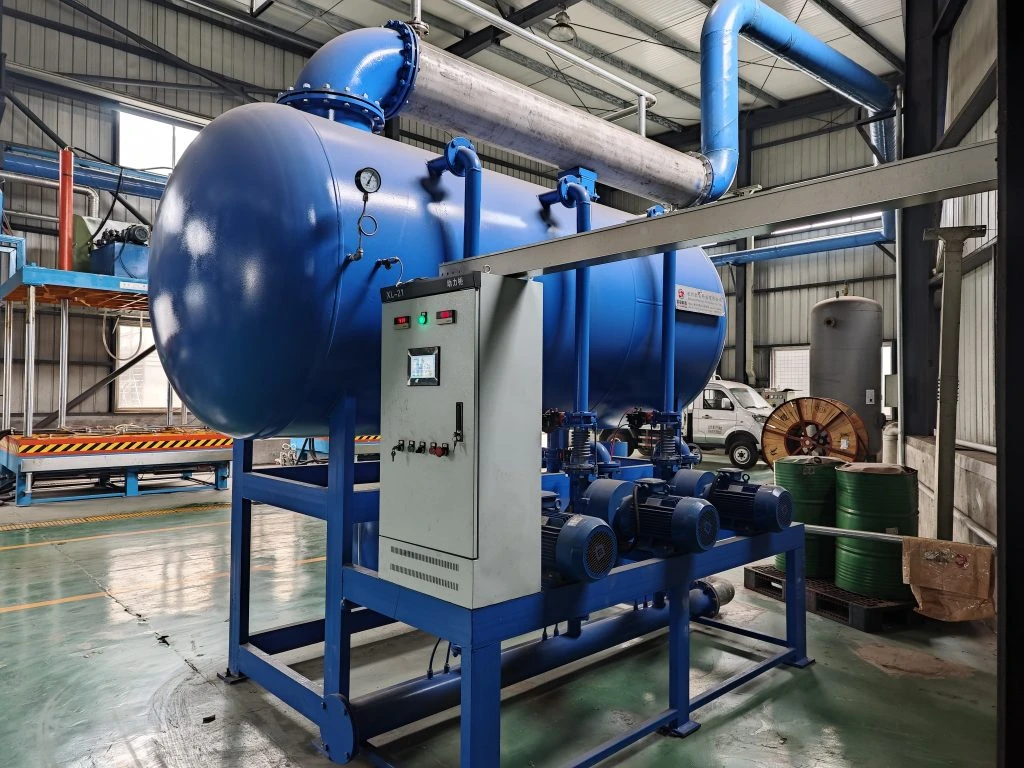
Un sistema de área blanca puede incluir preexpansión, maduración, moldeo de patrones de EPS, moldeo en bloque, secado y suministro de vacío. Estas etapas deben seguir el mismo plan de producción.
El Máquina preexpansora de EPS El sistema de OC Technology utiliza control PLC, parámetros de proceso almacenados, funcionamiento automático, soporte remoto de parámetros y pesaje electrónico. Las recetas almacenadas simplifican los pedidos repetitivos, mientras que el pesaje electrónico proporciona a los operarios un punto de control preciso para garantizar la consistencia de los lotes.
Un ciclo de moldeo corto tiene un valor limitado cuando la preparación del cordón, los cambios de molde o el secado no pueden seguir el ritmo. La capacidad debe ser uniforme en toda la línea de producción.
Incluir costos fuera del paquete de equipos
Un presupuesto completo normalmente incluye:
- Moldes de patrones, accesorios y modificaciones de prueba
- Vapor, energía, aire comprimido, drenaje, cimientos y cambios en el taller
- Embalaje para exportación, flete, aranceles y transporte terrestre
- Mano de obra para la instalación, equipos de elevación, viajes y alojamiento.
- Pérdidas por puesta en marcha, pruebas de producción, capacitación y aumento de producción
- Piezas de repuesto iniciales y componentes de desgaste críticos
Para proyectos en el extranjero, es fundamental dejar constancia por escrito del reparto de responsabilidades. Debe especificarse qué entrega el proveedor, qué prepara el comprador y qué debe estar listo antes de que comience la instalación.
¿Qué parámetros tienen el mayor efecto en el retorno de la inversión (ROI)?
La capacidad nominal no equivale a la producción comercializable. El rendimiento real depende del estado del cordón, la repetibilidad del ciclo, los cambios de molde, la maduración, el secado, la estabilidad de la producción, el mantenimiento y la aceptación en la primera pasada.
Medir los patrones aceptados por turno
Solicite una estimación de la producción neta en función de los productos propuestos, incluyendo paradas normales, limpieza, cambios de formato, enfriamiento y patrones de rechazo. Algunos datos útiles son el rango de densidad del EPS, la repetibilidad del lote, las dimensiones del molde, el tiempo de ciclo, la capacidad de maduración, la carga de secado y el número de operarios.
Los patrones aceptados por turno relacionan el rendimiento del equipo con el coste de la mano de obra, la capacidad de entrega y la producción real de bienes.
Ajuste la capacidad de secado a la carga real.
El Unidad de secado con bomba de calor aerotérmica Recupera el calor a la vez que elimina la humedad de la sala de secado. Su valor depende del volumen de la sala, la carga del patrón, la humedad del recubrimiento, el clima local, el flujo de aire y el tiempo de secado requerido.
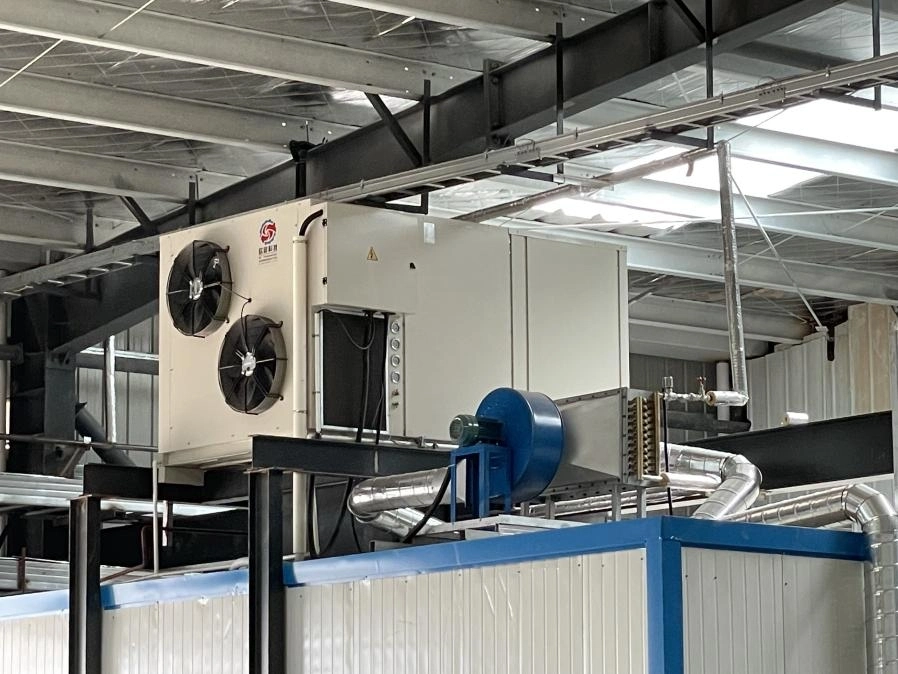
Una mayor potencia del compresor por sí sola no garantiza un mejor secado. El dimensionamiento correcto favorece unas condiciones de secado más uniformes y un control más preciso del consumo energético.
Verifique el alcance de los servicios públicos compartidos y la automatización.
A Sistema de aspiración central Debe seleccionarse en función de las máquinas conectadas, la superposición operativa, la longitud de la tubería, la estabilidad de la presión y los planes de expansión. Asimismo, conviene comprobar el vapor, el aire comprimido, la carga eléctrica y la capacidad de secado.
No todas las fundiciones necesitan el máximo nivel de automatización. El almacenamiento de recetas, la alimentación estable, el diagnóstico remoto, el acceso para mantenimiento y la capacidad equilibrada suelen aportar valor práctico. Las mesas sobredimensionadas, la capacidad de reserva no utilizada o las transferencias automatizadas para rutas poco utilizadas pueden no ser útiles.
Estos parámetros adquieren relevancia financiera al compararlos con los costos actuales de mano de obra, energía, desperdicio y tiempo de inactividad.
¿Cómo deben calcular los compradores el período de recuperación de la inversión?
Una estimación fiable del período de recuperación de la inversión parte de la base de producción actual de la planta, no de una afirmación general sobre el ahorro.
Establecer la línea base de costos actual
Utilice los registros operativos recientes. Registre la producción aceptable, las horas de trabajo, el consumo de servicios públicos, los rechazos de patrones, los desperdicios de fundición relacionados con la calidad del patrón, los gastos de mantenimiento, el tiempo de inactividad y las pérdidas por cambios de producto.
A continuación, identifique qué cambios se esperan con el nuevo equipo. Si se propone reducir el número de operarios, especifique qué tareas se eliminarán. Si se utiliza un ciclo más corto, confirme que las operaciones de maduración, secado, vacío y posteriores puedan soportarlo.
Calcula tres escenarios de retorno de la inversión.
Periodo de recuperación simple = Inversión total instalada ÷ Ahorro neto anual
Analice los escenarios conservador, esperado y de alta utilización. El escenario conservador debe contemplar la puesta en marcha, el aumento gradual de la producción, una menor utilización inicial, el mantenimiento, la capacitación y las pérdidas por cambios de producto.
El cálculo del período de recuperación simple facilita la comparación inicial, pero no reemplaza una revisión exhaustiva de la financiación, los impuestos, la depreciación, los tipos de cambio y el flujo de caja. Si el proyecto solo opera a su máxima capacidad desde el primer mes, es necesario revisar las hipótesis.
Cómo comparar fabricantes de líneas de fundición a la cera perdida
Compare proveedores que se encuentren dentro del mismo ámbito del proyecto. Dos presupuestos pueden parecer similares, pero cubrir alcances muy diferentes en cuanto a equipos, puesta en marcha, capacitación y repuestos.
Compara el alcance, no solo el precio.
| Punto de comparación | Qué verificar |
| Ajuste de la aplicación | Tamaños de piezas, aleaciones, ruta de fabricación, utillaje y gama de productos |
| Capacidad neta | Patrones aceptados por turno en condiciones realistas |
| Servicios públicos | Vapor, energía, aire, agua, drenaje y ventilación en horas pico. |
| Alcance del proyecto | Equipos, controles, herramientas, instalación y responsabilidades del comprador |
| Aceptación | Condiciones de la prueba, objetivo de resultados y criterios de calidad |
| Apoyo | Formación, garantía, servicio remoto, documentación y repuestos. |
Solicite a cada fabricante de líneas de fundición a la cera perdida que presente un presupuesto basado en las mismas especificaciones técnicas. Un precio más bajo puede significar simplemente que el comprador tendrá que realizar más trabajo.
Revisión de la instalación, la capacitación y el mantenimiento.
El cronograma del proyecto debe separar la confirmación del diseño, la fabricación, el envío, la preparación del sitio, la instalación, la puesta en marcha, la capacitación y el aumento gradual de la producción. La fecha de entrega y la fecha de producción no son lo mismo.
Las revisiones tardías de los servicios públicos pueden retrasar la puesta en marcha en el extranjero. Confirme la presión del vapor, la capacidad de aire comprimido, el drenaje, el voltaje, las especificaciones del cableado y el acceso para elevación antes de la fabricación.
Verifique la accesibilidad de los puntos de servicio, qué piezas requieren reemplazo programado y qué componentes críticos deben almacenarse localmente. Una capacitación clara, términos de garantía definidos, procedimientos de soporte remoto y plazos de entrega de repuestos facilitan la previsión de los costos de propiedad.
Cómo la tecnología de OC respalda la selección específica del proyecto
Tecnología OC Es un fabricante de equipos de fundición a la cera perdida, especializado en equipos inteligentes para áreas blancas y soporte integral para proyectos. Sus configuraciones se basan en los datos del proyecto, en lugar de un paquete fijo.
Configuración basada en datos de fundición y de fábrica.
Una propuesta útil comienza con los planos de fundición, la aleación, el peso de la pieza, las dimensiones del molde, la producción anual y máxima, los turnos, los cambios de producto, los servicios públicos, la distribución del taller y la capacidad futura.
Estos datos determinan el tamaño de la máquina, la capacidad del silo, la carga de secado, la demanda de vacío, las herramientas y los límites de la automatización. La selección basada en proyectos reduce el riesgo de pagar por capacidad no utilizada o de que una etapa sea demasiado pequeña.
Soporte integral desde la planificación hasta la puesta en marcha.
Para una planta nueva o una modernización importante, las interfaces de los equipos son tan importantes como las características de cada máquina. La planificación de la distribución debe tener en cuenta el flujo de materiales, el enrutamiento de servicios, la manipulación de moldes, el acceso para mantenimiento, el movimiento de los operarios y el espacio para futuras ampliaciones.
OC Technology puede revisar la información del proyecto y preparar una propuesta de configuración de equipos, requisitos preliminares de servicios públicos, alcance del proyecto y cotización comercial.
Conclusión
La mejor línea de fundición a la cera perdida no es necesariamente la más barata, la más grande ni la más automatizada. Es la que se ajusta al programa de fundición, ofrece la producción requerida, se mantiene dentro de los límites de consumo energético de la planta y conlleva responsabilidades claras en cuanto a instalación, capacitación y soporte.
Las fundiciones que planean una nueva línea, una expansión o un reemplazo de equipo pueden Solicite un presupuesto específico para su proyecto a OC Technology. mediante el intercambio de planos de fundición, aleación, dimensiones del molde, objetivos de producción, planes de turnos, condiciones de los servicios y distribución del taller.
Preguntas frecuentes
P1: ¿Cuánto costará una línea de pesca con moldeo por espuma perdida en 2026?
A: El costo incluye el precio del equipo, el costo total del proyecto instalado y los costos operativos. La capacidad, las herramientas, la automatización, los servicios públicos, el flete, la puesta en marcha, la capacitación y las piezas de repuesto influyen en la cifra final.
P2: ¿Qué información se requiere para obtener un presupuesto preciso?
A: Proporcione los planos de fundición, la aleación, el peso de la pieza, las dimensiones del molde, la producción anual y máxima, la combinación de productos, los turnos, los servicios públicos, el espacio del taller, el equipo existente y el nivel de automatización requerido.
P3: ¿Qué parámetros tienen el mayor efecto sobre la calidad y el coste operativo?
A: Entre los factores clave se incluyen el control de la densidad de EPS, la repetibilidad del lote, la consistencia del llenado, la estabilidad del ciclo, el tiempo de cambio, la capacidad de maduración, la carga de secado, la estabilidad del vacío, la aceptación en la primera pasada y la producción neta.
P4: ¿Cuánto tiempo duran la instalación, la puesta en marcha y la formación?
A: Los plazos dependen del alcance de la línea de producción, el envío, la preparación del sitio, la mano de obra local, los servicios públicos, las herramientas y la producción de prueba. Cada etapa debe aparecer por separado en el cronograma del proyecto.
P5: ¿Qué tipo de asistencia posventa debería necesitar un comprador extranjero?
A: Confirme la resolución de problemas a distancia, la documentación técnica, la formación, las condiciones de la garantía, las responsabilidades de respuesta, las piezas de desgaste, el stock de repuestos y los plazos de entrega de las piezas de recambio.


 Spanish
 English
 Arabic
 Hindi
 Indonesian
 Japanese
 Korean
 Malay
 Portuguese
 Thai
 Vietnamese