ロストフォーム成形ラインは、あらゆる技術仕様を満たしていても、生産性において不十分な場合がある。高速EPS成形機であっても、熟成、乾燥、真空能力の不足を補うことはできない。同様に、魅力的な機器の見積もりも、工具、ユーティリティ、輸送費、設置、試運転、トレーニング、スペアパーツなどを含めると、はるかに高額になる可能性がある。
鋳造工場のオーナー、プロジェクトエンジニア、調達チームにとって、重要なのは購入価格だけではありません。ロストフォーム鋳造システム全体は、鋳造範囲、パターン製造方法、工場設備、人員、そして計画生産量に適合していなければなりません。能力の適合性が低いと、設備の遊休、生産の不安定化、投資回収期間の長期化につながる可能性があります。
このガイドでは、ロストフォーム鋳造ラインのコストを左右する主な要因、投資収益率(ROI)に影響を与える技術的パラメータ、そしてメーカーを比較したり正式な見積もりを依頼したりする前に購入者が確認すべき点について説明します。
ロストフォーム鋳造ラインは、貴社の鋳造工場に適していますか?
価格について話し合う前に、製造工程が用途に合致していることを確認してください。繰り返し鋳造品、大型ハウジング、試作品、少量生産品などでは、異なるパターン設計、金型、自動化が必要となる場合があります。
パターンメソッドを製品構成に合わせる
安定したリピート注文は専用金型と EPS成形機大型のパターン、試作品、少量生産品には、成形したEPSブロックをCNC切削加工する方が適している場合があります。
専用金型は再現性の高い生産を可能にする一方、ブロック成形方式は設計変更が頻繁に発生する場合に柔軟性が高い。どちらを選択するかによって、製品開発スピード、パターンコスト、金型への投資額が左右される。
機械を1台交換するか、生産ラインのバランスを再調整するか?
新しい成形機を導入しても、生産ライン全体のボトルネックは解消されません。成形パターンが乾燥を待つ必要があったり、コーティングされた成形品が乾燥室の外で列をなしていたり、複数の成形機が真空容量を奪い合っていたりする場合、成形速度を上げても遅延が先延ばしになるだけです。
不良品、ダウンタイム、サイクル変動、納期遅延などをレビューしてください。個別の問題であれば、機械1台の交換で済む場合もありますが、複数のボトルネックが絡んでいる場合は、ロストフォーム鋳造生産ライン全体のアップグレードが必要になる可能性があります。
プロセス経路が明確になれば、購入者は設備範囲を定義し、プロジェクト費用を計算することができる。
ロストフォーム鋳造ラインのコストを決定する要因は何ですか?
生産量、パターン寸法、自動化、工具、ユーティリティ、物流、設置、およびサービスはすべて、ロストフォーム鋳造ラインのコストに影響します。機器価格と設置費用総額は分けて計上してください。
規模別機器を1つのシステムとして扱う
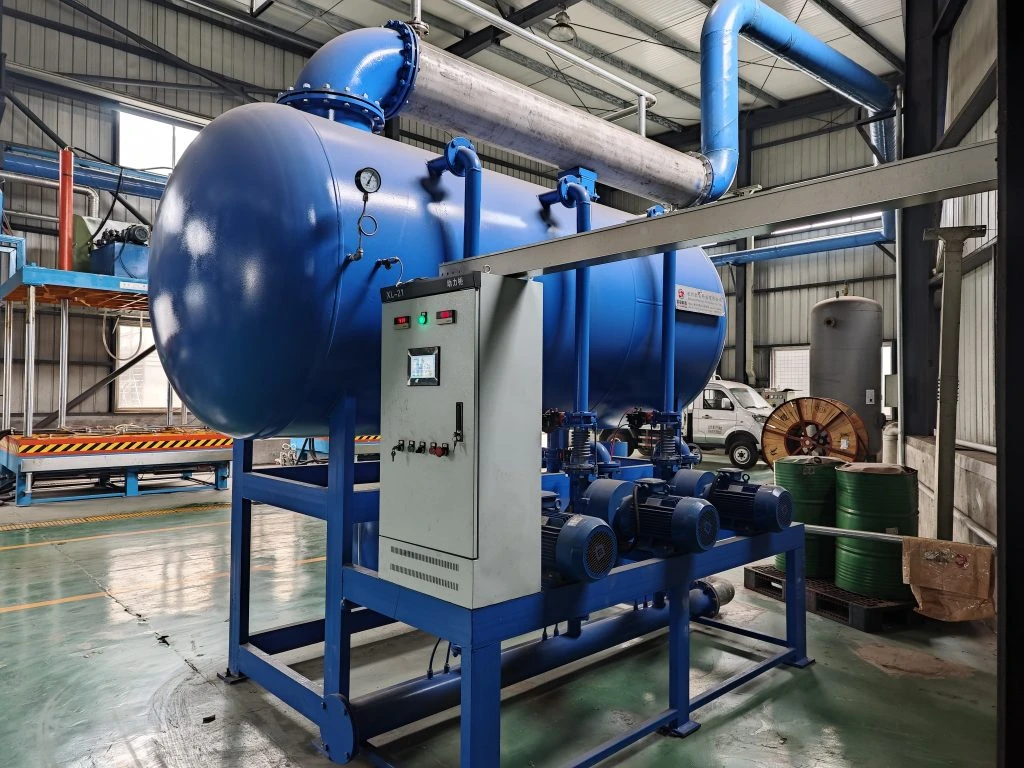
白色領域システムには、予備膨張、熟成、EPSパターン成形、ブロック成形、乾燥、真空供給などの工程が含まれる。これらの工程はすべて同じ生産計画に従って実施されるべきである。
「 The EPSプレエキスパンダーマシン OC Technology社の製品は、PLC制御、保存されたプロセスパラメータ、自動運転、リモートパラメータサポート、および電子計量機能を備えています。保存されたレシピにより繰り返し注文が簡素化され、電子計量機能によりオペレーターはバッチの一貫性を明確に管理できます。
ビーズの準備、金型交換、乾燥などの工程が追いつかない場合、短い成形サイクルは限られた効果しか発揮しません。生産能力はライン全体で均一にする必要があります。
機器パッケージに含まれない費用も含める
完全な予算には通常、以下が含まれます。
- 型、治具、試作修正
- 蒸気、電力、圧縮空気、排水、基礎、および作業場の変更
- 輸出梱包、運賃、関税、および国内輸送
- 設置作業費、吊り上げ機器費、旅費、宿泊費
- 試運転、生産試験、トレーニング、立ち上げ時の損失
- 初期スペアパーツおよび重要摩耗部品
海外プロジェクトの場合は、責任分担を文書化してください。供給者が納品するもの、購入者が準備するもの、設置開始前に準備しておくべき事項を明記する必要があります。
ROIに最も大きな影響を与えるパラメータはどれですか?
定格生産能力は販売可能な生産量とは必ずしも一致しません。実際の性能は、ビードの状態、サイクルの再現性、金型の交換、熟成、乾燥、設備の安定性、メンテナンス、および初回合格率によって左右されます。
シフトごとの許容パターンを測定する
提案された製品に基づき、通常の停止時間、洗浄時間、段取り替え時間、冷却時間、不良品発生時間を含めた推定正味生産量を尋ねてください。有用な入力情報としては、EPS密度範囲、バッチ再現性、金型寸法、サイクルタイム、熟成能力、乾燥負荷、作業員数などが挙げられます。
シフトごとの許容パターンは、機器の性能と人件費、配送能力、および実際の製品生産量を関連付けます。
乾燥能力を実際の負荷量に合わせる
「 The 空気源ヒートポンプ乾燥ユニット 乾燥室から湿気を除去しながら熱を回収します。その性能は、室内の容積、パターンの負荷、塗料の水分量、地域の気候、空気の流れ、および必要な乾燥時間によって異なります。
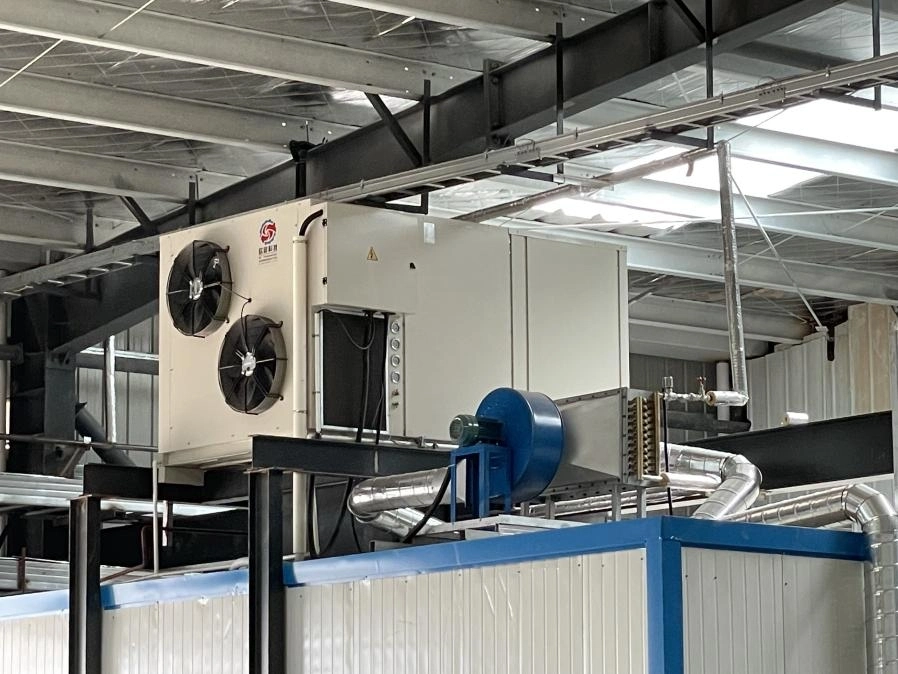
コンプレッサーの定格出力が高いだけでは、乾燥性能が向上するとは限りません。適切なサイズのコンプレッサーを選ぶことで、より安定した乾燥状態を実現し、エネルギー使用量をより明確に管理できます。
共有ユーティリティと自動化範囲を確認する
a 中央真空システム 接続機器、運転重複、配管長、圧力安定性、拡張計画などを考慮して選定する必要があります。また、蒸気、圧縮空気、電気負荷、乾燥能力も確認してください。
すべての鋳造工場が最高レベルの自動化を必要とするわけではありません。レシピの保存、安定した供給、リモート診断、メンテナンスアクセス、バランスの取れた生産能力などは、多くの場合、実用的な価値を提供します。一方、大きすぎるテーブル、未使用の予備容量、使用頻度の低いルートの自動転送などは、必ずしも必要とは限りません。
これらのパラメータは、現在の労働コスト、エネルギーコスト、不良品コスト、および操業停止コストと比較した場合に、経済的に意味のあるものとなる。
購入者はどのように投資回収期間を計算すべきか?
信頼できる投資回収期間の見積もりは、一般的な節約額の主張ではなく、工場の現在の生産基準値から始めるべきである。
現在のコスト基準を設定する
直近の操業記録を使用してください。許容生産量、労働時間、光熱費、不良品、型不良、型品質に関連する鋳造スクラップ、保守費用、操業停止時間、および製品変更による損失を記録してください。
次に、新しい設備によってどのような変化が予想されるかを特定します。作業員の削減が提案されている場合は、どの作業が削除されるかを明記します。サイクルを短縮する場合は、熟成、乾燥、真空引き、および後工程がそれを支えられることを確認します。
3つの回収シナリオを計算する
単純回収期間 = 総投資額 ÷ 年間純節約額
保守的なケース、想定されるケース、高稼働率のケースの3つで実行してください。保守的なケースでは、試運転、立ち上げ、初期稼働率の低さ、メンテナンス、トレーニング、製品変更に伴う損失を考慮に入れる必要があります。
単純回収期間は早期の比較には役立ちますが、資金調達、税金、減価償却、為替レート、キャッシュフローの包括的な見直しに取って代わるものではありません。プロジェクトが最初の月から最大稼働率でしか機能しない場合は、前提条件を再検討する必要があります。
ロストフォーム鋳造ラインのメーカーを比較する方法
同じプロジェクト範囲内のサプライヤーを比較してください。2つの見積もりは似ているように見えても、対象とする機器、試運転、トレーニング、スペアパーツの範囲は大きく異なる場合があります。
価格だけでなく、機能も比較してください。
| 比較ポイント | 確認すべき事項 |
| アプリケーションの適合性 | 部品サイズ、合金、パターンルート、工具、製品構成 |
| 正味容量 | 現実的な条件下でのシフトごとの許容パターン |
| 公共事業 | ピーク時の蒸気、電力、空気、水、排水、換気 |
| プロジェクトの範囲 | 設備、制御装置、工具、設置、および購入者の義務 |
| 受容 | 試験条件、出力目標、および品質基準 |
| サポート | トレーニング、保証、リモートサービス、ドキュメント、スペアパーツ |
各ロストフォーム鋳造ラインメーカーに、同じ技術仕様書に基づいて見積もりを依頼してください。価格が低い場合は、単に購入者側の作業量が増えているだけかもしれません。
インストール、トレーニング、およびメンテナンスについて確認する
プロジェクトスケジュールでは、設計確認、製造、出荷、現場準備、設置、試運転、トレーニング、および量産立ち上げをそれぞれ分けて計画する必要があります。納期と生産日は一致しません。
設備点検の遅れは、海外での試運転の遅延につながる可能性があります。製造前に、蒸気圧、圧縮空気容量、排水設備、電圧、ケーブル仕様、および吊り上げアクセスを確認してください。
サービス拠点へのアクセス状況、定期交換が必要な部品、および現地で在庫しておくべき重要部品を確認してください。明確なトレーニング、保証条件、リモートサポート手順、およびスペアパーツのリードタイムを設定することで、所有コストの予測が容易になります。
OCテクノロジーがプロジェクト固有の選定をどのようにサポートするか
OC テクノロジー は、インテリジェントなホワイトエリア機器とターンキープロジェクトサポートを専門とするロストフォーム鋳造装置メーカーです。その構成は、固定パッケージではなく、プロジェクトデータに基づいて決定されます。
鋳造および工場データに基づく構成
有用な提案書は、鋳造図面、合金、部品重量、型寸法、年間およびピーク時の生産量、シフト、製品変更、ユーティリティ、作業場レイアウト、および将来の生産能力から始まる。
これらの入力情報に基づいて、機械のサイズ、サイロ容量、乾燥負荷、真空需要、工具、自動化の限界などが決定されます。プロジェクトベースの選定により、使用できない容量に費用を支払ったり、工程が小さすぎたりするリスクを軽減できます。
計画から試運転まで、包括的なサポートを提供します。
新設工場や大規模改修においては、個々の機械の機能と同様に、機器間のインターフェースも重要です。レイアウト計画においては、資材の流れ、ユーティリティの配線、金型の取り扱い、メンテナンスアクセス、作業員の移動、そして拡張のためのスペースを考慮する必要があります。
OCテクノロジーは、プロジェクト情報を検討し、提案する機器構成、予備的なユーティリティ要件、プロジェクト範囲、および見積書を作成することができます。
結論
最適なロストフォーム鋳造ラインは、必ずしも最も安価、最大規模、あるいは最も自動化されたラインではありません。鋳造プログラムに適合し、要求される生産量を達成し、工場の稼働制限内に収まり、設置、トレーニング、サポートに関する明確な責任体制を備えたラインこそが、最適なラインなのです。
新しいライン、拡張、または設備の交換を計画している鋳造工場は OCテクノロジーにプロジェクト固有の見積もりを依頼する 鋳造図面、合金組成、型寸法、生産目標、シフト計画、設備状況、および作業場レイアウトを共有することによって。
よくある質問
Q1:2026年におけるロストフォーム鋳造ラインのコストはいくらですか?
A: 費用には、機器価格、設置工事費総額、および運用コストが含まれます。生産能力、工具、自動化、光熱費、輸送費、試運転費、研修費、およびスペアパーツ費も最終的な金額に影響します。
Q2:正確な見積もりにはどのような情報が必要ですか?
A: 鋳造図面、合金の種類、部品重量、型寸法、年間およびピーク時の生産量、製品構成、シフト、ユーティリティ、作業スペース、既存設備、および必要な自動化レベルを提供してください。
Q3:品質と運用コストに最も大きな影響を与えるパラメータはどれですか?
A: 重要な要素としては、EPS密度制御、バッチ再現性、充填の一貫性、サイクル安定性、切り替え時間、熟成能力、乾燥負荷、真空安定性、初回合格率、および正味生産量が挙げられる。
Q4:設置、試運転、トレーニングにはどのくらい時間がかかりますか?
A: 納期は、生産ラインの範囲、輸送、現場の準備状況、現地労働力、公共料金、工具、試作生産などによって異なります。各段階はプロジェクトスケジュールに個別に記載する必要があります。
Q5:海外の購入者はどのようなアフターサービスを必要とするでしょうか?
A: リモートトラブルシューティング、技術文書、トレーニング、保証条件、対応責任、消耗部品、スペアパーツ在庫、交換部品の納期を確認してください。


 Japanese
 English
 Arabic
 Hindi
 Indonesian
 Korean
 Malay
 Portuguese
 Spanish
 Thai
 Vietnamese