EPSプレエキスパンダーマシンは、あらゆる主要仕様を満たしていても、鋳造工場には適さない場合があります。真価が問われるのは、顧客のビードグレード、目標密度、蒸気供給、搬送レイアウト、熟成能力といった条件で実際に稼働させた時です。これらの条件を早期に調整しないと、バッチの不安定化、パラメータの繰り返し変更、成形の遅延、納品後の追加作業といった事態を招く可能性があります。
そのため、購買チームは生産能力、制御機能、最低価格といった要素だけでなく、より広い視野で検討する必要があります。機械、プロセス条件、下流設備、そしてサービス責任のすべてが、同じ生産目標を支えるものでなければなりません。密度制御、工場出荷前検査(FAT)の結果、あるいは見積条件を比較する前に、まず提案された構成が材料、バッチ需要、ユーティリティ、そして下流工程に適合するかどうかを確認することが第一歩です。
EPSプレエキスパンダーマシンは、この用途に適していますか?
選定は、カタログに掲載されている最大サイズではなく、実際の生産状況に基づいて行う必要があります。プレエキスパンダーは、原材料、目標密度、日々のビーズ需要、搬送経路、熟成保管場所、成形スケジュールなど、様々な要素に適合していなければなりません。これらの要素のいずれかが適切に適合していない場合、より大型の機械を導入しても、ボトルネックが下流に移動するだけで終わってしまう可能性があります。
原材料と密度目標を定義する
サプライヤーにEPS製造業者、グレード、ビーズサイズ範囲、保管条件、および必要な膨張密度を送付してください。 OCテクノロジー社製EPSプレエキスパンダーマシン EPSやその他の合意されたビーズ材料を加工できますが、正確なグレードは材料試験で決定する必要があります。
鋳造工場の通常の生産材料を使用することで、工場で用意されたサンプルよりも有用な結果が得られます。ビードの状態は配合、蒸気需要、排出、最終密度に影響を与えるため、顧客は試運転時に予期せぬ事態に遭遇することが少なくなります。
構成を実際のバッチ需要に合わせる
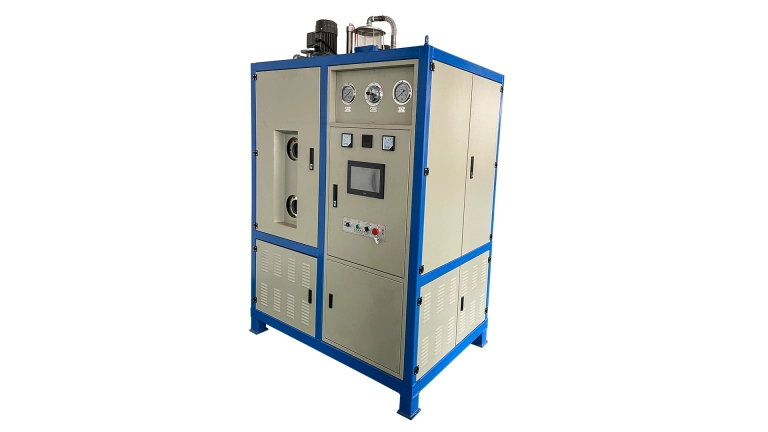
OC-YF-Y450とOC-YF-Y550は、それぞれ40kgと60kgの定格荷重で表示されています。見積書には、各定格荷重が何を意味するのか、また、使用する材料、目標密度、サイクル条件を明記する必要があります。
公称バッチ数値をそのまま保証時間当たりの生産量に換算しないでください。レシピの変更、排出時間、搬送、サイロの稼働状況、作業員の作業手順などが日々の生産量に影響します。多品種生産を行う鋳造工場では、最大投入量よりも、実用的なバッチ変更の方がメリットが大きい場合があります。
ユーティリティ、輸送、成熟能力を確認する
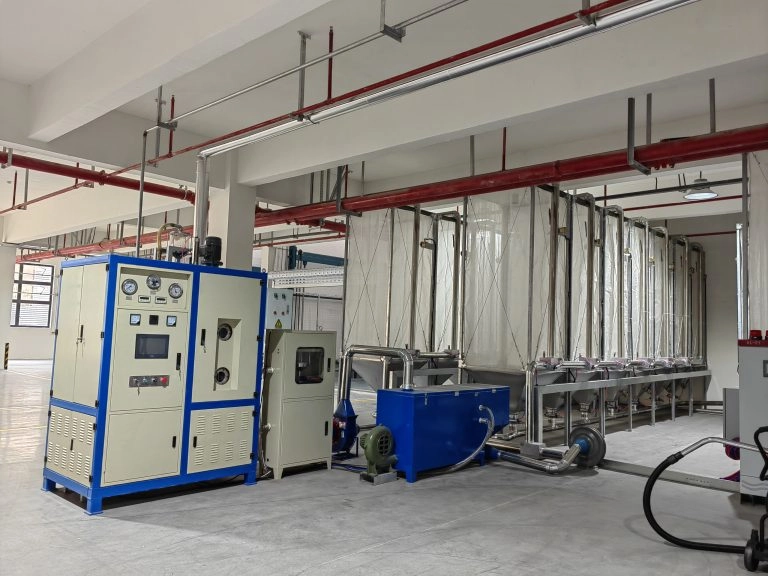
蒸気の状態、圧縮空気の供給、電力要件、排出高さ、搬送距離、および貯蔵容量を記録します。 熟成サイロシステム ビーズを受け入れて処理するのに十分な容量が必要であり、待ち行列は発生しない。
工場出荷前検査(FAT)では問題なく動作する機械でも、現場では設備や資材搬送方法が異なると不具合が生じる可能性があります。明確な供給範囲を設定することで、どの配管、制御装置、搬送部品、および現場サービスが含まれるかが明確になります。これらの条件が定義されていれば、購入者はカタログ上の数値ではなく、実際に役立つ仕様を区別することができます。
バッチ結果に実際に影響を与える仕様はどれですか?
販売資料上では数値が魅力的に見えるものの、試験範囲、方法、および合格条件が示されていなければ、その価値は限られます。各機能は、実際の生産結果と結びついている必要があります。
重量測定誤差と密度再現性を分離する
電子計量システムには、計量前の誤差が±1グラム以内あります。これは入力計量点に関するものであり、最終的な膨張ビーズの密度が同じ許容範囲内であることを意味するものではありません。
密度の再現性は、材料、蒸気条件、配合、サンプリングポイント、調整時間、および試験方法にも左右されます。技術協定には、計量性能と最終密度に関する個別の受入基準、適用可能な計量範囲、および検証手順が必要です。
顧客にとっては、これにより、正確な入力数値がプロセス全体の結果の証明と誤解されることを防ぐことができる。
事前膨張方法とレシピ制御を確認する
本装置は電磁加熱と蒸気予膨張を組み合わせた方式を採用しています。PLC制御により自動サイクルが管理され、保存されたプロセスパラメータは繰り返し生産の際の基準となります。リモートでのシステムアップグレードおよびパラメータデバッグは、合意されたサービス範囲内でご利用いただけます。
試験中は、温度挙動、蒸気制御、ビーズの状態、およびバッチごとの結果をレビューしてください。重要なのは技術ラベルそのものではなく、既知のレシピを再開できること、シフト間の比較ができること、そして技術サポート中に役立つ記録を提供できることです。
自動化によって反復作業は削減されるが、訓練を受けたオペレーターは依然としてレシピやアラームへのアクセスを管理される必要がある。
流動化、スクリーニング、排出、およびサービスアクセスを確認してください
予備膨張機には、流動床、二重構造のステンレス鋼製振動スクリーン、および底部排出機構が備わっています。試験中は、残留物、目視による凝集、ふるい分け挙動を検査し、熟成工程へ移送します。漏電保護および停電保護も、本機の保護機能の一部です。
クリーンな排出はバッチの持ち越しを抑制し、安定したスクリーニングは次の工程で材料を待つことなく受け取ることができます。計量システムの検証方法、オペレーターがスクリーンや流動床を清掃するためにどのようにアクセスするか、そしてどの部品を定期的に点検する必要があるかを確認してください。
バッチテストとFATはどのように実施すべきか?
効果的な工場受入試験は、機械の稼働開始前から始まります。購入者と供給者は、材料識別情報、使用条件、サンプリング方法、および許容範囲について同じ認識を持つ必要があります。2026年の購入の場合、文書化されたバッチ結果、追跡可能なレシピ設定、および割り当てられた再試験責任は、出荷承認のための実用的な根拠となります。
試験条件に合意する
FAT計画の記録内容:
- 原材料の等級とロット識別
- ターゲット密度と許容範囲
- 入力重量と選択したレシピ
- 蒸気および圧縮空気の状態
- サンプリングポイントと密度試験方法
- サイクルタイム、アラーム、およびオペレーターによる調整
- 排出、スクリーニング、およびビーズの状態
すべての結果において、同じ単位、サンプリングポイント、および調整期間を使用してください。異なる待機時間後に検査されたサンプルは、直接比較できない場合があります。承認された方法は、技術合意書とFAT記録の両方に記載する必要があります。
連続したバッチをテストする、単一のデモ実行ではない
1回のサイクルが成功しただけでは、機械が稼働できることは証明されますが、生産が安定していることは証明されません。指定された材料とレシピについて、再現性を示すために十分な数の連続バッチをテストし、その数量をFAT手順に書き込んでください。
各バッチについて、投入重量、密度、サイクル時間、排出挙動、アラーム、および手動変更を記録してください。結果が許容範囲外になった場合は、複数の設定を調整する前に、その旨を記録してください。蒸気、温度、時間、および計量値を同時に変更すると、次のバッチで回復する場合がありますが、原因が隠蔽される可能性があります。
FATを明確な受入記録に変換する
FAT(工場受入試験)では、機械の組み立て、バルブ、センサー、電気制御、自動シーケンス、レシピ保存、計量記録、アラーム、排出、流動層の移動、および合意された保護機能が対象となります。安全関連のチェックは、承認された機械手順に従って実施する必要があります。
記録には、どの逸脱が調整、再試験、または出荷保留を必要とするか、そして誰がその結果を承認するかが明記されます。FATは、合意された工場条件の下での性能を確認します。現場での試運転では、実際のユーティリティ、搬送接続、成熟計画、および生産材料が引き続き確認されます。
受入方法が確定すれば、技術見積もりと価格見積もりを比較しやすくなる。
EPSプレエキスパンダーのサプライヤーと見積もりを比較する方法
EPSプレエキスパンダー機の価格が最も安いからといって、必ずしもプロジェクトコストが最も低いとは限りません。試運転、補助機器、トレーニング、検査、現地での改造、サービス作業などは、提示価格に含まれていない場合があります。購買チームは、機器、テスト、設置場所の条件、アフターサービス責任を網羅した、統一された比較基準を必要とします。
機器とサービス範囲全体を比較する
見積書に、プレエキスパンダー、計量システム、流動層、振動スクリーン、制御盤、搬送インターフェース、書類、起動部品、推奨スペアパーツが含まれているかどうかを確認してください。
トレーニングでは、レシピの選択、承認されたパラメータの変更、バッチ記録、クリーニング、アラーム処理、および安全なシャットダウンについて網羅する必要があります。また、設置手順、保証範囲、リモートサポート、サービス対応、および交換部品の納期についても確認してください。
プレエキスパンダーは単独では機能しません。OCテクノロジーは供給しています フォーム鋳造機器を失った 予備膨張、熟成、EPS成形、乾燥、中央真空アプリケーション向け。下流工程はEPS成形機で確認でき、ガイドは ロストフォーム鋳造生産ラインのサイズ決定と構成 個々の機械の生産能力を、より広範な生産ラインと連携させる。
プロジェクトで使用できない容量や機能に対して料金を支払うことは避けてください。
より大きなバッチ構成や追加の制御オプションは、明確な生産上の問題を解決する場合にのみ価値があります。熟成サイロ、搬送設備、成形需要などが既に制約要因となっている場合、追加の生産能力を活用するのは困難です。
各サプライヤーに対し、価格提示されたすべてのオプションを、運用上のニーズ、受入試験、またはサービス成果と関連付けるよう依頼してください。これにより、購入は長々とした機能リストではなく、承認された出力、保守性、およびプロジェクトリスクに焦点を当てたものになります。
再検査、出荷、および現場の責任を定義する
技術協定では、不具合の調査、パラメータの修正、機械的調整、再試験、記録の更新、および出荷承認の手順が定められています。
海外プロジェクトの場合、試験材料の供給者、第三者検査費用の負担者、現場設備の準備者、吊り上げ作業の担当者、現地労働力の提供者を明確にしてください。また、スペアパーツの発送、リモートサポートへのアクセス方法、試運転が遅延した場合の対応手順についても規定してください。
結論
EPSプレエキスパンダー機の選定には、バッチ数値の比較、重量偏差の測定、自動化に関する謳い文句の検証だけでは不十分です。装置は、原材料、目標密度、ユーティリティ、搬送経路、熟成能力、生産スケジュール、保守リソースに適合している必要があります。連続バッチテストと文書化されたFAT(工場受入試験)によって、見積もりデータは、購買チームとエンジニアリングチームが出荷前に確認できる証拠へと変わります。
OC テクノロジー ロストフォーム鋳造プロジェクト用のプレエクスパンションおよび関連するホワイトエリア機器を供給します。鋳造所は お問い合わせ OC Technology 材料グレード、目標密度、必要なバッチ需要、シフト計画、ユーティリティ条件、作業場レイアウト、および希望するFAT範囲などの詳細情報。これらの詳細情報は、適切な機械構成、供給範囲、テスト計画、サービス責任、および見積りの基礎となります。
よくある質問
Q1:EPSプレエキスパンダー機の見積もりを依頼する前に必要な情報は何ですか?
A:材料グレード、ビーズサイズ、目標密度、バッチ需要、シフト計画、ユーティリティ、搬送レイアウト、および熟成能力を提供してください。これにより、一般的な価格ではなく、適切な構成を策定できます。
Q2:±1グラムの計量誤差は、最終的なビーズ密度の精度を証明するものですか?
A:いいえ。それは事前計量時の入力ポイントに関係します。最終的な密度の再現性は、材料、配合、ユーティリティ、サンプリング方法、調整期間、および合意された試験手順によって異なります。
Q3:EPSプレエキスパンダーのFATには、連続して何回のバッチ処理が必要ですか?
A:決まった数値はありません。購入者と供給者は、指定された材料とレシピで安定した操業を実証するために十分な量のバッチを用意する必要があり、その数量はFAT手順書に記載されます。
Q4:EPSプレエキスパンダーマシンの価格に影響を与える要因は何ですか?
A:価格は、バッチ構成、制御方式、流動床およびスクリーニングの範囲、搬送インターフェース、工場受入試験(FAT)、トレーニング、スペアパーツ、設置サポート、および現場での責任によって異なります。
Q5:EPSプレエキスパンダーのサプライヤーは、海外プロジェクトに何を提供すべきでしょうか?
A:英語の文書、FAT記録、オペレーターのトレーニング、設置責任、リモートパラメータサポート、保証条件、重要な予備部品、サービス対応、交換部品のリードタイム、および修正と再テストの手順を確認する。


 Japanese
 English
 Arabic
 Hindi
 Indonesian
 Korean
 Malay
 Portuguese
 Spanish
 Thai
 Vietnamese