قد تستوفي آلة التمدد المسبق للبوليسترين الموسع جميع المواصفات الرئيسية، ومع ذلك قد لا تكون مناسبة تمامًا للمسبك. يبدأ الاختبار الحقيقي عند تشغيلها مع درجة حبيبات البوليسترين المطلوبة، والكثافة المستهدفة، وإمدادات البخار، وتصميم نظام النقل، وقدرة النضج. في حال عدم توافق هذه الشروط مبكرًا، قد ينتج عن ذلك دفعات غير مستقرة، وتغييرات متكررة في المعايير، وتأخير في عملية التشكيل، وأعمال إضافية بعد التسليم.
لذا، يتعين على فرق الشراء النظر إلى ما هو أبعد من مجرد أرقام الطاقة الإنتاجية، وميزات التحكم، وأقل سعر من المورد. يجب أن تدعم الآلة، وظروف التشغيل، والمعدات اللاحقة، ومسؤوليات الخدمة، جميعها هدف الإنتاج نفسه. تتمثل الخطوة الأولى في التأكد من ملاءمة التكوين المقترح للمواد، وطلب الدفعات، والمرافق، وعملية المعالجة اللاحقة، وذلك قبل مقارنة التحكم في الكثافة، ونتائج اختبار القبول في المصنع، أو شروط عرض الأسعار.
هل آلة التوسيع المسبق EPS مناسبة للتطبيق؟
يبدأ الاختيار بحالة الإنتاج، وليس بأكبر رقم في الكتيب. يجب أن يتوافق جهاز التوسيع الأولي مع المواد الخام، والكثافة المستهدفة، والطلب اليومي على الخرز، ومسار النقل، ومخزن النضج، وجدول التشكيل. عندما يكون أحد أجزاء هذه السلسلة غير متوافق، قد لا تؤدي آلة أكبر إلا إلى نقل الاختناق إلى أسفل السلسلة.
حدد المادة الخام وكثافة الهدف
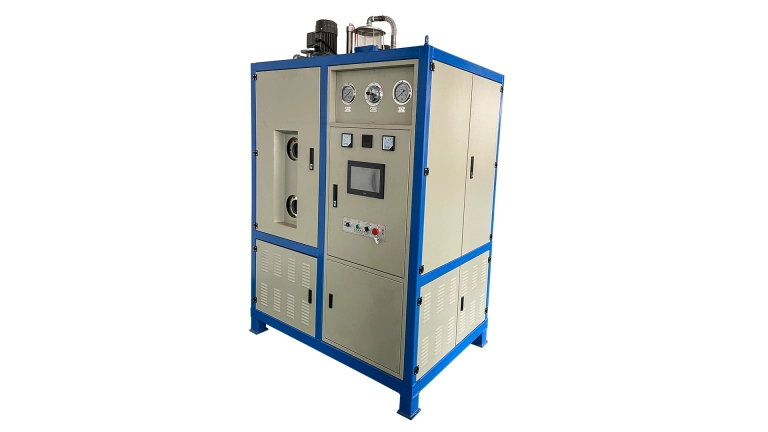
أرسل إلى المورد اسم منتج البوليسترين الموسع، ودرجته، ونطاق حجم الحبيبات، وظروف التخزين، والكثافة الموسعة المطلوبة. آلة التوسيع المسبق EPS من شركة OC Technology يمكن معالجة EPS ومواد الخرز الأخرى المتفق عليها، ولكن الدرجة الدقيقة يجب تحديدها في تجربة المواد.
يُعطي استخدام مواد الإنتاج العادية للمسبك نتائج أكثر فائدة من استخدام عينة مصنع جاهزة. تؤثر حالة الخرزة على التركيبة، وكمية البخار المطلوبة، ومعدل التدفق، والكثافة النهائية، مما يقلل من المفاجآت التي قد يواجهها العميل أثناء التشغيل.
قم بمطابقة التكوين مع الطلب الفعلي للدفعة
يُعرض الطرازان OC-YF-Y450 و OC-YF-Y550 بقدرات 40 كجم و 60 كجم على التوالي. يجب أن يوضح عرض السعر ما تمثله كل قدرة، بالإضافة إلى المادة المستخدمة، والكثافة المستهدفة، وظروف التشغيل.
لا تحوّل قيمة الدفعة الاسمية مباشرةً إلى إنتاج ساعي مضمون. تؤثر تغييرات الوصفة، ووقت التفريغ، والنقل، وتوافر الصوامع، وروتين المشغلين على الإنتاج اليومي. قد تستفيد مسبكة ذات مزيج عالي من تغييرات الدفعات العملية أكثر من الاستفادة من أكبر كمية مُضافة.
تأكيد المرافق، والنقل، وسعة التشغيل
سجل ظروف البخار، وإمدادات الهواء المضغوط، والمتطلبات الكهربائية، وارتفاع التفريغ، ومسافة النقل، وحجم التخزين. نظام صوامع النضج يحتاج إلى سعة كافية لاستقبال الخرز ومعالجته دون إنشاء طابور انتظار.
قد تعمل الآلة بكفاءة خلال اختبار القبول في المصنع، لكنها قد تواجه صعوبات في الموقع عند اختلاف المرافق أو أنظمة مناولة المواد. يوضح نطاق التوريد بوضوح الأنابيب وأجهزة التحكم وأجزاء النقل وخدمات الموقع المشمولة. بتحديد هذه الشروط، يستطيع المشترون التمييز بين المواصفات المفيدة وأرقام الكتيبات.
ما هي المواصفات التي تؤثر فعلياً على نتائج الدُفعات؟
قد تبدو بعض الأرقام قوية في وثيقة المبيعات، لكن قيمتها محدودة بدون نطاق اختبار ومنهجية وشروط قبول. يجب أن ترتبط كل وظيفة بنتيجة إنتاجية عملية.
انحراف الوزن المنفصل عن تكرارية الكثافة
يحتوي نظام الوزن الإلكتروني على انحراف في الوزن المسبق ضمن نطاق ±1 غرام. يتعلق هذا بنقطة الوزن المدخلة؛ ولا يعني ذلك أن كثافة الخرزة المتمددة النهائية ستحافظ على نفس التفاوت.
تعتمد قابلية تكرار الكثافة أيضًا على المادة، وظروف البخار، والوصفة، ونقطة أخذ العينات، ومدة المعالجة، وطريقة الاختبار. يتطلب الاتفاق الفني معايير قبول منفصلة لأداء الوزن والكثافة النهائية، بالإضافة إلى نطاق الوزن المطبق وإجراءات التحقق.
بالنسبة للعميل، يمنع هذا من الخلط بين رقم إدخال دقيق واحد وإثبات نتيجة العملية الكاملة.
مراجعة طريقة ما قبل التوسع والتحكم في الوصفة
تجمع الآلة بين التسخين الكهرومغناطيسي والتمدد المسبق بالبخار. يتحكم نظام التحكم المنطقي القابل للبرمجة (PLC) في الدورة التلقائية، بينما توفر معلمات العملية المخزنة مرجعًا للإنتاج المتكرر. تتوفر ترقيات النظام عن بُعد وتصحيح أخطاء المعلمات ضمن نطاق الخدمة المتفق عليه.
أثناء التجربة، راجع سلوك درجة الحرارة، وتنظيم البخار، وحالة الخرز، ونتائج كل دفعة على حدة. لا تكمن القيمة في اسم التقنية بحد ذاته، بل في القدرة على إعادة تشغيل وصفة معروفة، ومقارنة الورديات، وتوفير سجلات مفيدة أثناء الدعم الفني.
يقلل التشغيل التلقائي من الخطوات المتكررة، ولكن لا يزال المشغلون المدربون بحاجة إلى تحكم في الوصول إلى الوصفات وأجهزة الإنذار.
فحص التمييع، والفحص، والتفريغ، والوصول إلى الخدمة
تتضمن وحدة التمديد الأولي طبقة مميعة، وغربالًا اهتزازيًا مزدوج الطبقات من الفولاذ المقاوم للصدأ، ومخرجًا سفليًا. أثناء الاختبار، يتم فحص المواد المتبقية، والتكتلات المرئية، وسلوك الغربلة، والانتقال إلى مرحلة النضج. كما تشمل وظائف الحماية في الجهاز الحماية من التسرب الكهربائي والحماية من انقطاع التيار الكهربائي.
يحدّ نظام التفريغ النظيف من انتقال المواد بين الدفعات، بينما يساعد الفرز المستمر المرحلة التالية على استقبال المواد دون انتظار. تحقق من كيفية التحقق من نظام الوزن، وكيفية وصول المشغلين إلى الغربال والطبقة المميعة للتنظيف، وما هي الأجزاء التي تحتاج إلى فحص دوري.
كيف ينبغي تنظيم اختبارات الدفعات واختبارات القبول النهائي؟
يبدأ اختبار القبول المصنعي المفيد قبل تشغيل الآلة. يحتاج كل من المشتري والمورد إلى نفس تعريف المواد، وظروف التشغيل، وطريقة أخذ العينات، ونطاق القبول. بالنسبة لعملية شراء لعام 2026، توفر نتائج الدفعة الموثقة، وإعدادات الوصفة القابلة للتتبع، ومسؤوليات إعادة الاختبار المحددة أساسًا عمليًا للموافقة على الشحن.
الاتفاق على شروط الاختبار
سجلات خطة FAT:
- تحديد درجة المواد الخام ورقم الدفعة
- كثافة الهدف والمدى المقبول
- أدخل الوزن والوصفة المختارة
- ظروف البخار والهواء المضغوط
- نقطة أخذ العينات وطريقة اختبار الكثافة
- وقت الدورة، والإنذارات، وتعديلات المشغل
- الإفرازات، والفحص، وحالة الخرز
استخدم نفس الوحدات ونقطة أخذ العينات وفترة التكييف لكل نتيجة. قد لا تكون العينات التي تم اختبارها بعد فترات انتظار مختلفة قابلة للمقارنة المباشرة. بمجرد الموافقة، يجب إدراج الطريقة في كل من الاتفاقية الفنية وسجل اختبار القبول النهائي.
اختبر دفعات متتالية، وليس عرضًا تجريبيًا واحدًا.
تُثبت دورة واحدة ناجحة قدرة الآلة على العمل، وليس استقرار الإنتاج. اختبر عددًا كافيًا من الدفعات المتتالية لإثبات قابلية التكرار للمادة والوصفة المحددة، مع تدوين الكمية في إجراء اختبار القبول النهائي.
سجّل وزن المدخلات، والكثافة، وزمن الدورة، وسلوك التفريغ، والإنذارات، والتغييرات اليدوية لكل دفعة. عند خروج أي نتيجة عن النطاق المقبول، وثّقها قبل تعديل أي إعدادات. قد يؤدي تغيير قيم البخار، ودرجة الحرارة، والوقت، والوزن معًا إلى تحسين الدفعة التالية، ولكنه قد يخفي السبب.
حوّل نموذج تقييم القبول النهائي (FAT) إلى سجل قبول واضح
يشمل اختبار القبول النهائي (FAT) تجميع الآلة، والصمامات، وأجهزة الاستشعار، وأنظمة التحكم الكهربائية، والتسلسل التلقائي، وتخزين الوصفات، وسجلات الوزن، وأجهزة الإنذار، والتفريغ، وحركة الطبقة المميعة، ووظائف الحماية المتفق عليها. يجب أن تتبع الفحوصات المتعلقة بالسلامة إجراءات الآلة المعتمدة.
يُحدد السجل الانحرافات التي تتطلب تعديلاً أو إعادة اختبار أو تعليقاً للشحنة، والجهة المسؤولة عن الموافقة على النتيجة. ويؤكد اختبار القبول في المصنع (FAT) الأداء وفقاً لشروط المصنع المتفق عليها. كما يتحقق تشغيل الموقع من المرافق الفعلية، ووصلات النقل، وترتيبات النضج، ومواد الإنتاج.
مع تحديد طريقة القبول، يصبح من الأسهل مقارنة عروض الأسعار الفنية والتجارية.
كيفية مقارنة موردي وحدات التمدد المسبق EPS والحصول على عروض أسعار
لا يُمثل سعر آلة التوسيع المسبق EPS الأقل دائمًا أقل تكلفة للمشروع. فقد تشمل التكاليف الإضافية التجارب، والمعدات المساعدة، والتدريب، والفحص، والتعديلات المحلية، وأعمال الصيانة، والتي قد لا يشملها السعر الإجمالي. لذا، تحتاج فرق الشراء إلى معيار موحد للمقارنة يغطي المعدات، والاختبارات، وحدود الموقع، وخدمات ما بعد البيع.
قارن بين المعدات الكاملة ونطاق الخدمة
تأكد مما إذا كان عرض الأسعار يشمل جهاز التوسيع المسبق، ونظام الوزن، والطبقة المميعة، والمنخل الاهتزازي، وخزانة التحكم، وواجهات النقل، والوثائق، وأجزاء بدء التشغيل، وقطع الغيار الموصى بها.
يجب أن يشمل التدريب اختيار الوصفات، وتغييرات المعايير المعتمدة، وسجلات الدفعات، والتنظيف، والتعامل مع الإنذارات، والإغلاق الآمن. كما يجب مراجعة إرشادات التركيب، وحدود الضمان، والدعم عن بُعد، واستجابة الخدمة، ومواعيد توريد قطع الغيار.
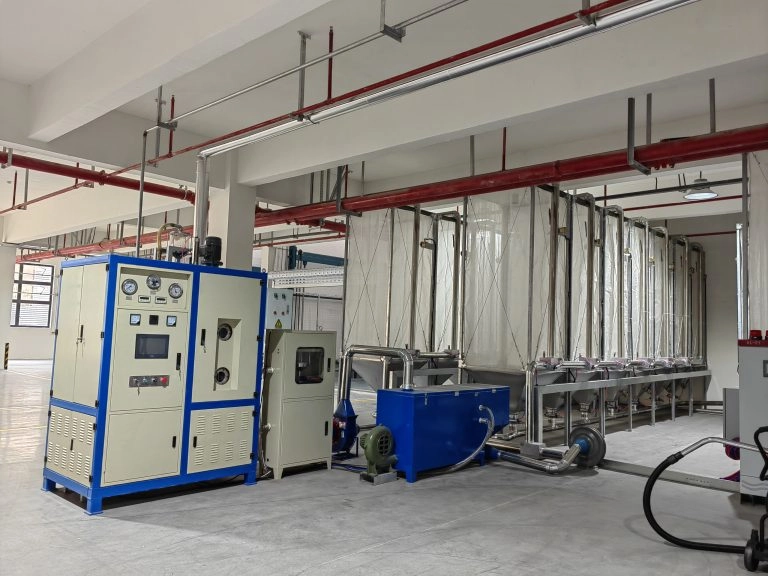
لا يعمل جهاز التوسيع المسبق بمعزل عن غيره. شركة OC Technology تُورّد معدات صب الرغوة المفقودة تُستخدم هذه الآلة في عمليات التمدد المسبق، والنضج، وتشكيل البوليسترين الموسع، والتجفيف، وتطبيقات الشفط المركزي. ويمكن مراجعة عملية المعالجة اللاحقة من خلال آلة تشكيل البوليسترين الموسع، بينما يتوفر الدليل الخاص بها. تحديد حجم وتكوين خط إنتاج صب الرغوة المفقودة يربط هذا النظام قدرة كل آلة على حدة بالخط الإنتاجي الأوسع.
تجنب دفع تكاليف السعة أو الوظائف التي لا يمكن للمشروع استخدامها
لا تُجدي زيادة سعة الإنتاج أو خيارات التحكم الإضافية نفعاً إلا عند حل مشكلة إنتاجية محددة. ويصعب الاستفادة من السعة الإضافية عندما تكون صوامع التخمير أو النقل أو متطلبات التشكيل هي العوامل المحددة بالفعل.
اطلب من كل مورد ربط كل خيار مُسعّر بحاجة تشغيلية، أو اختبار قبول، أو نتيجة خدمة. هذا يُبقي عملية الشراء مُركّزة على المخرجات المقبولة، وسهولة الصيانة، ومخاطر المشروع بدلاً من قائمة طويلة من الميزات.
تحديد مسؤوليات إعادة الاختبار والشحن والموقع
تحدد الاتفاقية الفنية عملية مراجعة الأعطال، وتصحيح المعلمات، والتعديل الميكانيكي، والاختبار المتكرر، وتحديث السجلات، والموافقة على الشحن.
بالنسبة للمشاريع الخارجية، يجب توضيح الجهة المسؤولة عن توفير مواد الاختبار، ودفع تكاليف فحص الطرف الثالث، وتجهيز مرافق الموقع، والتعامل مع عمليات الرفع، وتوفير العمالة المحلية. كما يجب تحديد آلية شحن قطع الغيار، وإمكانية الوصول إلى الدعم عن بُعد، وخطة الاستجابة في حال تأخر بدء التشغيل.
خاتمة
إن اختيار آلة التوسيع الأولي للبوليسترين الموسع (EPS) يتطلب أكثر من مجرد مقارنة بيانات الدفعات، وانحرافات الوزن، ومواصفات التشغيل الآلي. يجب أن تتناسب المعدات مع المادة الخام، والكثافة المستهدفة، والمرافق، ومسار النقل، وسعة النضج، وجدول الإنتاج، وموارد الصيانة. يُحوّل اختبار الدفعات المتتالي واختبار القبول في المصنع الموثق بيانات عروض الأسعار إلى أدلة يمكن لفرق المشتريات والهندسة مراجعتها قبل الشحن.
تكنولوجيا OC توفر مصانع الصب معدات ما قبل التمدد والمعدات ذات الصلة بالمناطق البيضاء لمشاريع صب الرغوة المفقودة. اتصل بتكنولوجيا OC مع مراعاة درجة المادة، والكثافة المستهدفة، وحجم الدفعة المطلوبة، وخطة الورديات، وظروف المرافق، وتصميم ورشة العمل، ونطاق اختبار القبول في المصنع المفضل. توفر هذه التفاصيل الأساس لتكوين مناسب للآلة، وحدود التوريد، وخطة الاختبار، ومسؤوليات الخدمة، وعرض الأسعار التجاري.
الأسئلة الشائعة
س1: ما هي المعلومات المطلوبة قبل طلب عرض أسعار لآلة التوسيع المسبق EPS؟
أ: يرجى تحديد نوع المادة، وحجم الخرز، والكثافة المستهدفة، وحجم الطلب على الدفعة، وخطة الورديات، والمرافق، وتصميم خطوط النقل، وسعة النضج. هذا يساعد في تحديد التكوين المناسب بدلاً من السعر العام.
س2: هل يثبت انحراف الوزن بمقدار ±1 غرام دقة كثافة الخرز النهائية؟
ج: لا. يتعلق الأمر بنقطة إدخال الوزن المسبق. تعتمد قابلية تكرار الكثافة النهائية على المادة، والوصفة، والمرافق، وطريقة أخذ العينات، وفترة التكييف، وإجراء الاختبار المتفق عليه.
س3: كم عدد الدفعات المتتالية المطلوبة لاختبار القبول النهائي قبل التوسيع EPS؟
ج: لا يوجد رقم عالمي. يحتاج كل من المشتري والمورد إلى دفعات كافية لإثبات استقرار التشغيل للمادة والوصفة المحددة، مع كتابة الكمية في إجراء اختبار القبول النهائي (FAT).
س4: ما الذي يؤثر على سعر آلة التوسيع المسبق EPS؟
ج: يعتمد السعر على تكوين الدفعة، وعناصر التحكم، ونطاق الطبقة المميعة والغربلة، وواجهات النقل، واختبار القبول النهائي، والتدريب، وقطع الغيار، ودعم التركيب، ومسؤوليات الموقع.
س5: ما الذي يجب أن يقدمه مورد موسعات EPS المسبقة لمشروع خارجي؟
أ: مراجعة الوثائق الإنجليزية، وسجلات اختبار القبول النهائي، وتدريب المشغل، ومسؤوليات التركيب، ودعم المعلمات عن بعد، وشروط الضمان، وقطع الغيار الأساسية، والاستجابة للخدمة، وأوقات تسليم قطع الغيار، وإجراءات التصحيح وإعادة الاختبار.


 Arabic
 English
 Hindi
 Indonesian
 Japanese
 Korean
 Malay
 Portuguese
 Spanish
 Thai
 Vietnamese