เครื่องขยายเม็ดพลาสติก EPS อาจตรงตามข้อกำหนดหลักทุกประการ แต่ก็อาจไม่เหมาะสมกับโรงหล่อ การทดสอบที่แท้จริงเริ่มต้นเมื่อใช้งานกับเกรดเม็ดพลาสติก ความหนาแน่นเป้าหมาย การจ่ายไอน้ำ รูปแบบการลำเลียง และความสามารถในการบ่มของลูกค้า หากเงื่อนไขเหล่านี้ไม่ตรงกันตั้งแต่เริ่มต้น ผลที่ได้อาจเป็นล็อตการผลิตที่ไม่เสถียร การเปลี่ยนแปลงพารามิเตอร์ซ้ำๆ การขึ้นรูปที่ล่าช้า และงานเพิ่มเติมหลังการส่งมอบ
ด้วยเหตุนี้ ทีมจัดซื้อจึงจำเป็นต้องมองข้ามตัวเลขกำลังการผลิต คุณสมบัติการควบคุม และราคาซัพพลายเออร์ที่ต่ำที่สุด เครื่องจักร สภาพกระบวนการ อุปกรณ์ปลายทาง และความรับผิดชอบด้านบริการ ล้วนต้องสนับสนุนเป้าหมายการผลิตเดียวกัน ขั้นตอนแรกคือการตรวจสอบว่าการกำหนดค่าที่เสนอเหมาะสมกับวัสดุ ความต้องการของแต่ละล็อต สาธารณูปโภค และกระบวนการปลายทางหรือไม่ ก่อนที่จะเปรียบเทียบการควบคุมความหนาแน่น ผลการทดสอบการยอมรับจากโรงงาน (FAT) หรือเงื่อนไขใบเสนอราคา
เครื่องขยาย EPS ล่วงหน้า เหมาะสำหรับงานนี้หรือไม่?
การเลือกเครื่องจักรควรเริ่มต้นจากกรณีการผลิต ไม่ใช่จากตัวเลขที่ใหญ่ที่สุดในโบรชัวร์ เครื่องขยายเม็ดพลาสติกต้องทำงานร่วมกับวัตถุดิบ ความหนาแน่นเป้าหมาย ความต้องการเม็ดพลาสติกในแต่ละวัน เส้นทางการลำเลียง การจัดเก็บเพื่อบ่ม และตารางการขึ้นรูป เมื่อส่วนใดส่วนหนึ่งของห่วงโซ่นั้นไม่เหมาะสม เครื่องจักรขนาดใหญ่กว่าอาจเพียงแค่ย้ายปัญหาคอขวดไปยังส่วนปลายน้ำเท่านั้น
กำหนดวัตถุดิบและเป้าหมายความหนาแน่น
ส่งข้อมูลผู้ผลิต EPS เกรด ขนาดเม็ด EPS เงื่อนไขการจัดเก็บ และความหนาแน่นที่ต้องการเมื่อขยายตัว ให้กับผู้จำหน่าย เครื่องขยาย EPS ล่วงหน้าของ OC Technology สามารถแปรรูป EPS และวัสดุเม็ดบีดอื่นๆ ที่ตกลงกันไว้ได้ แต่เกรดที่แน่นอนจะต้องอยู่ในขั้นตอนการทดสอบวัสดุ
การใช้วัตถุดิบปกติของโรงหล่อให้ผลลัพธ์ที่มีประโยชน์มากกว่าการใช้ตัวอย่างจากโรงงานเพียงชิ้นเดียว สภาพของเม็ดหล่อมีผลต่อสูตรการผลิต ปริมาณไอน้ำที่ต้องการ การระบาย และความหนาแน่นสุดท้าย ดังนั้นลูกค้าจึงพบกับเรื่องที่ไม่คาดคิดน้อยลงในระหว่างการใช้งาน
ปรับแต่งการตั้งค่าให้ตรงกับความต้องการจริงของล็อตการผลิต
OC-YF-Y450 และ OC-YF-Y550 แสดงค่ารับน้ำหนัก 40 กก. และ 60 กก. ตามลำดับ ใบเสนอราคาควรระบุรายละเอียดว่าแต่ละค่ารับน้ำหนักหมายถึงอะไร รวมถึงวัสดุ ความหนาแน่นเป้าหมาย และสภาวะการทำงานที่ใช้
อย่าแปลงตัวเลขการผลิตต่อรอบโดยประมาณไปเป็นผลผลิตต่อชั่วโมงที่รับประกันโดยตรง การเปลี่ยนแปลงสูตร การเวลาในการปล่อยวัสดุ การลำเลียง ความพร้อมใช้งานของไซโล และกิจวัตรประจำวันของผู้ปฏิบัติงานล้วนส่งผลต่อการผลิตในแต่ละวัน โรงหล่อที่มีการผลิตวัสดุหลากหลายชนิดอาจได้รับประโยชน์มากกว่าจากการเปลี่ยนแปลงการผลิตต่อรอบในทางปฏิบัติมากกว่าการใช้ปริมาณวัสดุที่มากที่สุด
ตรวจสอบระบบสาธารณูปโภค การขนส่ง และความสามารถในการรองรับผลผลิต
บันทึกสภาวะไอน้ำ ปริมาณอากาศอัด ความต้องการไฟฟ้า ความสูงของการปล่อยไอน้ำ ระยะทางการลำเลียง และปริมาตรการจัดเก็บ ระบบไซโลบ่ม ต้องมีกำลังการผลิตเพียงพอที่จะรับและปรับสภาพลูกปัดโดยไม่ทำให้เกิดคิวรอ
เครื่องจักรอาจทำงานได้ดีในระหว่างการทดสอบการยอมรับจากโรงงาน (FAT) แต่ยังคงมีปัญหาในการใช้งานจริงเมื่อระบบสาธารณูปโภคหรือการจัดการวัสดุแตกต่างกัน ขอบเขตการจัดหาที่ชัดเจนจะแสดงให้เห็นว่าท่อ ระบบควบคุม ชิ้นส่วนลำเลียง และบริการในสถานที่นั้นๆ รวมอยู่ด้วยหรือไม่ เมื่อกำหนดเงื่อนไขเหล่านี้แล้ว ผู้ซื้อสามารถแยกข้อมูลจำเพาะที่เป็นประโยชน์ออกจากตัวเลขในโบรชัวร์ได้
ข้อกำหนดใดบ้างที่ส่งผลต่อผลลัพธ์ของการผลิตแต่ละล็อต?
ตัวเลขบางอย่างดูดีในเอกสารการขาย แต่มีคุณค่าจำกัดหากไม่มีช่วงการทดสอบ วิธีการ และเงื่อนไขการยอมรับ แต่ละฟังก์ชันจำเป็นต้องเชื่อมโยงกับผลลัพธ์การผลิตที่ใช้งานได้จริง
แยกความคลาดเคลื่อนของการชั่งน้ำหนักออกจากความสามารถในการทำซ้ำของความหนาแน่น
ระบบชั่งน้ำหนักอิเล็กทรอนิกส์มีความคลาดเคลื่อนในการชั่งน้ำหนักเบื้องต้นภายใน ±1 กรัม ซึ่งเกี่ยวข้องกับจุดชั่งน้ำหนักขาเข้า ไม่ได้หมายความว่าความหนาแน่นของเม็ดบีดที่ขยายตัวขั้นสุดท้ายจะมีค่าความคลาดเคลื่อนเดียวกัน
ความสม่ำเสมอของค่าความหนาแน่นขึ้นอยู่กับวัสดุ สภาวะไอน้ำ สูตรการผลิต จุดเก็บตัวอย่าง เวลาในการปรับสภาพ และวิธีการทดสอบ ข้อตกลงทางเทคนิคจำเป็นต้องมีเกณฑ์การยอมรับแยกต่างหากสำหรับประสิทธิภาพการชั่งน้ำหนักและความหนาแน่นสุดท้าย พร้อมทั้งช่วงการชั่งน้ำหนักที่ใช้ได้และขั้นตอนการตรวจสอบ
สำหรับลูกค้า วิธีนี้จะช่วยป้องกันไม่ให้ตัวเลขป้อนเข้าเพียงค่าเดียวถูกเข้าใจผิดว่าเป็นหลักฐานยืนยันผลลัพธ์ของกระบวนการทั้งหมด
ตรวจสอบวิธีการเตรียมการขยายตัวและการควบคุมสูตร
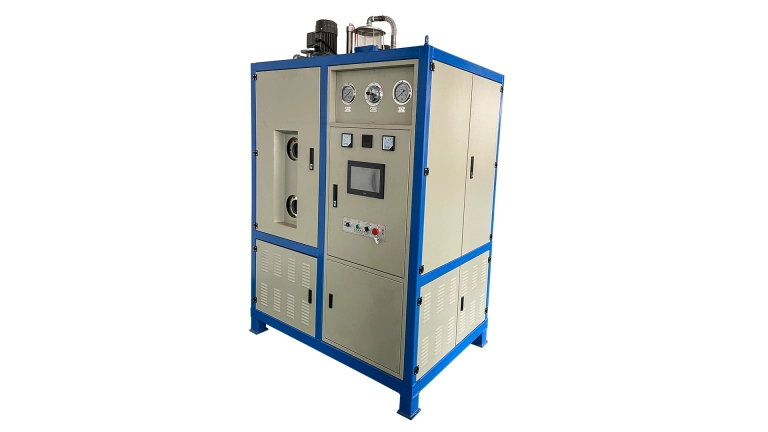
เครื่องจักรนี้ผสมผสานการให้ความร้อนด้วยสนามแม่เหล็กไฟฟ้าเข้ากับการขยายตัวล่วงหน้าของไอน้ำ ระบบควบคุม PLC จะจัดการรอบการทำงานอัตโนมัติ ในขณะที่พารามิเตอร์กระบวนการที่บันทึกไว้จะใช้เป็นข้อมูลอ้างอิงสำหรับการผลิตซ้ำ การอัปเกรดระบบจากระยะไกลและการแก้ไขข้อผิดพลาดของพารามิเตอร์มีให้บริการภายในขอบเขตการบริการที่ตกลงกันไว้
ในระหว่างการทดลอง ให้ตรวจสอบพฤติกรรมของอุณหภูมิ การควบคุมไอน้ำ สภาพของเม็ดพลาสติก และผลลัพธ์ในแต่ละชุดการผลิต คุณค่าไม่ได้อยู่ที่ตัวเทคโนโลยีเอง แต่อยู่ที่ความสามารถในการเริ่มต้นสูตรการผลิตที่ทราบแล้วใหม่ เปรียบเทียบการทำงานในแต่ละกะ และจัดทำบันทึกที่เป็นประโยชน์ในระหว่างการให้การสนับสนุนทางเทคนิค
การทำงานแบบอัตโนมัติช่วยลดขั้นตอนที่ซ้ำซ้อน แต่ผู้ปฏิบัติงานที่ได้รับการฝึกฝนยังคงต้องเข้าถึงสูตรอาหารและสัญญาณเตือนได้อย่างเหมาะสม
ตรวจสอบการไหลเวียนของเลือด การคัดกรอง การจำหน่าย และการเข้าถึงบริการ
เครื่องขยายเบื้องต้นประกอบด้วยเตาเผาแบบฟลูอิไดซ์เบด ตะแกรงสั่นสแตนเลสสองชั้น และช่องระบายด้านล่าง ในระหว่างการทดสอบ ให้ตรวจสอบวัสดุที่เหลือ การจับตัวเป็นก้อนที่มองเห็นได้ พฤติกรรมการคัดกรอง และส่งต่อไปยังขั้นตอนการบ่ม ระบบป้องกันไฟรั่วและระบบป้องกันไฟดับก็เป็นส่วนหนึ่งของฟังก์ชันการป้องกันของเครื่องจักรด้วย
การระบายวัสดุที่สะอาดช่วยลดการปนเปื้อนของวัสดุระหว่างการผลิต ในขณะที่การคัดกรองอย่างสม่ำเสมอช่วยให้ขั้นตอนต่อไปได้รับวัสดุโดยไม่ต้องรอ ตรวจสอบวิธีการตรวจสอบระบบชั่งน้ำหนัก วิธีที่ผู้ปฏิบัติงานเข้าถึงตะแกรงและเตาเผาแบบฟลูอิดไดซ์เพื่อทำความสะอาด และชิ้นส่วนใดบ้างที่ต้องได้รับการตรวจสอบเป็นประจำ
ควรจัดการการทดสอบแบบกลุ่มและการทดสอบ FAT อย่างไร?
การทดสอบการยอมรับจากโรงงาน (Factory Acceptance Test) ที่มีประโยชน์นั้นเริ่มต้นก่อนที่เครื่องจักรจะเริ่มทำงาน ผู้ซื้อและผู้ขายจำเป็นต้องมีข้อมูลระบุวัสดุ สภาพการใช้งาน วิธีการสุ่มตัวอย่าง และช่วงการยอมรับที่ตรงกัน สำหรับการจัดซื้อในปี 2026 ผลลัพธ์ของล็อตการผลิตที่บันทึกไว้ การตั้งค่าสูตรที่ตรวจสอบย้อนกลับได้ และความรับผิดชอบในการทดสอบซ้ำที่ได้รับมอบหมาย จะเป็นพื้นฐานที่ใช้ได้จริงสำหรับการอนุมัติการจัดส่ง
ตกลงเงื่อนไขการทดสอบ
แผน FAT บันทึกไว้ดังนี้:
- การระบุเกรดและล็อตของวัตถุดิบ
- ความหนาแน่นเป้าหมายและช่วงที่ยอมรับได้
- ป้อนน้ำหนักและเลือกสูตรอาหาร
- สภาวะไอน้ำและอากาศอัด
- จุดสุ่มตัวอย่างและวิธีการทดสอบความหนาแน่น
- เวลาในการทำงาน สัญญาณเตือน และการปรับแต่งโดยผู้ปฏิบัติงาน
- สภาพการปล่อย การคัดกรอง และลูกปัด
ใช้หน่วย จุดเก็บตัวอย่าง และระยะเวลาการปรับสภาพเดียวกันสำหรับทุกผลลัพธ์ ตัวอย่างที่ทดสอบหลังจากระยะเวลารอคอยที่ต่างกันอาจไม่สามารถเปรียบเทียบกันได้โดยตรง เมื่อได้รับการอนุมัติแล้ว วิธีการดังกล่าวจะต้องระบุไว้ทั้งในข้อตกลงทางเทคนิคและบันทึก FAT
ทดสอบเป็นชุดต่อเนื่อง ไม่ใช่การทดสอบแบบโชว์ครั้งเดียว
การทดสอบที่ประสบความสำเร็จเพียงครั้งเดียวพิสูจน์ได้ว่าเครื่องจักรสามารถทำงานได้ ไม่ได้หมายความว่าการผลิตจะคงที่ ควรทดสอบเป็นชุดๆ ติดต่อกันให้มากพอที่จะแสดงให้เห็นถึงความสามารถในการทำซ้ำได้สำหรับวัสดุและสูตรที่กำหนด โดยระบุปริมาณลงในขั้นตอน FAT ด้วย
บันทึกน้ำหนักขาเข้า ความหนาแน่น เวลาในการทำงาน พฤติกรรมการปล่อย สัญญาณเตือน และการเปลี่ยนแปลงด้วยตนเองสำหรับแต่ละชุดการผลิต เมื่อผลลัพธ์อยู่นอกช่วงที่ยอมรับได้ ให้บันทึกไว้ก่อนที่จะปรับการตั้งค่าหลายอย่าง การเปลี่ยนค่าไอน้ำ อุณหภูมิ เวลา และน้ำหนักพร้อมกันอาจช่วยให้การผลิตชุดถัดไปดีขึ้นได้ แต่ก็อาจทำให้ไม่ทราบสาเหตุที่แท้จริง
เปลี่ยน FAT ให้เป็นบันทึกการยอมรับที่ชัดเจน
การทดสอบ FAT ครอบคลุมการประกอบเครื่องจักร วาล์ว เซ็นเซอร์ ระบบควบคุมไฟฟ้า ลำดับการทำงานอัตโนมัติ การจัดเก็บสูตร การบันทึกน้ำหนัก สัญญาณเตือน การปล่อยวัสดุ การเคลื่อนที่ของเตาเผาแบบฟลูอิดไดซ์เบด และฟังก์ชันการป้องกันที่ตกลงกันไว้ การตรวจสอบที่เกี่ยวข้องกับความปลอดภัยต้องปฏิบัติตามขั้นตอนการทำงานของเครื่องจักรที่ได้รับการอนุมัติ
บันทึกจะระบุว่าความเบี่ยงเบนใดบ้างที่ต้องปรับแก้ ทดสอบซ้ำ หรือระงับการจัดส่ง และใครเป็นผู้ให้การอนุมัติผลลัพธ์ การทดสอบการยอมรับจากโรงงาน (FAT) ยืนยันประสิทธิภาพภายใต้เงื่อนไขโรงงานที่ตกลงกันไว้ การตรวจสอบหน้างานยังคงตรวจสอบระบบสาธารณูปโภค การเชื่อมต่อการลำเลียง การจัดเตรียมการติดตั้ง และวัสดุการผลิตจริง
เมื่อกำหนดวิธีการยอมรับข้อเสนอแล้ว การเปรียบเทียบราคาเสนอทางเทคนิคและเชิงพาณิชย์ก็จะง่ายขึ้น
วิธีการเปรียบเทียบผู้จำหน่ายและใบเสนอราคาเครื่องขยายกำลังไฟฟ้า EPS
ราคาเครื่องขยายแรงดัน EPS ที่ต่ำที่สุดไม่ได้หมายความว่าต้นทุนโครงการจะต่ำที่สุดเสมอไป การทดลอง อุปกรณ์เสริม การฝึกอบรม การตรวจสอบ การปรับเปลี่ยนในพื้นที่ และงานบริการ อาจอยู่นอกเหนือราคาที่เสนอไว้ ทีมจัดซื้อจำเป็นต้องมีเกณฑ์การเปรียบเทียบที่ครอบคลุมทั้งอุปกรณ์ การทดสอบ ขอบเขตพื้นที่ และความรับผิดชอบหลังการขาย
เปรียบเทียบอุปกรณ์และขอบเขตการบริการทั้งหมด
โปรดตรวจสอบว่าใบเสนอราคารวมถึงอุปกรณ์ต่างๆ เช่น เครื่องขยายก่อนการตกผลึก ระบบชั่งน้ำหนัก เตาเผาแบบฟลูอิดไดซ์เบด ตะแกรงสั่น ตู้ควบคุม อินเทอร์เฟซการลำเลียง เอกสาร ชิ้นส่วนเริ่มต้น และอะไหล่ที่แนะนำหรือไม่
การฝึกอบรมควรครอบคลุมถึงการเลือกสูตร การเปลี่ยนแปลงพารามิเตอร์ที่ได้รับอนุญาต การบันทึกชุดการผลิต การทำความสะอาด การจัดการสัญญาณเตือน และการปิดระบบอย่างปลอดภัย นอกจากนี้ ควรทบทวนคำแนะนำในการติดตั้ง ขอบเขตการรับประกัน การสนับสนุนระยะไกล การตอบสนองต่อบริการ และระยะเวลารอคอยชิ้นส่วนอะไหล่ด้วย
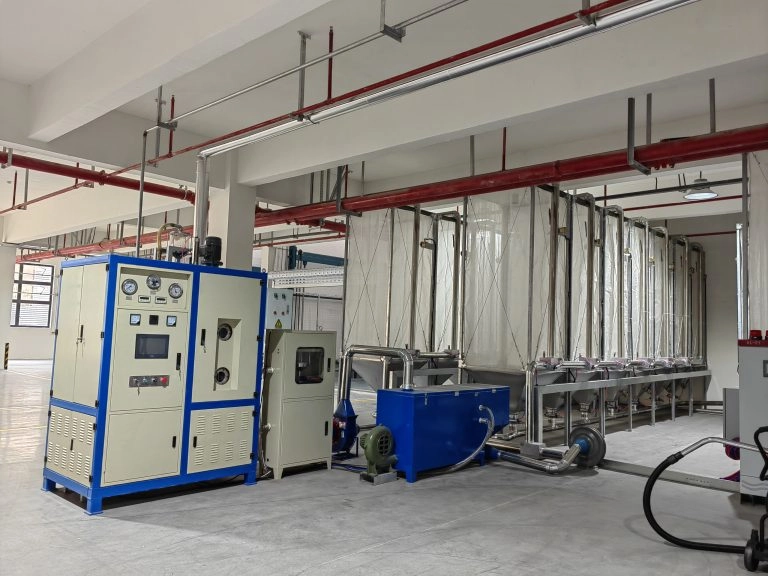
อุปกรณ์ขยายสัญญาณล่วงหน้า (pre-expander) ไม่สามารถทำงานได้โดยลำพัง บริษัท OC Technology จัดจำหน่ายอุปกรณ์ดังกล่าว อุปกรณ์หล่อโฟมที่หายไป สำหรับการใช้งานในขั้นตอนก่อนการขยายตัว การทำให้สุก การขึ้นรูป EPS การอบแห้ง และระบบดูดฝุ่นส่วนกลาง สามารถตรวจสอบกระบวนการขั้นต่อไปได้ผ่านทางเครื่องขึ้นรูป EPS ในขณะที่คู่มือเกี่ยวกับ การกำหนดขนาดและการกำหนดค่าสายการผลิตหล่อโฟมแบบหาย เชื่อมโยงกำลังการผลิตของเครื่องจักรแต่ละเครื่องเข้ากับสายการผลิตโดยรวม
หลีกเลี่ยงการจ่ายเงินสำหรับความสามารถหรือฟังก์ชันที่โครงการไม่สามารถใช้งานได้
การกำหนดค่าการผลิตแบบเป็นชุดที่ใหญ่ขึ้นหรือตัวเลือกการควบคุมเพิ่มเติมจะมีประโยชน์ก็ต่อเมื่อสามารถแก้ปัญหาการผลิตที่กำหนดไว้ได้เท่านั้น กำลังการผลิตส่วนเกินนั้นยากที่จะนำไปใช้หากไซโลบ่ม การลำเลียง หรือความต้องการในการขึ้นรูปเป็นปัจจัยจำกัดอยู่แล้ว
ขอให้ซัพพลายเออร์แต่ละรายเชื่อมโยงตัวเลือกราคาแต่ละรายการเข้ากับความต้องการในการดำเนินงาน การทดสอบการยอมรับ หรือผลลัพธ์ของการบริการ วิธีนี้จะช่วยให้การจัดซื้อเน้นไปที่ผลลัพธ์ที่ยอมรับได้ ความสามารถในการบำรุงรักษา และความเสี่ยงของโครงการ มากกว่ารายการคุณสมบัติที่ยาวเหยียด
กำหนดความรับผิดชอบสำหรับการทดสอบซ้ำ การจัดส่ง และสถานที่ตั้ง
ข้อตกลงทางเทคนิคกำหนดขั้นตอนสำหรับการตรวจสอบข้อผิดพลาด การแก้ไขพารามิเตอร์ การปรับแต่งทางกล การทดสอบซ้ำ การอัปเดตบันทึก และการอนุมัติการจัดส่ง
สำหรับโครงการในต่างประเทศ ให้ระบุให้ชัดเจนว่าใครเป็นผู้จัดหาวัสดุสำหรับการทดสอบ จ่ายค่าตรวจสอบโดยบุคคลที่สาม จัดเตรียมสาธารณูปโภคในพื้นที่ จัดการเรื่องการยก และจัดหาแรงงานในท้องถิ่น นอกจากนี้ยังต้องระบุถึงการจัดส่งอะไหล่ การเข้าถึงการสนับสนุนระยะไกล และขั้นตอนการตอบสนองหากการทดสอบระบบล่าช้า
บทสรุป
การเลือกเครื่องขยายโฟม EPS นั้นไม่ใช่แค่การเปรียบเทียบตัวเลขของแต่ละล็อต ความคลาดเคลื่อนของการชั่งน้ำหนัก และคำกล่าวอ้างเรื่องระบบอัตโนมัติเท่านั้น อุปกรณ์นั้นต้องเหมาะสมกับวัตถุดิบ ความหนาแน่นที่ต้องการ ระบบสาธารณูปโภค เส้นทางการลำเลียง ความสามารถในการบ่ม การกำหนดตารางการผลิต และทรัพยากรในการบำรุงรักษา การทดสอบแต่ละล็อตอย่างต่อเนื่องและการทดสอบการยอมรับจากโรงงาน (FAT) ที่จัดทำเป็นเอกสาร จะเปลี่ยนข้อมูลในใบเสนอราคาให้เป็นหลักฐานที่ทีมจัดซื้อและทีมวิศวกรรมสามารถตรวจสอบได้ก่อนการจัดส่ง
เทคโนโลยี OC จัดหาอุปกรณ์ก่อนการขยายตัวและอุปกรณ์ที่เกี่ยวข้องสำหรับโครงการหล่อโฟมแบบสูญหาย โรงหล่อสามารถ ติดต่อ OC Technology โดยระบุเกรดของวัสดุ ความหนาแน่นเป้าหมาย ความต้องการของแต่ละล็อต แผนการทำงานเป็นกะ สภาพการใช้งาน ผังโรงงาน และขอบเขตการทดสอบการยอมรับจากโรงงาน (FAT) ที่ต้องการ รายละเอียดเหล่านี้เป็นพื้นฐานสำหรับการกำหนดค่าเครื่องจักรที่เหมาะสม ขอบเขตการจัดหา แผนการทดสอบ ความรับผิดชอบในการบริการ และการเสนอราคาเชิงพาณิชย์
คำถามที่พบบ่อย
คำถามที่ 1: ต้องทราบข้อมูลอะไรบ้างก่อนขอใบเสนอราคาเครื่องขยาย EPS ล่วงหน้า?
A: โปรดระบุเกรดของวัสดุ ขนาดเม็ด ความหนาแน่นที่ต้องการ ความต้องการต่อล็อต แผนการทำงาน ระบบสาธารณูปโภค รูปแบบการลำเลียง และกำลังการผลิต เพื่อให้ได้ข้อมูลที่เหมาะสมในการกำหนดค่าผลิตภัณฑ์ แทนที่จะเป็นการกำหนดราคาแบบทั่วไป
คำถามที่ 2: ความคลาดเคลื่อนในการชั่งน้ำหนัก ±1 กรัม ถือเป็นการพิสูจน์ความถูกต้องของความหนาแน่นของลูกปัดขั้นสุดท้ายหรือไม่?
A: ไม่ใช่ครับ มันเกี่ยวข้องกับจุดป้อนข้อมูลการชั่งน้ำหนักเบื้องต้น ความแม่นยำของความหนาแน่นสุดท้ายขึ้นอยู่กับวัสดุ สูตรการผลิต ระบบสาธารณูปโภค วิธีการสุ่มตัวอย่าง ระยะเวลาการปรับสภาพ และขั้นตอนการทดสอบที่ตกลงกันไว้
Q3: ต้องใช้การผลิตต่อเนื่องกี่ชุดจึงจะได้ EPS pre-expander FAT?
A: ไม่มีจำนวนที่ตายตัว ผู้ซื้อและผู้ขายจำเป็นต้องผลิตสินค้าในปริมาณที่เพียงพอเพื่อแสดงให้เห็นถึงการทำงานที่เสถียรสำหรับวัสดุและสูตรที่ระบุ โดยปริมาณดังกล่าวต้องระบุไว้ในขั้นตอนการทดสอบการยอมรับจากโรงงาน (FAT)
คำถามที่ 4: ปัจจัยใดบ้างที่ส่งผลต่อราคาเครื่องขยายสัญญาณก่อนการผลิต EPS?
A: ราคาขึ้นอยู่กับการกำหนดค่าชุดการผลิต ระบบควบคุม ขอบเขตของระบบฟลูอิไดซ์เบดและการคัดกรอง อินเทอร์เฟซการลำเลียง การทดสอบการยอมรับจากโรงงาน (FAT) การฝึกอบรม ชิ้นส่วนอะไหล่ การสนับสนุนการติดตั้ง และความรับผิดชอบในสถานที่ปฏิบัติงาน
Q5: ผู้จำหน่ายสารขยายกำลังไฟฟ้า EPS ควรจัดหาอะไรบ้างสำหรับโครงการในต่างประเทศ?
A: ตรวจสอบเอกสารภาษาอังกฤษ บันทึก FAT การฝึกอบรมผู้ปฏิบัติงาน ความรับผิดชอบในการติดตั้ง การสนับสนุนพารามิเตอร์ระยะไกล เงื่อนไขการรับประกัน ชิ้นส่วนอะไหล่ที่สำคัญ การตอบสนองต่อบริการ ระยะเวลารอคอยชิ้นส่วนอะไหล่ และขั้นตอนการแก้ไขและการทดสอบซ้ำ


 Thai
 English
 Arabic
 Hindi
 Indonesian
 Japanese
 Korean
 Malay
 Portuguese
 Spanish
 Vietnamese