Mesin pra-ekspander EPS mungkin memenuhi setiap spesifikasi utama, tetapi tetap tidak cocok untuk sebuah pengecoran. Uji coba sebenarnya dimulai ketika mesin tersebut beroperasi dengan jenis butiran, kepadatan target, pasokan uap, tata letak konveyor, dan kapasitas pematangan pelanggan. Jika kondisi tersebut tidak sesuai sejak awal, hasilnya dapat berupa batch yang tidak stabil, perubahan parameter yang berulang, penundaan pencetakan, dan pekerjaan tambahan setelah pengiriman.
Itulah mengapa tim pengadaan perlu melihat lebih dari sekadar angka kapasitas, fitur kontrol, dan harga pemasok terendah. Mesin, kondisi proses, peralatan hilir, dan tanggung jawab layanan semuanya perlu mendukung target produksi yang sama. Langkah pertama adalah memastikan apakah konfigurasi yang diusulkan sesuai dengan material, permintaan batch, utilitas, dan proses hilir—sebelum membandingkan kontrol densitas, hasil FAT, atau ketentuan penawaran.
Apakah Mesin Pre-Expander EPS Tepat untuk Aplikasi Ini?
Pemilihan dimulai dari kasus produksi, bukan angka terbesar dalam brosur. Pre-expander harus bekerja dengan bahan baku, kepadatan target, permintaan butiran harian, jalur pengangkutan, penyimpanan pematangan, dan jadwal pencetakan. Ketika salah satu bagian dari rantai tersebut tidak sesuai, mesin yang lebih besar mungkin hanya memindahkan hambatan ke hilir.
Tentukan Bahan Baku dan Target Kepadatan
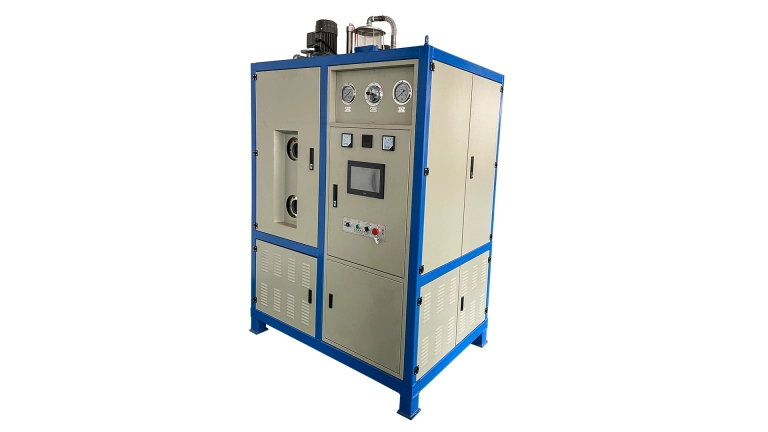
Kirimkan kepada pemasok informasi mengenai produsen EPS, mutu, kisaran ukuran butiran, kondisi penyimpanan, dan kepadatan pengembangan yang dibutuhkan. Mesin Pra-Ekspander EPS Teknologi OC dapat memproses EPS dan bahan manik-manik lain yang disepakati, tetapi kualitas pastinya bergantung pada uji coba material.
Menggunakan bahan produksi standar pabrik pengecoran memberikan hasil yang lebih bermanfaat daripada hanya menggunakan sampel pabrik yang mudah didapatkan. Kondisi butiran memengaruhi resep, kebutuhan uap, pengeluaran, dan kepadatan akhir, sehingga pelanggan menghadapi lebih sedikit kejutan selama proses commissioning.
Sesuaikan Konfigurasi dengan Permintaan Batch Aktual
OC-YF-Y450 dan OC-YF-Y550 ditampilkan dengan kapasitas 40 kg dan 60 kg. Penawaran harga harus menjelaskan apa yang diwakili oleh setiap kapasitas tersebut, serta material, kepadatan target, dan kondisi siklus yang digunakan.
Jangan langsung mengkonversi angka batch nominal menjadi output per jam yang dijamin. Perubahan resep, waktu pengeluaran, pengangkutan, ketersediaan silo, dan rutinitas operator memengaruhi produksi harian. Pabrik pengecoran dengan beragam jenis produk mungkin mendapatkan lebih banyak keuntungan dari perubahan batch praktis daripada dari muatan terbesar.
Konfirmasikan Kapasitas Utilitas, Pengangkutan, dan Pematangan
Catat kondisi uap, pasokan udara terkompresi, kebutuhan listrik, ketinggian pengeluaran, jarak pengangkutan, dan volume penyimpanan. sistem silo pematangan Membutuhkan kapasitas yang cukup untuk menerima dan memproses manik-manik tanpa membuat antrian.
Suatu mesin dapat beroperasi dengan baik selama FAT (Factory Acceptance Test) dan tetap mengalami kesulitan di lokasi proyek ketika utilitas atau penanganan material berbeda. Batasan pasokan yang jelas menunjukkan pipa, kontrol, bagian pengangkutan, dan layanan lokasi proyek mana yang termasuk. Dengan kondisi yang ditentukan ini, pembeli dapat memisahkan spesifikasi yang berguna dari angka-angka dalam brosur.
Spesifikasi Mana yang Sebenarnya Mempengaruhi Hasil Batch?
Beberapa angka tampak kuat dalam dokumen penjualan tetapi memiliki nilai terbatas tanpa rentang pengujian, metode, dan kondisi penerimaan. Setiap fungsi perlu dihubungkan dengan hasil produksi praktis.
Pemisahan Penyimpangan Penimbangan dari Pengulangan Kepadatan
Sistem penimbangan elektronik memiliki deviasi penimbangan awal dalam ±1 gram. Ini berkaitan dengan titik penimbangan masukan; ini tidak berarti bahwa kepadatan akhir butiran yang mengembang akan memiliki toleransi yang sama.
Pengulangan densitas juga bergantung pada material, kondisi uap, resep, titik pengambilan sampel, waktu pengkondisian, dan metode pengujian. Perjanjian teknis memerlukan kriteria penerimaan terpisah untuk kinerja penimbangan dan densitas akhir, bersama dengan rentang penimbangan yang berlaku dan prosedur verifikasi.
Bagi pelanggan, hal ini mencegah satu angka masukan yang tepat disalahartikan sebagai bukti hasil keseluruhan proses.
Tinjau Metode Pra-Ekspansi dan Kontrol Resep
Mesin ini menggabungkan pemanasan elektromagnetik dengan pra-ekspansi uap. Kontrol PLC mengelola siklus otomatis, sementara parameter proses yang tersimpan memberikan referensi untuk produksi berulang. Peningkatan sistem jarak jauh dan debugging parameter tersedia dalam lingkup layanan yang disepakati.
Selama uji coba, tinjau perilaku suhu, pengaturan uap, kondisi butiran, dan hasil antar batch. Nilainya bukanlah label teknologi itu sendiri, tetapi kemampuan untuk memulai kembali resep yang sudah dikenal, membandingkan shift kerja, dan memberikan catatan yang berguna selama dukungan teknis.
Pengoperasian otomatis mengurangi langkah-langkah yang berulang, tetapi operator terlatih tetap membutuhkan akses terkontrol ke resep dan alarm.
Periksa Fluidisasi, Penyaringan, Pembuangan, dan Akses Layanan
Pra-ekspander mencakup fluidized bed, saringan getar baja tahan karat dua lapis, dan pengeluaran bawah. Selama pengujian, periksa sisa material, penggumpalan yang terlihat, perilaku penyaringan, dan transfer ke pematangan. Perlindungan kebocoran listrik dan perlindungan terhadap pemadaman listrik juga merupakan bagian dari fungsi perlindungan mesin.
Pembuangan yang bersih membatasi kontaminasi silang antar batch, sementara penyaringan yang stabil membantu tahap selanjutnya menerima material tanpa menunggu. Periksa bagaimana sistem penimbangan diverifikasi, bagaimana operator mengakses saringan dan fluidized bed untuk pembersihan, dan bagian mana yang memerlukan inspeksi rutin.
Bagaimana Seharusnya Pengujian Batch dan FAT Diatur?
Uji Penerimaan Pabrik (Factory Acceptance Test/FAT) yang bermanfaat dimulai sebelum mesin beroperasi. Pembeli dan pemasok membutuhkan identifikasi material, kondisi penggunaan, metode pengambilan sampel, dan rentang penerimaan yang sama. Untuk pembelian tahun 2026, hasil batch yang terdokumentasi, pengaturan resep yang dapat dilacak, dan tanggung jawab pengujian ulang yang ditetapkan memberikan dasar praktis untuk persetujuan pengiriman.
Sepakati Kondisi Pengujian
Rencana FAT mencatat:
- Tingkat bahan baku dan identifikasi batch
- Kepadatan target dan jangkauan yang diterima
- Masukkan berat dan resep yang dipilih
- Kondisi uap dan udara terkompresi
- Metode titik pengambilan sampel dan uji kepadatan.
- Waktu siklus, alarm, dan penyesuaian operator
- Pembuangan, penyaringan, dan kondisi butiran
Gunakan satuan, titik pengambilan sampel, dan periode pengkondisian yang sama untuk setiap hasil. Sampel yang diuji setelah waktu tunggu yang berbeda mungkin tidak dapat dibandingkan secara langsung. Setelah disetujui, metode tersebut harus tercantum dalam perjanjian teknis dan catatan FAT.
Uji Batch Berurutan, Bukan Hanya Satu Kali Uji Coba Sebagai Contoh
Satu siklus yang berhasil membuktikan bahwa mesin dapat beroperasi, bukan berarti produksi stabil. Uji sejumlah batch berturut-turut yang cukup untuk menunjukkan pengulangan untuk bahan dan resep yang ditentukan, dengan jumlah yang tertulis dalam prosedur FAT.
Catat berat masukan, densitas, waktu siklus, perilaku pengeluaran, alarm, dan perubahan manual untuk setiap batch. Jika hasilnya berada di luar rentang yang diterima, dokumentasikan sebelum menyesuaikan beberapa pengaturan. Mengubah uap, suhu, waktu, dan nilai berat secara bersamaan mungkin dapat memperbaiki batch berikutnya, tetapi dapat menyembunyikan penyebabnya.
Ubah FAT Menjadi Catatan Penerimaan yang Jelas
FAT (Factory Acceptance Test) mencakup perakitan mesin, katup, sensor, kontrol listrik, urutan otomatis, penyimpanan resep, catatan penimbangan, alarm, pengeluaran, pergerakan fluidized-bed, dan fungsi perlindungan yang disepakati. Pemeriksaan terkait keselamatan harus mengikuti prosedur mesin yang telah disetujui.
Catatan tersebut mengidentifikasi penyimpangan mana yang memerlukan penyesuaian, pengujian ulang, atau penundaan pengiriman, dan siapa yang menyetujui hasilnya. FAT (Factory Acceptance Test) mengkonfirmasi kinerja di bawah kondisi pabrik yang disepakati. Komisioning lokasi masih memeriksa utilitas aktual, sambungan pengangkutan, pengaturan pematangan, dan material produksi.
Dengan metode penerimaan yang telah ditetapkan, penawaran teknis dan komersial menjadi lebih mudah dibandingkan.
Cara Membandingkan Pemasok dan Penawaran Harga EPS Pre-Expander
Harga mesin pre-expander EPS terendah tidak selalu berarti biaya proyek terendah. Uji coba, peralatan bantu, pelatihan, inspeksi, modifikasi lokal, dan pekerjaan servis mungkin berada di luar harga yang tercantum. Tim pengadaan membutuhkan satu dasar perbandingan yang mencakup peralatan, pengujian, batasan lokasi, dan tanggung jawab purna jual.
Bandingkan Perlengkapan dan Lingkup Layanan Lengkap
Konfirmasikan apakah penawaran harga tersebut mencakup pre-expander, sistem penimbangan, fluidized bed, vibrating screen, kabinet kontrol, antarmuka konveyor, dokumen, suku cadang awal, dan suku cadang yang direkomendasikan.
Pelatihan perlu mencakup pemilihan resep, perubahan parameter yang diizinkan, catatan batch, pembersihan, penanganan alarm, dan penghentian operasi yang aman. Selain itu, tinjau juga panduan instalasi, batasan garansi, dukungan jarak jauh, respons layanan, dan waktu tunggu suku cadang pengganti.
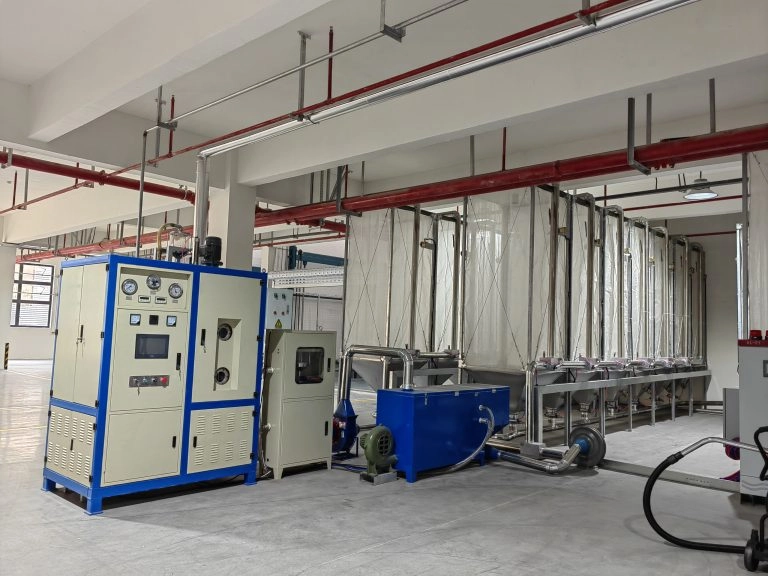
Pre-expander tidak berfungsi secara terpisah. OC Technology menyediakannya. peralatan casting busa yang hilang untuk aplikasi pra-ekspansi, pematangan, pencetakan EPS, pengeringan, dan vakum sentral. Proses hilir dapat ditinjau melalui Mesin Pencetak EPS, sedangkan panduan tentang Penentuan ukuran dan konfigurasi jalur produksi pengecoran busa hilang Menghubungkan kapasitas mesin individual dengan lini produksi yang lebih luas.
Hindari Membayar Kapasitas atau Fungsi yang Tidak Dapat Digunakan oleh Proyek
Konfigurasi batch yang lebih besar atau opsi kontrol tambahan hanya bermanfaat jika dapat menyelesaikan masalah produksi yang telah ditentukan. Kapasitas ekstra sulit digunakan ketika silo pematangan, pengangkutan, atau permintaan pencetakan sudah menjadi faktor pembatas.
Mintalah setiap pemasok untuk menghubungkan setiap opsi yang diberi harga dengan kebutuhan operasional, uji penerimaan, atau hasil layanan. Hal ini membuat pembelian tetap fokus pada hasil yang diterima, kemudahan pemeliharaan, dan risiko proyek, bukan pada daftar fitur yang panjang.
Tetapkan Tanggung Jawab Pengujian Ulang, Pengiriman, dan Lokasi
Perjanjian teknis tersebut menetapkan proses untuk peninjauan kesalahan, koreksi parameter, penyesuaian mekanis, pengujian berulang, pembaruan catatan, dan persetujuan pengiriman.
Untuk proyek di luar negeri, klarifikasi siapa yang memasok material uji, membayar inspeksi pihak ketiga, menyiapkan utilitas lokasi, menangani pengangkatan, dan menyediakan tenaga kerja lokal. Juga tentukan pengiriman suku cadang, akses dukungan jarak jauh, dan jalur respons jika commissioning tertunda.
Kesimpulan
Memilih mesin pre-ekspander EPS membutuhkan lebih dari sekadar membandingkan angka batch, penyimpangan berat, dan klaim otomatisasi. Peralatan tersebut harus sesuai dengan bahan baku, kepadatan target, utilitas, jalur pengangkutan, kapasitas pematangan, jadwal produksi, dan sumber daya pemeliharaan. Pengujian batch berturut-turut dan FAT (Factory Acceptance Test) yang terdokumentasi mengubah data penawaran menjadi bukti yang dapat ditinjau oleh tim pembelian dan teknik sebelum pengiriman.
Teknologi OC menyediakan peralatan pra-ekspansi dan peralatan area putih terkait untuk proyek pengecoran busa hilang. Pengecoran dapat Hubungi OC Technology dengan mempertimbangkan jenis material, kepadatan target, permintaan batch yang dibutuhkan, rencana kerja shift, kondisi utilitas, tata letak bengkel, dan cakupan FAT (Factory Acceptance Test) yang diinginkan. Detail-detail ini menjadi dasar untuk konfigurasi mesin yang sesuai, batasan pasokan, rencana pengujian, tanggung jawab layanan, dan penawaran harga komersial.
Pertanyaan Umum
Q1: Informasi apa saja yang dibutuhkan sebelum meminta penawaran harga mesin pre-expander EPS?
A: Berikan jenis material, ukuran butiran, kepadatan target, permintaan batch, rencana kerja, utilitas, tata letak pengangkutan, dan kapasitas pematangan. Ini mendukung konfigurasi yang relevan, bukan harga umum.
Q2: Apakah deviasi penimbangan ±1 gram membuktikan akurasi kepadatan akhir manik-manik?
A: Tidak. Ini berkaitan dengan titik input penimbangan awal. Pengulangan densitas akhir bergantung pada bahan, resep, utilitas, metode pengambilan sampel, periode pengkondisian, dan prosedur pengujian yang disepakati.
Q3: Berapa banyak batch berurutan yang dibutuhkan untuk FAT pra-ekspander EPS?
A: Tidak ada angka universal. Pembeli dan pemasok membutuhkan jumlah batch yang cukup untuk menunjukkan operasi yang stabil untuk material dan resep yang ditentukan, dengan jumlah yang tertulis dalam prosedur FAT (Factory Acceptance Test).
Q4: Apa yang memengaruhi harga mesin EPS pra-ekspander?
A: Harga tergantung pada konfigurasi batch, kontrol, cakupan fluidized-bed dan penyaringan, antarmuka pengangkutan, FAT (Factory Acceptance Test), pelatihan, suku cadang, dukungan instalasi, dan tanggung jawab di lokasi.
Q5: Apa yang harus disediakan oleh pemasok pre-expander EPS untuk proyek di luar negeri?
A: Meninjau dokumen berbahasa Inggris, catatan FAT, pelatihan operator, tanggung jawab instalasi, dukungan parameter jarak jauh, ketentuan garansi, suku cadang penting, respons layanan, waktu tunggu suku cadang pengganti, serta prosedur koreksi dan pengujian ulang.


 Indonesian
 English
 Arabic
 Hindi
 Japanese
 Korean
 Malay
 Portuguese
 Spanish
 Thai
 Vietnamese