एक्सपेंडेबल पॉलीस्टायरीन (ईपीएस), एक हल्के और उपयोगी फोम सामग्री, आज की उत्पादन दुनिया में एक महत्वपूर्ण स्थान है। यह खोए गए फोम कास्टिंग में विशेष रूप से महत्वपूर्ण है। वहां, जटिल धातु भागों को बनाने के लिए सटीक फोम पैटर्न की आवश्यकता होती है। ईपीएस अंदर गर्मी रखने और मजबूत रहने के लिए प्रसिद्ध है। यह पैटर्न बनाने में मदद करता है जो पूरी तरह से गायब हो जाते हैं जब गर्म धातु डाली जाती है। परिणाम लगभग कोई दोष नहीं होने वाले बहुत सटीक कास्टिंग हैं। यह ब्लॉग पोस्ट ईपीएस ब्लॉक मोल्डिंग पर बारीकी से देखती है। यह बड़े फोम ब्लॉक बनाने का मूल कदम है। इन ब्लॉकों का उपयोग बाद में कारों, विमानों और बड़ी मशीनों जैसे क्षेत्रों के लिए खोए गए फोम कास्टिंग में किया जाता
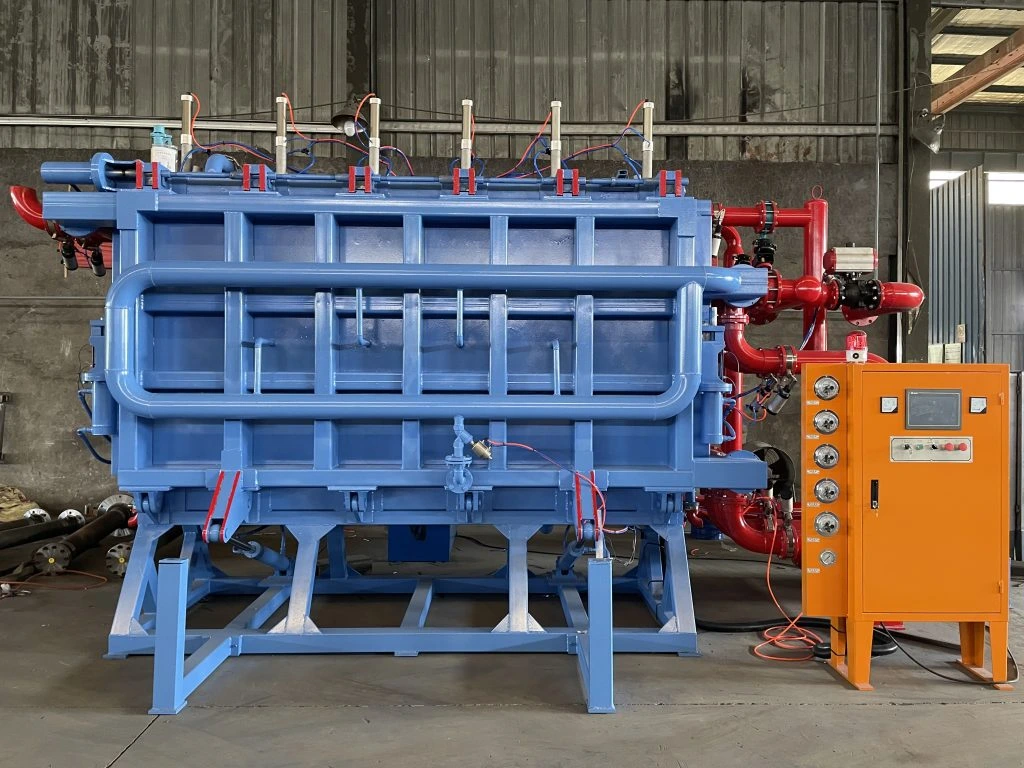
ईपीएस बिल्डिंग ब्लॉक
ईपीएस पॉलीस्टायरीन राल से बने छोटे ठोस मोतियों के रूप में शुरू होता है। उनके अंदर पेंटेन जैसा एक उड़ाने वाला एजेंट जोड़ा जाता है। जब तक गर्मी इसे जागृत नहीं करती तब तक एजेंट शांत रहता है। में फोम कास्टिंग खो गयाये मोती बहुत महत्वपूर्ण हैं। वे पैटर्न बनाते हैं जो डालने के दौरान गायब हो जाते हैं। जब भाप मोती को छूता है, तो एजेंट उन्हें 40 गुना बड़ा बनाता है। यह प्रसिद्ध बंद-सेल फोम लुक बनाता है। अंतिम सामग्री के घनत्व 10 से 50 किलोग्राम / मीटर 3 होते हैं। ऐसे ब्लॉक मजबूत हैं लेकिन हल्के। लोग उन्हें आसानी से विस्तृत आकारों में काट सकते हैं। सतह चिकनी रहती है और आकार सही रहते हैं।
द पूर्व-विस्तारित मोती एक साथ बहुत अच्छी तरह से जुड़ें। वे अगले चरणों के दौरान बिना अंतराल के एक-दूसरे में लॉक करते हैं। खोए गए फोम कास्टिंग के लिए, हर मोती को एक ही तरह से बढ़ना चाहिए। यदि नहीं, तो खाली धब्बे या असमान पिघलना हो सकता है। इससे तैयार धातु के भाग के अंदर छेद या रेत हो सकती है। एजेंट को मोती में डालने के नए तरीकों ने व्यस्त कारखानों के लिए ईपीएस को बेहतर बना दिया है। इंजन ब्लॉक या पंप बॉडी जैसी चीजों के लिए पैटर्न बनाने पर परिणाम हमेशा समान होते हैं।
ईपीएस ब्लॉक मोल्डिंग प्रक्रिया
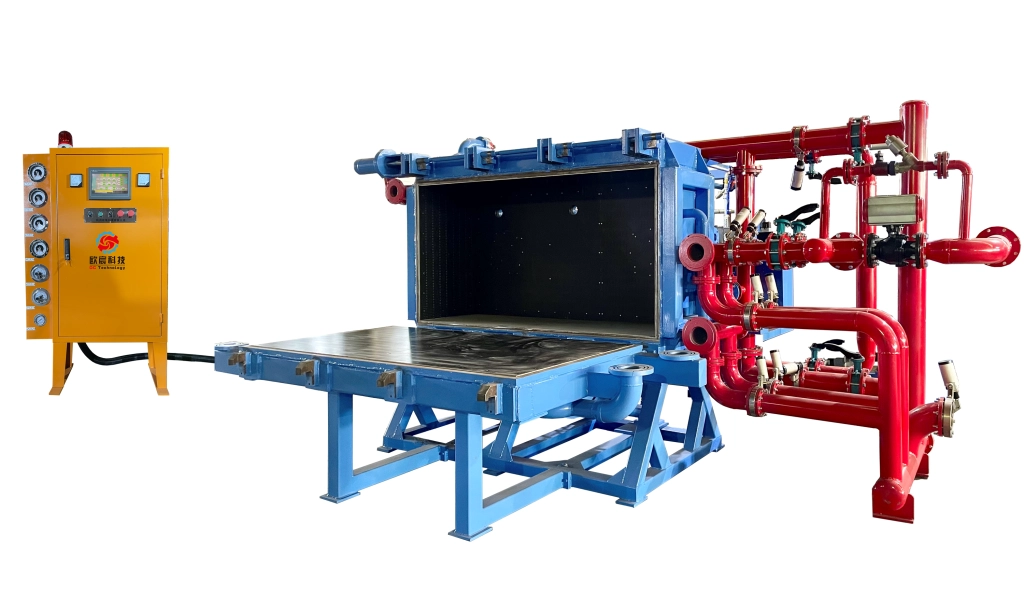
द ईपीएस ब्लॉक मोल्डिंग प्रक्रिया पूर्व-विस्तारित मोती को बड़े, ठोस फोम ब्लॉक में बदल देती है। यह सावधानी से गर्मी और दबाव के चरणों का उपयोग करता है। इस तरह खोए गए फोम कास्टिंग के लिए बहुत अच्छा काम करता है। ब्लॉक कच्चे माल बन जाते हैं। श्रमिकों ने बाद में उन्हें सीएनसी मशीनों के साथ सटीक पैटर्न में काट दिया। पूरी विधि गति और स्थिर गुणवत्ता पर केंद्रित है। यह सही धातु कास्टिंग के लिए सख्त आवश्यकताओं को पूरा करता है।
पूर्व-विस्तार
पूर्व-विस्तार कच्चे ईपीएस मोती के लिए पहला बड़ा परिवर्तन है। वे मोल्डिंग के लिए तैयार फोम बन जाते हैं। पूर्व-विस्तारक नामक विशेष मशीनों के अंदर, मोती एक भाप कक्ष में घूमती हैं। गर्मी 90-110 डिग्री सेल्सियस तक पहुंचती है और दबाव 0.5-1.5 बार के आसपास रहता है। इससे वे समान रूप से बढ़ते हैं। अंदर का समय आमतौर पर 30-120 सेकंड होता है। श्रमिकों ने इसे वांछित घनत्व तक पहुंचने के लिए सेट किया। बहुत अधिक विकास अंतिम ब्लॉक को कमजोर बना देगा।
खोए गए फोम कास्टिंग के लिए, यहां तक कि विकास भी बहुत महत्वपूर्ण है। यह बाद में पैटर्न स्थिर रखता है। आधुनिक मशीनें विस्तार के दो या अधिक चरणों का उपयोग करती हैं। इससे बेहतर मोती के आकार और उनके बीच कम अंतर होता है। ऐसा सावधानीपूर्वक काम यह सुनिश्चित करता है कि ढाले गए ब्लॉक बिना झुकने कोटिंग और रेत को संभाल सकते हैं।
मोल्ड डिजाइन और सामग्री
अच्छा मोल्ड डिजाइन ब्लॉक मोल्डिंग का दिल है। यह गर्मी को तेजी से चलाने में मदद करता है और मोती अच्छी तरह से फैलती है। अधिकांश मोल्ड स्टील होते हैं, कभी-कभी हल्के होने के लिए एल्यूमीनियम के साथ मिश्रित होते हैं। दीवारें 20-50 मिमी मोटी हैं। उन्हें 120 डिग्री सेल्सियस तक कई भाप चक्रों को स्थिर करना चाहिए। अंदर, किनारे के चारों ओर छेद भरने और बीच में वेंट हैं। ये मोतियां हर जगह एक ही तरह जाती हैं।
खोए गए फोम कास्टिंग कार्य में, वेंट्स अतिरिक्त गैस को जल्दी से बाहर निकालते हैं। यह अंदर छेदों को रोकता है जो धातु डालने पर पैटर्न को नुकसान पहुंचा सकता है। टेफ्लॉन या सिरेमिक जैसी विशेष कोटिंग्स ब्लॉकों को आसान बनाती हैं। एक मोल्ड 10,000 से अधिक चक्रों तक चल सकता है। कई मोल्ड्स हिस्सों में बनाए जाते हैं। उपयोगकर्ता उन्हें विभिन्न ब्लॉक आकारों के लिए बदल सकते हैं, 1m x 1m x 0.5m से 6m x 1.2m x 1m तक। बड़े आकार बड़े हिस्सों को पूरी तरह से फिट करते हैं।
प्रक्रिया पैरामीटर और नियंत्रण
मोती मोल्ड भरने के बाद, भाप 0.8-1.2 बार पर 2-5 मिनट के लिए जाता है। गर्मी मोतियों को पर्याप्त रूप से नरम करती है। वे एक साथ अच्छी तरह से पिघलते हैं। फिर शीतलना शुरू होता है। पानी का स्प्रे या वैक्यूम हवा काम करती है। ब्लॉक 10-20 मिनट में कठोर हो जाता है। पीएलसी नामक कंप्यूटर एक साथ सब कुछ देखते हैं। वे स्मार्ट वाल्व के साथ भाप बदलते हैं। घनत्व लगभग समान रहता है, 5% से कम अंतर के साथ।
खोए गए फोम कास्टिंग में, सटीक गर्मी नियंत्रण मोती को बहुत जल्दी अलग होने से रोकता है। ब्लॉक 100 kPa से अधिक मजबूत रहना चाहिए। यह ताकत तब मदद करती है जब रेत पैटर्न के चारों ओर हिलाई जाती है। सेंसर हर समय दबाव और नमी की जांच करते हैं। इससे चक्र तेज हो जाते हैं। एक कारखाना प्रत्येक शिफ्ट में 50-100 ब्लॉक बना सकता है। हीट रिकवरी सिस्टम भी ऊर्जा की बचत करते हैं।
गुणवत्ता नियंत्रण उपाय
जब मोल्डिंग समाप्त होता है, तो प्रत्येक ब्लॉक को सावधानीपूर्वक जांच मिलती है। ये खोए गए फोम कास्टिंग के लिए उच्च गुणवत्ता रखते हैं। लोग सतह पर बम या निशान की तलाश करते हैं। वे कैलिपर्स के साथ माप करते हैं। आकार ± 2 मिमी के भीतर रहना चाहिए। श्रमिक घनत्व का परीक्षण करने के लिए छोटे टुकड़े काटते हैं। अच्छे ब्लॉक पूरे टुकड़े में 3% से कम परिवर्तन दिखाते हैं।
ध्वनि तरंग परीक्षण काटने के बिना छिपी हुई समस्याएं पाते हैं। दबाव परीक्षण दिखाते हैं कि ब्लॉक कितना वजन रख सकता है। हर बैच को एक नंबर मिलता है। रिकॉर्ड्स यह पता लगाने में मदद करते हैं कि यदि आवश्यक हो तो क्या गलत हुआ। ये सभी चरण सुनिश्चित करते हैं कि ईपीएस ब्लॉक हर बार एक ही काम करते हैं। बाद में कास्टिंग चरणों में स्क्रैप बहुत कम हो जाता है।
वैक्यूम प्रौद्योगिकी का महत्व (वैकल्पिक)
ब्लॉक मोल्डिंग में वैक्यूम का उपयोग करना चीजों को बहुत बेहतर बनाता है। यह सटीक खोए गए फोम कास्टिंग पैटर्न के लिए बहुत उपयोगी है। वैक्यूम भाप के तुरंत बाद शुरू होता है। यह -0.4 से -0.6 बार पर खींचता है। हवा और पानी तेजी से निकल जाते हैं। शीतलन 30-50% तेज हो जाता है। मोती एक साथ और भी मजबूत रहती हैं। सतह चिकनी महसूस करती है। अंदर छोड़े गए पानी 4% से नीचे गिर जाते हैं। दरार लगभग कभी नहीं होती है जबकि ब्लॉक भंडारण में इंतजार करते हैं।
फाउंड्री में, वैक्यूम ब्लॉक के अंदर भारी और हल्के क्षेत्रों को रोकता है। पैटर्न उसी तरह पिघलते हैं जब 1,400 डिग्री सेल्सियस से अधिक धातु उन्हें मारती है। नई मशीनें भाप का पुनः उपयोग करती हैं। यह बिजली बचाता है और ग्रह की मदद करता है। साइकिल 15 मिनट से भी कम समय में समाप्त हो सकते हैं। यह गति हर दिन कई कार पार्ट्स बनाने के लिए एकदम सही है।
ईपीएस ब्लॉक के अनुप्रयोग
काटने के बाद, ईपीएस ब्लॉक कई खोए गए फोम कास्टिंग नौकरियों के लिए तैयार हैं। कार कारखानों सिलेंडर हेड और ट्रांसमिशन मामलों के लिए उनका उपयोग करते हैं। 3 मिमी तक पतली दीवारें संभव हैं। विमान निर्माता टर्बाइन ब्लेड के लिए त्वरित परीक्षण भागों का निर्माण करते हैं। प्रकाश ब्लॉक डिजाइन को तेजी से बदलने में मदद करते हैं।
निर्माण श्रमिक गर्म नींव रूपों के लिए ईपीएस का उपयोग करते हैं। लेकिन कास्टिंग में, मजबूत लोहे की फिटिंग बनाने पर ब्लॉक चमकते हैं। पंप और वाल्व भी इन ब्लॉकों से आते हैं। बिना अतिरिक्त कोर के अंडरकाट फॉर्म। कम भागों का मतलब सरल काम है। अंत में, पुराने रेत कास्टिंग की तुलना में ईपीएस ब्लॉक 20% तक बचाते हैं।
सही ईपीएस ब्लॉक मोल्डिंग मशीन का चयन करना
एक ईपीएस ब्लॉक मोल्डिंग मशीन चुनने के लिए सावधानीपूर्वक सोचने की आवश्यकता होती है। इसे खोए गए फोम कास्टिंग के लिए कारखाने की आवश्यकताओं से मेल खाना चाहिए। मशीनें 5-50 m³ / घंटे बनाती हैं। यह तय करता है कि प्रति दिन कितने ब्लॉक हैं। लचीले मोल्ड स्थान विभिन्न आकारों की अनुमति देते हैं। सर्वो भाप नियंत्रण के साथ उच्च स्वचालन हर बार स्थिर गुणवत्ता प्रदान करता है।
उन मशीनों की तलाश करें जो प्रति टन 200 किलोवाट घंटे से कम बिजली का उपयोग करती हैं। मजबूत धातु गीले स्थानों पर जंग से लड़ती है। सिलो और ड्रायर के लिए आसान लिंक लाइन को शुरुआत से अंत तक चिकनी से चलाते हैं।
ईपीएस ब्लॉक मोल्डिंग में सुरक्षा विचार
ईपीएस ब्लॉक मोल्डिंग चलाने पर सुरक्षा हमेशा पहले होती है। गर्म भाप को मजबूत कवर और 2 बार पर सेट किए गए सुरक्षा वाल्व की आवश्यकता होती है। श्रमिक मोटे दस्ताने पहनते हैं और जलने से चेहरे की सुरक्षा करते हैं।
मोती धूल को अच्छे फ़िल्टर की आवश्यकता होती है। हवा 5 mg/m³ से अधिक स्वच्छ रहनी चाहिए। मशीन काम करते समय दरवाजे बंद रहते हैं। मजबूत आधार भारी इकाइयों को स्थिर रखते हैं। आईएसओ 45001 नियमों का पालन करना कास्टिंग क्षेत्रों के आसपास सभी को सुरक्षित रखता है।
निष्कर्ष: नवाचार के निर्माण ब्लॉक
ईपीएस ब्लॉक मोल्डिंग प्रक्रिया खोए गए फोम कास्टिंग की सटीकता और गति का समर्थन करती है। यह साधारण मोतियों को स्मार्ट पैटर्न में बदल देता है। ये पैटर्न धातु के भागों के बनाने के तरीके को बदलते हैं। पूर्व-विस्तार से लेकर अंतिम जांच तक हर कदम सही परिणाम बनाने में मदद करता है। नई मशीनें और वैक्यूम सिस्टम क्षेत्र को आगे बढ़ाते हैं। ईपीएस मोल्डिंग आधुनिक, हरे और मजबूत उत्पादन के लिए मुख्य आधार बना हुआ है।
सामान्य प्रश्न
खोए गए फोम कास्टिंग में ईपीएस ब्लॉक की प्राथमिक भूमिका क्या है?
ईपीएस ब्लॉक वाष्पीकरण पैटर्न को मशीनिंग के लिए कच्चे माल प्रदान करते हैं जो धातु डालने के दौरान वाष्पीकृत होते हैं, जिससे पा
वैक्यूम तकनीक कास्टिंग अनुप्रयोगों के लिए ईपीएस ब्लॉक गुणवत्ता में सुधार कैसे करती है?
यह फंसी हवा और नमी को हटाता है, समान घनत्व और चिकनी सतह सुनिश्चित करता है जो पैटर्न स्थिरता को बढ़ाता है और छिद्रता जैसे कास्टिंग दोषों क
खोए गए फोम कास्टिंग में उपयोग किए जाने वाले ईपीएस ब्लॉकों के लिए कौन सी घनत्व सीमा इष्टतम है?
15-25 किलो/मीटर के बीच घनत्व मशीनिंग योग्यता और वाष्पीकरण स्वच्छता को संतुलित करते हैं, उच्च तापमान के डालने के दौरान अवशेष
क्या ईपीएस ब्लॉक मोल्डिंग मशीनें पुनर्नवीनीकरण सामग्री को संभाल सकती हैं?
हाँ, आधुनिक मशीनों में 30% तक पुनर्नवीनीकरण ईपीएस को एकीकृत करने के लिए समायोज्य मिश्रण अनुपात शामिल हैं, ब्लॉक अखंडता से समझौता
ईपीएस ब्लॉक मोल्डिंग में आम दोष क्या हैं और उन्हें कैसे रोका जाता है?
शून्यता और असमान संलयन को सटीक भाप नियंत्रण और वेंटिलेशन के माध्यम से कम किया जाता है, जिसमें गुणवत्ता जांच विश्वसनीय कास्ट
एक विश्वसनीय निर्माता और आपूर्तिकर्ता से प्रीमियम खोए गए फोम कास्टिंग उपकरण के साथ अपने फाउंड्री को सशक्त बनाए
खोए गए फोम कास्टिंग उत्पादन लाइनों को अनुकूलित करने की मांग करने वाले फाउंड्री और निर्माता विश्वसनीय, उच्च दक्षता वाले एक अग्रणी निर्माता, आपूर्तिकर्ता और उन्नत खो फोम कास्टिंग समाधान के कारखाने के रूप में, ओसी प्रौद्योगिकी टर्नकी सिस्टम प्रदान करता है जो मौजूदा वर्कफ़्लो में निर्बाध रूप से एकीकृत होते हैं। सटीक फोम पैटर्न उत्पादन के लिए पूरी तरह से स्वचालित ईपीएस आकार मोल्डिंग मशीनें, ईपीएस और सह-बहुलक सामग्री के साथ संगत ऊर्जा-कुशल फोम शीट मशीनें, बहुमुखी ब्लॉक निर्माण के लिए क्षैतिज और ऊर्ध्वाधर पीएलसी हाइड्रोलिक बनाने की मश ओसी टेक्नोलॉजी से आज संपर्क करें +86 15988479417 पर या zyh@oc-epc.com एक अनुकूलित उद्धरण का अनुरोध करने और सिद्ध, अभिनव मशीनरी के साथ अपनी कास्टिंग दक्षता को बढ़ाने के लिए।


 Hindi
 English
 Arabic
 Indonesian
 Japanese
 Korean
 Malay
 Portuguese
 Spanish
 Thai
 Vietnamese