1. บทบาทกลยุทธ์ของการขยายก่อนการผลิตโฟมที่สูญเสียที่ทันสมัย
1.1 ทำไมการหล่อโฟมสูญหายยังคงได้รับส่วนแบ่งตลาด
<a “="””" href="/th/”<a/" https:="””" style="”text-decoration:underline;”" www.oc-epc.com="””">https://www.oc-epc.com/products/”>การหล่อโฟมที่หายไป (เรียกว่าการหล่อแบบระเหยหรือกระบวนการแม่พิมพ์เต็ม) ได้กลายเป็นหนึ่งในเทคโนโลยีรูปร่างใกล้สุทธิที่แข่งขันที่สุดสำหรับการผลิตเหล็กที่ซับซ้อนและมีค่าสูงเหล็ก การใช้งานทั่วไปรวมถึงบล็อกเครื่องยนต์, หัวกระบอก, ตู้เกียร์, ร่างกายวาล์วไฮดรอลิก, ศูนย์กลางกังหันลม, ส่วนประกอบเครื่องจักรเหมืองแร่, และชิ้นส่วนโครง
กระบวนการกําจัดเส้นแยกแบบดั้งเดิม, แกน, และมุมร่าง, ทําให้การเรขาคณิตที่ยากหรือเป็นไปไม่ได้ที่จะผลิตโดยเศรษฐกิจด้วยการหล่อทรายหรือวิธีการ
1.2 การขยายก่อนเป็นจุดควบคุมคุณภาพพื้นฐาน
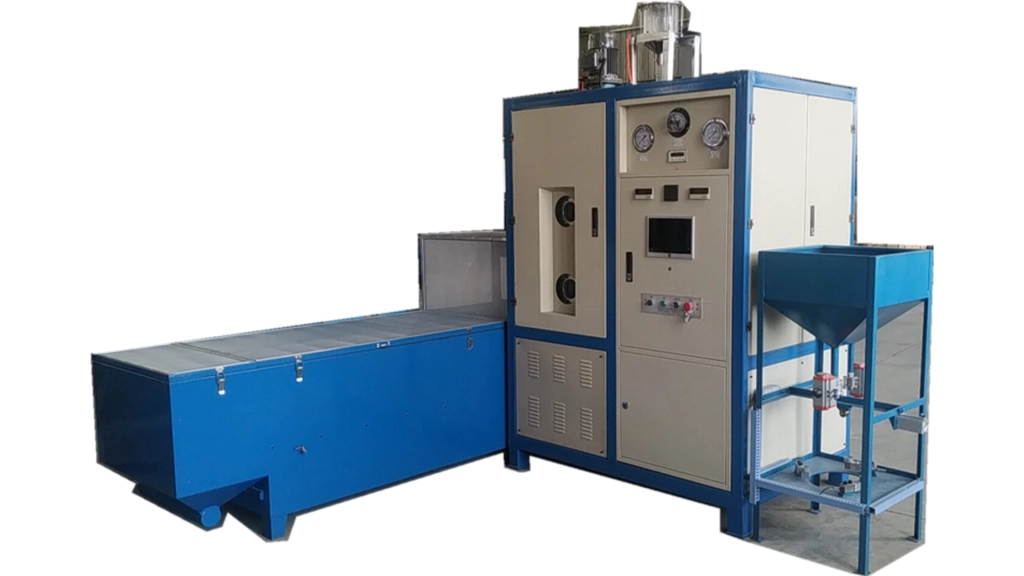
ในโรงหล่อโฟมที่หายไปตามข้อกำหนดที่เข้มงวด คุณภาพการหล่อปลายทาง เหนือกว่าการเสร็จสิ้นพื้นผิว (Ra 3.2-6.3 μm) ขนาดจํากัด (CT7-CT9) ความแข็งแรงภายในและอัตราความผิดพลาด ตอ <a “="””" href="/th/”<a/" https:="””" style="”text-decoration:underline;”" www.oc-epc.com="””">https://www.oc-epc.com/product-category/pre-foaming-machine/”>ก่อนการขยาย เป็นขั้นตอนที่สำคัญที่สุดที่นี่
การจัดการก่อนขยายขวาที่ไม่ดีนําไปสู่:
· รูปแบบบิดและโค้ง
· การเปลี่ยนแปลงลดเส้นมากเกินไป
· พื้นผิวรีบและโค้ง
· บิตที่ใช้คาร์บอน
· รูก๊าซและการระเบิด
· เครื่องหมายหลอดเลือดและข้อบกพร่องของโลหะรั่วไหล
ดังนั้น โรงงานหล่อที่ดีที่สุดมองความหนาแน่นก่อนการขยาย, รูปร่างลูกปัด, และน้ำที่เหลือเป็นการตั้งค่ากระบวนการหลัก (CPP) ภายใต้คู่มือกระบวนการที่ใช้จําน
2. วิวัฒนาการทางเทคนิคและหลักการออกแบบหลัก
2.1 ข้อจํากัดของ Pre-Expander แบบดั้งเดิมที่ใช้ไอน้ำเท่านั้น
เครื่องขยายก่อนไอน้ำแบบแบทช์ปกติที่ยังคงเป็นที่พบในการใช้งานพื้นฐานแสดงข้อเสียในตัวไม่กี่ข้อเมื่อสร้างรูปแบบสําหรับการหล่อที่แข็
·ความแตกต่างความร้อนขนาดใหญ่ขึ้นลงและด้านข้างภายในท่อ
· น้ำที่เหลือสูง (มักจะเป็น 2-6%)
· การจับลูกปัดทั่วไปและการบล็อกในระหว่างการไหลออก
· ส่วนใหญ่ของลูกปัดที่ตก / ไม่ดี (2-8%)
· แพร่กระจายความหนาแน่นก้าว (± 3-6 g / L ในหลายกรณี)
ปัญหาดังกล่าวจะไม่เหมาะสมเมื่อเป้าหมายที่จะหล่อพื้นผิวดีกว่า Ra 6.3 μm หรือเมื่อสร้างชิ้นส่วนที่มีผนังบางและมีรูปร่างยาก
2.2 สถาปัตยกรรมไอน้ำความดันต่ำแบบไฮบริดแม่เหล็กไฟฟ้า
ปัจจุบัน pre-expanders สร้างเพียงสำหรับการหล่อโฟมที่หายไปใช้แผนความร้อนผสม:
·ความร้อนด้วยแรงเหนี่ยวนำด้วยแม่เหล็กไฟฟ้าให้ความร้อนผนังท่อที่คงที่ 96-99 ° C มันทำให้พื้นที่แห้ง ความร้อนสูง
· ไอน้ำความดันต่ำ (0.02-0.08 MPa) เป็นเพียงความร้อนพื้นที่เพิ่มเติมและผลักดันการเติบโต
·การผลักดันห้องได้รับการจับแน่น (มักจะ 0.01-0.04 MPa กว่าการผลักดันอากาศ)
·เครื่องมือการไหลออกจากล้างอ่างเต็มฐานทําให้แน่ใจว่าอย่างรวดเร็วเต็มที่ว่างเปล่าโดยไม่ต้องถือสิ่ง
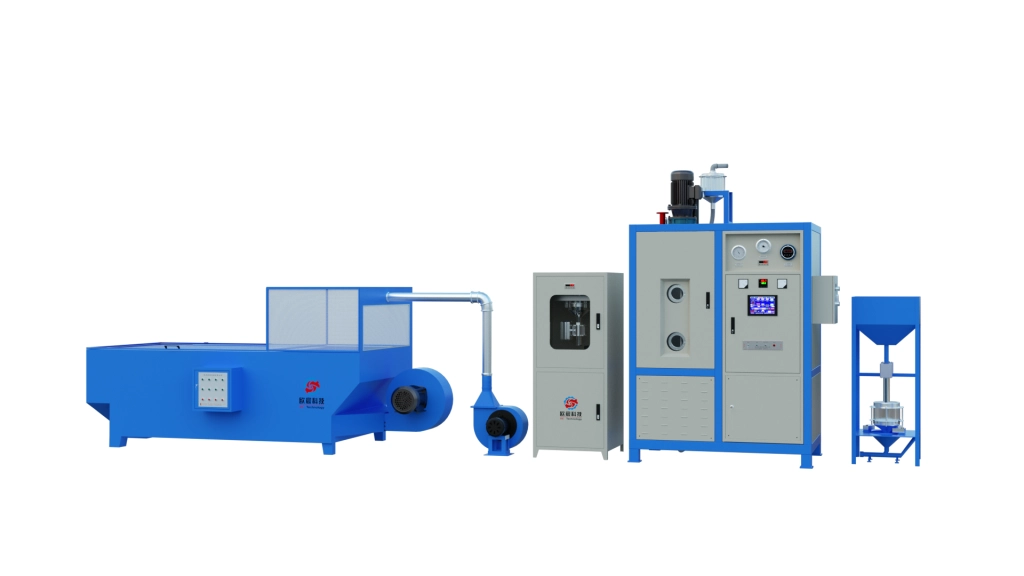
· เครื่องเป่าเตียงของเหลวในตัวพร้อมหน้าจอเหล็กสองชั้น (มักจะเป็นสุทธิด้านล่าง 0.8-1.2 มม. ด้านบน 2.0-2.5 มม.)
ผสมนี้เพิ่มความกลมของลูกปัดอย่างมาก ตัดภายในน้ำถึง 0.6-1.2% และลดการแตกความร้อนของฐานโพลีสไตรีน
2.3 ระบบย่อยที่สำคัญและฟังก์ชั่นของพวกเขา
·ตั้งปริมาณตรวจสอบน้ำหนักไฟฟ้า (± 1 กรัมความถูกต้อง)
·วาล์วไอน้ำที่ตรงกันอย่างรวดเร็วและเครื่องตั้งแบบกดลดลง
· ทำงาน PLC HMI หลายภาษาที่มีพื้นที่เก็บผสม 200-500
· นาฬิกาแนวโน้มสดของความร้อน, ผลักดัน, น้ำหนัก, เวลาวงจร
·การเข้าถึงไกลตรวจสอบและทักษะการปรับปรุงอ่อนนุ่ม
·คุณสมบัติที่ปลอดภัย: ป้องกันการรั่วไหล, หน่วยความจำที่สูญเสียพลังงาน, ล็อคความร้อนเกินไป / ดันเกินไป
· อากาศกดเย็นของผนังท่อหลังจากแต่ละวงจรออการไหล
3. พารามิเตอร์กระบวนการที่สำคัญและความสัมพันธ์ทางปริมาณ
3.1 การใช้งานที่แนะนำสำหรับ LFC-Grade EPS
| พารามิเตอร์ | ช่วงทั่วไป | ความอดทนที่ต้องการ | ผลหลักต่อการหล่อสุดท้าย |
|---|---|---|---|
| ความหนาแน่นที่ขยายก่อนเป้าหมาย | 18–28 g/L | ±1.0–1.5 g/L | การหด, การเสร็จสิ้นพื้นผิว, ความเสี่ยงการล้มลง |
| ความแตกต่างของความหนาแน่นภายในแบทช์ | — | ≤ ±1.2 g/L | ความสามารถในการซ้ำมิติ |
| ความชื้นที่เหลือหลังจากแห้ง | 0.6–1.2% | ≤ 1.0% | ความรูพรุนแก๊ส, ความบกพร่องของคาร์บอน, รูเป่า |
| เวลาผู้ใหญ่ | 4-12 ชั่วโมง | — | ความมั่นคงของรูปแบบการควบคุมการหด |
| ความดันไอน้ำ | 0.02–0.08 MPa | ± 0.005 MPa | ความสม่ำเสมอของการขยาย ความเสี่ยงในการแตกของลูกปัด |
| พลังงานไฟฟ้าแม่เหล็ก | 35-75 กิโลวัตต์ (ขึ้นอยู่กับรุ่น) | — | ความแห้งบาร์เรลป้องกันลูกปัดที่ตาย |
| เวลาเต็มวงจร (ไม่รวมการเป็นผู้ใหญ่) | 180-420 วินาที | — | ผลิต |
| ระยะเวลาการปล่อย | ≤ 25-45 วินาที | — | การป้องกันการเปลี่ยนแปลงความหนาแน่น & การรวมตัว |
3.2 ความหนาแน่น repeatability - ไดรเวอร์คุณภาพกลาง
ความหนาแน่นแพร่กระจายกว่า ± 2.5 g / L ในชุดมักจะนํา:
· ช่องว่าง 0.8-1.8% ในเส้นหด
· การกระทําลายรูปแบบไม่สม่ำเสมอระหว่างเท
· อัตราสูงของคาร์บอนสลากและข้อบกพร่องของพื้นผิว (กุญแจในเหล็กสีเทาและยืด)
เครื่องผสมใหม่มักจะต้อง±1.0-1.3 g/L ซ้ำภายใต้การตั้งค่าฐานและอากาศที่คงที่
4. การบูรณาการเข้าสู่โรงหล่อที่ฉลาดและขับเคลื่อนด้วยข้อมูล
4.1 การติดตามและควบคุมกระบวนการทางสถิติอย่างเต็มที่
การตั้งค่าปัจจุบันให้:
·บันทึกชุดอัตโนมัติ (ความหนาแน่น้ํา, การตั้งค่าวงจร, ID แรงงาน, เครื่องหมายเวลา)
·จับชนิดผสมและเปลี่ยนผ่านมา
· ฐานคุณภาพ Shift-base
· แผนที่ SPC สดสำหรับความหนาแน่น, เวลาวงจรและน้ำ
· ลิงค์ออกไปยัง MES / ERP (OPC UA, Modbus TCP, CSV, API)
4.2 การไหลกระบวนการพื้นที่สีขาวทั่วไป
ไซโลวัตถุดิบ EPS → การให้อาหารอัตโนมัติ & น้ำหนัก → ไฮบริด pre-expander → เตียง Fluidized แห้ง & การตรวจสอบ → อุณหภูมิ / ความชื้นควบคุมไซโลส์เติบโต → เครื่องปั้นโฟมอัตโนมัติ → การประกอบรูปแบบ & เคลือบ
5. ประโยชน์อุตสาหกรรมที่วัดและการยุติธรรม ROI
โรงหล่อที่แลกเปลี่ยนเครื่องขยายก่อนที่ใช้ไอน้ำเท่านั้นปกติสําหรับการตั้งค่าแม่เหล็กผสมในปัจจุบันมักจะสังเกตเห็นข้อได
· ลดอัตราขยะรูปแบบ: 15-30%
· หล่อสะอาดและแก้ไขเวลาลดลง: 18-40%
· การเพิ่มผลตอบแทนครั้งแรก: 8-22%
· อัตราความผิดพลาดคาร์บอนบิตลดลง: 35-65%
· ใช้วัตถุดิบ EPS ต่อตอนหล่อที่ดี: ↓ 10–20%
·คนงานใบหน้ากับจุดทำงานร้อนเปียก: ตัดมาก
·การใช้พลังงานเต็มรูปต่อกิโลกรัมของลูกปัดที่ปลูกก่อน: ↓ 8–15%
การชนะเหล่านี้นําไปสู่เวลาการกลับมาอย่างรวดเร็ว มักจะอยู่ใน 12-24 เดือนสําหรับโรงหล่อขนาดกลางถึงใหญ่
6. พอร์ตโฟลิโออุปกรณ์ – OC Technology
OC Technology ทํางานเป็นผู้ผลิตที่มุ่งเน้นในเกียร์หล่อโฟมสูญเสียที่สมาร์ทระดับสูง ในขณะนี้ line-up ถือ:
•เครื่องโฟมไฮบริดอัตโนมัติเต็มรูปแบบ OC-YF-Y450 ซีรีส์ (≈40 กิโลกรัมความจุแบทช์) OC-YF-Y550 ซีรีส์ (≈60 กิโลกรัมความจุแบทช์)
•เครื่องขึ้นรูปแบบโฟมความแม่นยำสูง
•สายการอัดรีดแผ่นโฟมอัตโนมัติ
•เครื่องอบแห้งเตียงแบบ Fluidized และ ระบบผู้ใหญ่ที่ควบคุม
•สถานีประกอบรูปแบบและอุปกรณ์เคลือบ
คำถามที่พบบ่อย
ประโยชน์ทางเทคนิคหลักของไอน้ำแรงดันต่ำแบบไฮบริดแม่เหล็กไฟฟ้าคืออะไร?
มันถึงน้ำที่เหลือที่ต่ำกว่ามาก เกือบจะสิ้นสุดลูกปัดที่ไม่ดี เพิ่มความกลมของลูกปันมาก และให้ความหนาแน่นที่แข็งแรงขึ้น
ความแตกต่างของความหนาแน่นอย่างไรที่สามารถบรรลุได้อย่างจริงในวันนี้?
ภายใต้การตั้งค่าที่คงที่ ±1.0-1.5 g / L แบตช์ต่อแบตช์และแบตช์ภายในเป็นปกติสําหรับเกียร์ปัจจุบัน
ทำไมการควบคุมความชื้นที่เหลือมีความสำคัญมาก?
น้ำมากเกินไปทำให้ไอน้ำแข็งแกร่งในระหว่างเท นี่นําไปสู่รูก๊าซ การระเบิดพื้นผิว และคาร์บอนบิต
เวลาเติบโตทั่วไปสำหรับลูกปัด EPS เกรด LFC คืออะไร?
4-12 ชั่วโมง ขึ้นอยู่กับความหนาแน่นของเป้าหมาย ความร้อนของอากาศ / น้ำ และสิ่งพื้นฐานผสม
เครื่องเหล่านี้สามารถประมวลผลวัสดุที่ไม่เป็นมาตรฐานได้หรือไม่?
ใช่ EPS มาตรฐาน, EPS เกรด FD ที่มีการเชื่อมต่อสูง, ผสมร่วม, และเกรดหยุดไฟที่เลือกได้รับการสนับสนุน
ร่วมมือกับผู้ผลิตอุปกรณ์โฟมที่สูญหายไป
โรงหล่อโฟมที่สูญเสีย แผนการปรับปรุงเทคโนโลยี ผู้ช่างเกียร์ และผู้สร้าง EPC มีเป้าหมายที่จะมีคุณภาพรูปแบบที่ดีขึ้น ลดอัตราความผิดพลาด เพิ่มผลผลิตครั้งแรก และลดต้นทุนเต็
OC เทคโนโลยีทำงานเป็นผู้ผลิตมืออาชีพ ซัพพลายเออร์ และโรงงานที่ตั้งเพียงบนคำตอบหล่อโฟมที่สูญเสียที่สมาร์ทเท่านั้น บริษัท ยินดีต้อนรับสู่การถามเกี่ยวกับการคุยกับเทคโนโลยี, การตั้งค่าก่อนการเติบโตที่กำหนดเอง, แผนระบบพื้นที่สีขาวเต็ม, การทดสอบโรงงาน, ความช่วยเหลือการตั้งค่า
<a “="””" href="/th/”<a/" https:="””" style="”text-decoration:underline;”" www.oc-epc.com="””">https://www.oc-epc.com/contact/”>ติดต่อทีมวิศวกรโดยตรงโทรศัพท์ / WhatsApp: 86 159 8847 9417 อีเมล: zyh@oc-epc.com เว็บไซต์: https://www.oc-epc.com/


 Thai
 English
 Arabic
 Hindi
 Indonesian
 Japanese
 Korean
 Malay
 Portuguese
 Spanish
 Vietnamese