1. आधुनिक खोए गए फोम कास्टिंग उत्पादन में पूर्व-विस्तार की रणनीतिक भूमिका
1.1 खोए गए फोम कास्टिंग क्यों बाजार हिस्सेदारी प्राप्त करना जारी रखता है
<a “="””" href="/hi/”<a/" https:="””" style="”text-decoration:underline;”" www.oc-epc.com="””">https://www.oc-epc.com/products/”>फोम कास्टिंग खो गया (जिसे वाष्पीकरण पैटर्न कास्टिंग या पूर्ण मोल्ड प्रक्रिया भी कहा जाता है) जटिल, उच्च मूल्य वाले लोहे, लचीले लोहे, स्टील और एल्यूमीनियम कास्ट विशिष्ट अनुप्रयोगों में इंजन ब्लॉक, सिलेंडर हेड, ट्रांसमिशन हाउसिंग, हाइड्रोलिक वाल्व बॉडी, पवन टरबाइन हब, खनन मशीनरी घटक और रेल और निर्माण उपकरण
प्रक्रिया पारंपरिक विभाजन रेखाओं, कोरों और मसौदा कोणों को समाप्त करती है, जिससे रेत कास्टिंग या स्थायी मोल्ड विधियों के साथ आर्थ
1.2 मूल गुणवत्ता नियंत्रण बिंदु के रूप में पूर्व-विस्तार
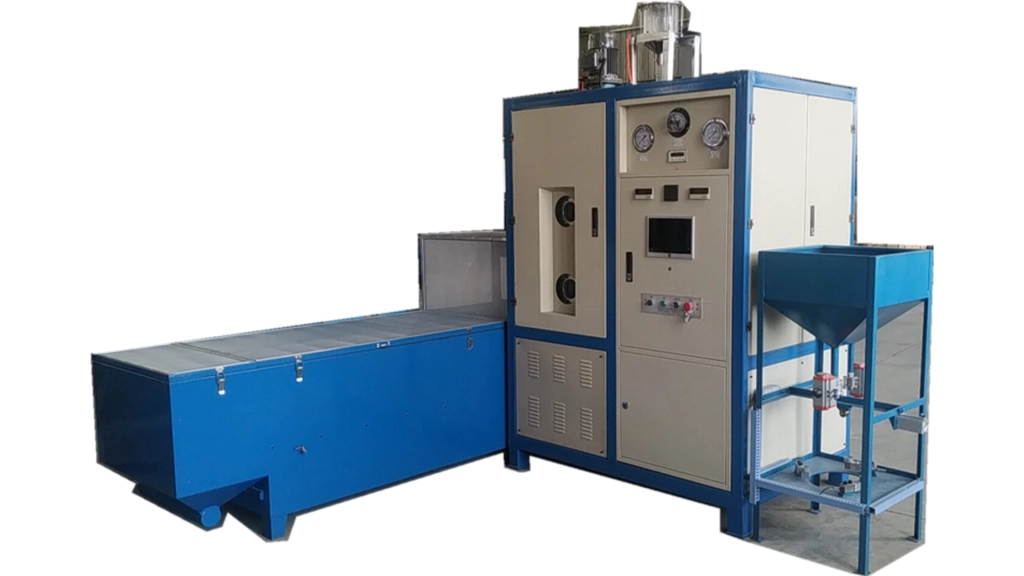
सख्त-विनिर्देश खो फोम फाउंड्री में, अंत कास्टिंग गुणवत्ता - सभी सतह खत्म (आरए 3.2-6.3 μm), आकार सीमा (सीटी 7-सीटी 9), अंदर शक्ति, और दोष दर से ऊपर - अब मुख्य र <a “="””" href="/hi/”<a/" https:="””" style="”text-decoration:underline;”" www.oc-epc.com="””">https://www.oc-epc.com/product-category/pre-foaming-machine/”>पूर्व-विस्तार यहां एक महत्वपूर्ण कदम के रूप में खड़ा है।
बुरी तरह से संभाला पूर्व-विस्तार सही नेतृत्व करता हैः
· पैटर्न मोड़ और मोड़
· बहुत अधिक लाइन सिकुड़ने परिवर्तन
· सतह झुकाव और झुकाव
· कार्बन आधारित बिट्स
· गैस छेद और फट
· नस निशान और धातु रिसाव दोष
इसलिए, शीर्ष फाउंड्रियां पूर्व-विस्तार घनत्व दोहराने, मोती के आकार और शेष पानी को तंग संख्या-आधारित प्रक्रिया मार्गदर्श
2. तकनीकी विकास और मूल डिजाइन सिद्धांत
2.1 पारंपरिक भाप-केवल पूर्व-विस्तारकों की सीमाएं
सामान्य बैच भाप पूर्व-विस्तारक, अभी भी बुनियादी उपयोगों में आम, मजबूत कास्टिंग के लिए पैटर्न बनाने पर कुछ अंतर्निहित नु
· ट्यूब के अंदर बड़े अप-डाउन और साइड-टू-साइड गर्मी अंतर
उच्च शेष पानी पकड़ें (अक्सर 2-6%)
· आउट-फ्लो के दौरान सामान्य मोती क्लम्पिंग और अवरुद्ध
गिरे / खराब मोतियों का बड़ा हिस्सा (2-8%)
· व्यापक घनत्व फैला (± 3-6 ग्राम / एल कई मामलों में)
ऐसी समस्याएं अयोग्य हो जाती हैं जब Ra 6.3 μm से बेहतर सतह कास्टिंग करने का लक्ष्य रखती हैं या पतली-दीवार, आकार-मुश्किल भा
2.2 हाइब्रिड इलेक्ट्रोमैग्नेटिक कम दबाव वाष्प वास्तुकला
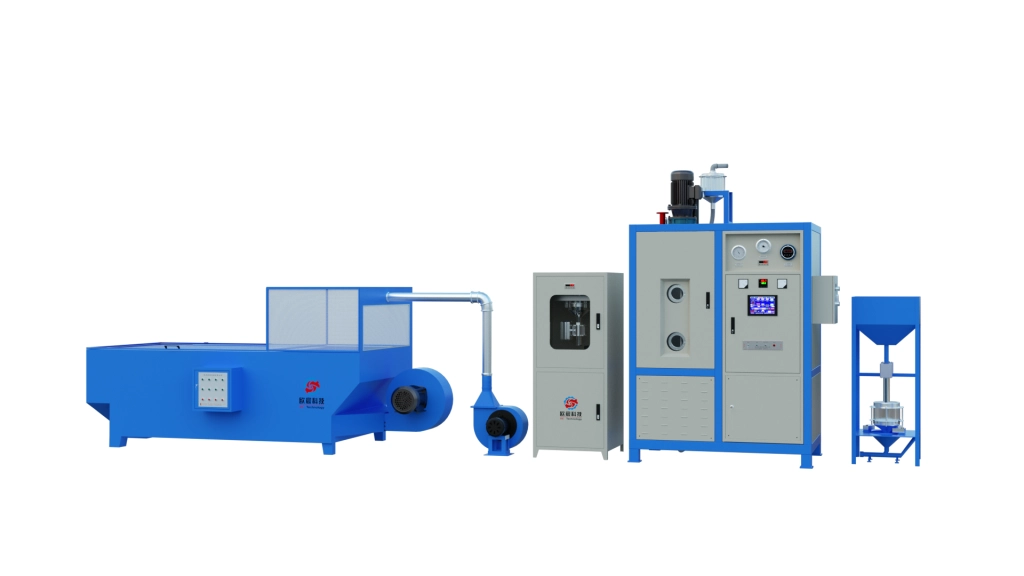
खोए गए फोम कास्टिंग के लिए निर्मित वर्तमान पूर्व-विस्तारक मिश्रित गर्मी योजना का उपयोग करते हैं:
· विद्युत चुम्बकीय प्रेरण हीटिंग स्थिर 96-99 डिग्री सेल्सियस पर ट्यूब दीवार गर्मी रखता है। यह एक सूखा, उच्च गर्मी देने वाली जगह बनाता है।
· कम दबाव वाली भाप (0.02-0.08 एमपीए) केवल अतिरिक्त अंतरिक्ष गर्मी और बढ़ने वाले पुशर के रूप में कार्य करती है।
· कमरे का धक्का तंग हो जाता है (अक्सर हवा धक्का पर 0.01-0.04 एमपीए) ।
· पूर्ण आधार सिंक आउट-फ्लो उपकरण सुनिश्चित करता है कि सामान पकड़ने के बिना त्वरित, पूर्ण खाली है।
· दो-परत स्टील शेक स्क्रीन (अक्सर 2.0-2.5 मिमी शीर्ष 0.8-1.2 मिमी नीचे नेट) के साथ अंतर्निहित तरल बिस्तर ड्रायर।
यह मिश्रण मोती की गोलता को बहुत बढ़ाता है, पानी के अंदर 0.6-1.2% तक कटौती करता है, और पॉलीस्टायरीन आधार के गर्मी ब्रेक को कम करता है।
2.3 प्रमुख उपप्रणालियां और उनके कार्य
· सेट राशि इलेक्ट्रिक वजन जांच (± 1 ग्राम सही)
· त्वरित मैच भाप वाल्व और पुश-ड्रॉप सेटर
· 200-500 मिश्रण स्टोर स्थान के साथ काम पीएलसी कई-भाषा एचएमआई
· गर्मी, धक्का, वजन, चक्र समय की लाइव प्रवृत्ति घड़ी
· दूर पहुंच, जांच, और नरम अपडेट कौशल
· सुरक्षित लक्षण: रिसाव गार्ड, पावर-लॉस मेमोरी, ओवर-हीट / ओवर-पुश लॉक
· प्रत्येक आउट-फ्लो चक्र के बाद ट्यूब दीवारों की दबाई गई हवा ठंडी
3. महत्वपूर्ण प्रक्रिया पैरामीटर और मात्रात्मक संबंध
3.1 एलएफसी-ग्रेड ईपीएस के लिए अनुशंसित ऑपरेटिंग विंडोज
| पैरामीटर | विशिष्ट रेंज | पसंदीदा सहिष्णुता | अंतिम कास्टिंग पर प्राथमिक प्रभाव |
|---|---|---|---|
| लक्ष्य पूर्व-विस्तारित घनत्व | 18–28 g/L | ±1.0–1.5 g/L | सिकुड़ना, सतह खत्म, पतन का जोखिम |
| बैच के भीतर घनत्व भिन्नता | — | ≤ ±1.2 g/L | आयामी पुनरावृत्ति |
| सूखने के बाद अवशिष्ट नमी | 0.6–1.2% | ≤ 1.0% | गैस छिद्रता, कार्बन दोष, ब्लोहोल |
| परिपक्वता समय | 4-12 घंटे | — | पैटर्न स्थिरता, सिकुड़ने का नियंत्रण |
| भाप दबाव | 0.02–0.08 MPa | ± 0.005 एमपीए | विस्तार एकरूपता, मोती टूटने का जोखिम |
| विद्युत चुम्बकीय शक्ति | 35-75 किलोवाट (मॉडल निर्भर) | — | बैरल सूखापन, मृत मोती रोकथाम |
| पूर्ण चक्र समय (परिपक्वता को छोड़कर) | 180-420 सेकंड | — | उत्पादकता |
| निर्वहन अवधि | ≤ 25-45 सेकंड | — | घनत्व ढालों की रोकथाम & समूह |
3.2 घनत्व पुनरावृत्ति - केंद्रीय गुणवत्ता ड्राइवर
बैचों में ± 2.5 ग्राम / एल पर फैला एक घनत्व अक्सर लाता हैः
· लाइन सिकुड़ने में 0.8-1.8% अंतर
· डालने के दौरान असमान पैटर्न ब्रेक कार्रवाई
· कार्बन स्लैग और सतह दोषों की उच्च दर (ग्रे और लचीले लोहे में कुंजी)
नई मिश्रित मशीनें अक्सर स्थिर आधार सामान और वायु सेटिंग्स के तहत ± 1.0-1.3 ग्राम / एल दोहराती हैं।
4. बुद्धिमान और डेटा-संचालित फाउंड्रीज़ में एकीकरण
4.1 पूर्ण ट्रेसेबिलिटी और सांख्यिकीय प्रक्रिया नियंत्रण
वर्तमान सेटअप देते हैं:
· ऑटो बैच नोट (घनत्व, पानी, चक्र सेटिंग्स, कार्यकर्ता आईडी, समय चिह्न)
· मिश्रण प्रकार हैंडल और अतीत में बदलाव
· शिफ्ट-आधार गुणवत्ता आधार
· घनत्व, चक्र समय और पानी के लिए लाइव एसपीसी मानचित्र
· एमईएस / ईआरपी (ओपीसी यूए, मोडबस टीसीपी, सीएसवी, एपीआई) के लिए आउट लिंक
4.2 विशिष्ट सफेद क्षेत्र प्रक्रिया प्रवाह
ईपीएस कच्चे माल साइलो → स्वचालित भोजन & वजन → हाइब्रिड पूर्व-विस्तारक → Fluidized बिस्तर सुखाने और स्क्रीनिंग → तापमान/आर्द्रता-नियंत्रित परिपक्वता सिलो → स्वचालित फोम मोल्डिंग मशीनें → पैटर्न विधानसभा & amp; कोटिंग
5. मापा औद्योगिक लाभ और आरओआई औचित्य
फाउंड्री जिन्होंने वर्तमान मिश्रित चुंबकीय सेटअप के लिए सामान्य भाप-केवल पूर्व-विस्तारकों को बदल दिया अक्
· पैटर्न अपशिष्ट दर गिरावट: 15-30%
· कास्टिंग साफ और ठीक समय गिरावट: 18-40%
· प्रथम-रन उपज वृद्धि: 8-22%
· कार्बन बिट दोष दर गिरावट: 35-65%
· ईपीएस कच्चे सामान प्रति टन अच्छे कास्टिंग का उपयोग करें: ↓ 10–20%
· गर्म, गीले कार्य स्पॉट के लिए श्रमिक का चेहरा: बहुत कटौती
· पूर्व-उगाए गए मोती के प्रति किलो पूर्ण बिजली का उपयोग: ↓ 8–15%
इन जीतों से त्वरित वापसी का समय होता है, अक्सर मध्यम से बड़े फाउंड्रियों के लिए 12-24 महीनों में।
6. उपकरण पोर्टफोलियो - ओसी प्रौद्योगिकी
ओसी टेक्नोलॉजी उच्च अंत स्मार्ट खोए गए फोम कास्टिंग गियर पर एक केंद्रित निर्माता के रूप में काम करती ह अब लाइन-अप रखता है:
• पूरी तरह से स्वचालित हाइब्रिड पूर्व-फोमिंग मशीनें ओसी-वाईएफ-वाई450 श्रृंखला (≈40 किलो बैच क्षमता) ओसी-वाईएफ-वाई550 श्रृंखला
• उच्च परिशुद्धता फोम पैटर्न मोल्डिंग मशीनें
• स्वचालित फोम शीट एक्सट्रूज़न लाइनें
• फ्लुइडाइज्ड बेड ड्रायर और नियंत्रित परिपक्वता प्रणाली
• पैटर्न असेंबली स्टेशन और कोटिंग उपकरण
सामान्य प्रश्न
हाइब्रिड इलेक्ट्रोमैग्नेटिक कम दबाव वाष्प पूर्व-विस्तार का प्राथमिक तकनीकी लाभ क्या है?
यह बहुत कम शेष पानी तक पहुंचता है, लगभग खराब मोतियों को समाप्त करता है, मोतियों की गोलता को बहुत बढ़ाता है, और सख्त घनत्व पकड़ता है - सख्त-विनिर्देश खो
कौन सा घनत्व भिन्नता आज यथार्थवादी रूप से प्राप्त किया जा सकता है?
स्थिर सेटिंग्स के तहत, ±1.0-1.5 ग्राम / एल बैच-टू-बैच और अंदर-बैच स्प्रेड वर्तमान गियर के लिए सामान्य है।
अवशिष्ट नमी नियंत्रण इतना महत्वपूर्ण क्यों है?
बहुत अधिक पानी डालने के दौरान मजबूत भाप बनाता है। इससे गैस छेद, सतह विस्फोट और कार्बन बिट्स होते हैं।
एलएफसी-ग्रेड ईपीएस मोती के लिए विशिष्ट परिपक्वता समय क्या है?
4-12 घंटे, लक्ष्य घनत्व, वायु गर्मी / पानी, और आधार सामान मिश्रण के आधार पर।
क्या ये मशीनें गैर-मानक सामग्री को संसाधित कर सकती हैं?
हां - मानक ईपीएस, उच्च-जोड़ें एफडी-ग्रेड ईपीएस, सह-मिश्रण, और चुने गए फायर-स्टॉप ग्रेड समर्थित होते हैं।
एक समर्पित खोए गए फोम उपकरण निर्माता के साथ सहयोग करें
खोए गए फोम फाउंड्री, तकनीकी उन्नयन योजनाएं, गियर जॉइनर्स और ईपीसी बिल्डर्स जिनका उद्देश्य बेहतर पैटर्न गुणवत्ता, दोष दरों में कटौती, पहले रन उपज बढ़ाना और कम पूर्ण ल
ओसी टेक्नोलॉजी केवल स्मार्ट खोए गए फोम कास्टिंग उत्तरों पर एक पेशेवर निर्माता, आपूर्तिकर्ता और कारखाने के रूप म कंपनी तकनीकी वार्ता, कस्टम पूर्व-बढ़ाने वाले सेटअप, पूर्ण सफेद क्षेत्र प्रणाली योजना, कारखाने परीक्षण, सेट-अप सहायता और दीर्घकालि
<a “="””" href="/hi/”<a/" https:="””" style="”text-decoration:underline;”" www.oc-epc.com="””">https://www.oc-epc.com/contact/”>इंजीनियरिंग टीम से सीधे संपर्क करें: टेलीफोन / व्हाट्सएप: 86 159 8847 9417 ईमेल: zyh@oc-epc.com वेबसाइट: https://www.oc-epc.com/


 Hindi
 English
 Arabic
 Indonesian
 Japanese
 Korean
 Malay
 Portuguese
 Spanish
 Thai
 Vietnamese