1. ခေတ်မီပျောက်ဆုံးရှုံးသောမြှုပ် Casting ထုတ်လုပ်မှုတွင် Pre-တိုးချဲ့မှု၏မဟာဗျူဟာအခန်းကဏ္ဍ
1.1 အဘယ်ကြောင့် Lost Foam Casting သည် စျေးကွက်ဝေစားကို ဆက်လက်ရရှိနေသည်
<a “="””" href="/ms/”<a/" https:="””" style="”text-decoration:underline;”" www.oc-epc.com="””">https://www.oc-epc.com/products/”>Lost Foam Casting (အငွေ့ငွေ့ပုံစံ casting သို့မဟုတ် full-mold လုပ်ငန်းစဉ်ကိုလည်းခေါ်သည်) ရှုပ်ထွေး၊ တန်ဖိုးမြင့်သော သံထုတ်လုပ်ရန်အတွက် ယှဉ်ပြိုင်ဆုံး net-shape နည်း ပုံမှန်အသုံးပြုမှုများတွင် အင်ဂျင်ဘလော့များ၊ ဆလင်ဒါခေါင်းများ၊ ထုတ်လွှင့်မှုအိမ်များ၊ ဟိုက်ဒရိုလစ်အဆို့ရှင်ခန္ဓာများ၊ လေတာ
လုပ်ငန်းစဉ်သည် အစဉ်အလာ ခွဲခြားရေးလိုင်းများ၊ အဓိကများနှင့် ထောင့်များကို ဖယ်ရှားပေးပြီး သဲသွန်းခြင်း သို့မဟုတ် အမြဲတမ်း မှို
၁.၂ အခြေခံအရည်အသွေးထိန်းချုပ်မှုအမှတ်အဖြစ် ကြိုတင်တိုးချဲ့မှု
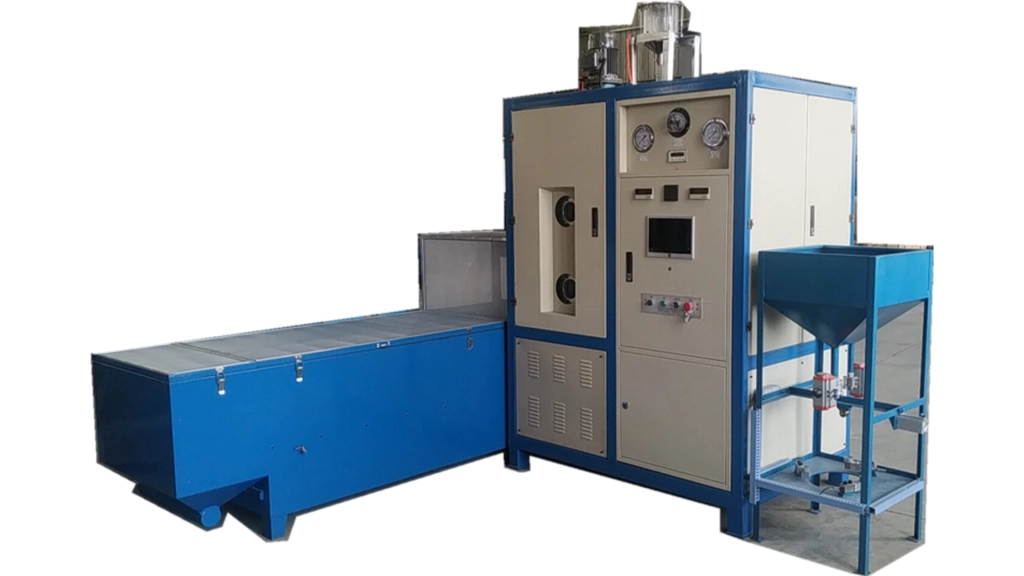
တင်းကျပ်သော သတ်မှတ်ချက်များဖြင့် ပျောက်ဆုံးသော မြှုပ်ထုတ်လုပ်ငန်းများတွင် မျက်နှာပြင်အပြီးသတ်မှု (Ra 3.26.3 μm) ၊ အရွယ်အစားကန့်သတ်မှု (CT <a “="””" href="/ms/”<a/" https:="””" style="”text-decoration:underline;”" www.oc-epc.com="””">https://www.oc-epc.com/product-category/pre-foaming-machine/”>ကြိုတင်တိုးချဲ့မှု ဒီမှာ အဓိက အဆင့်တစ်ခုပါ။
မကောင်းမွန်စွာ ကိုင်တွယ်ထားသော pre-expansion right သည်:
· ပုံစံ twist နှင့် bend
· အလွန်များသော line shrink အပြောင်းအလဲ
· မျက်နှာပြင် creases နှင့် bends
· ကာဗွန်အခြေခံ bits များ
· ဓာတ်ငွေ့အပေါက်များနှင့် ပေါက်ကွဲမှုများ
· သွေးကြောအမှတ်တံဆိပ်များနှင့် သတ္တုစိုက်စွမ်းခြင်းအမှားယွင်းများ
ဒီတော့ ထိပ်တန်းသော လုပ်ငန်းတွေဟာ ကြိုတင်တိုးချဲ့မှု သိပ်သည်းမှု ပြန်လည်ပြုလုပ်မှု၊ မုန့်ပုံစံနဲ့ ကျန်နေတဲ့ ရေကို အဓ
၂. နည်းပညာဆိုင်ရာ တိုးတက်မှုနှင့် အဓိကဒီဇိုင်းမူဝါဒများ
၂.၁ အစဉ်အလာ အငွေ့သာ Pre-Expander များ၏ ကန့်သတ်ချက်များ
အခြေခံအသုံးပြုမှုများတွင် ဖြစ်နေဆဲဖြစ်သော ပုံမှန် batch steam pre-expanders များသည် ခိုင်မာသော castings များအတွက် ပုံစံများဖန်တီးစဉ် built-in
· ပြွန်အတွင်းရှိ Big up-down နှင့် side-to-side အပူကွဲပြားချက်များ
· မြင့်မားသော ကျန်ကြွင်းရေထိန်းသိမ်းမှု (မကြာခဏ ၂-၆%)
· ထွက်စီးဆင်းမှုအတွင်းတွင်ပုံမှန် bead clumping နှင့်ပိတ်ဆို့ခြင်း
· ကျဆင်း / မကောင်းသော beads ၏ကြီးမားသော share (2-8%)
· ကျယ်ပြန့်သိပ်သည်းမှုပျံ့နှံ့မှု (± 3-6 ကိစ္စများစွာတွင် g / L)
ဤပြဿနာများသည် Ra 6.3 μm ထက် ပိုကောင်းသော မျက်နှာပြင်ကို သတ်မှတ်ရန် ရည်ရွယ်စဉ် သို့မဟုတ် ပါးလွှားသော နံရံများ
၂.၂ Hybrid လျှပ်စစ်သံလိုက်ဖိအားနိမ့်အငွေ့ဗိသုကာ
ပျောက်ဆုံးသွားသော မြှုပ်ပုံသွင်းမှုအတွက်သာ တည်ဆောက်ထားသော လက်ရှိ ကြိုတင်တိုးချဲ့စက်များသည် ရောစပ
· လျှပ်စစ်သံလိုက် induction အပူပေးခြင်းပြွန်နံရံအပူကို 96-99 ဒီဂရီစင်တီဂရိတ်တွင်တည်ငြိမ်စေသည်။ ၎င်းဟာ ခြောက်သွေ့ပြီး အပူမြင့်တဲ့ နေရာတစ်ခု ဖန်တီးတယ်။
· ဖိအားနိမ့်အငွေ့ငွေ့ (0.020.08 MPa) သည်အပိုအာကာသအပူနှင့်ကြီးထွားမှုတွန်းသူအဖြစ်သာဝန်ဆောင်သည်။
· အခန်းတွန်းမှုသည်တင်းကျပ်စွာထိန်းသိမ်းထားသည် (မကြာခဏလေထုတွန်းမှုအပေါ် 0.01-0.04 MPa) ။
· အပြည့်အဝအခြေခံ sink ထွက်စီးဆင်းမှု tool ကိုအရာများကိုထိန်းသိမ်းခြင်းမရှိဘဲ မြန်ဆန်, အပြည့်အဝအပန်း
· နှစ်ထပ်သံမဏိလှုပ်မျက်နှာပြင်နှင့်အတူ built-in အရည်အိပ်ရာခြောက်စက် (မကြာခဏ 2.0-2.5 မီလီမီတာထိပ် 0.8-1.2 မီလ
ဒီရောစပ်မှုက မုန့်ရဲ့ ဝိုင်းမှုကို သိပ်ကို တိုးမြှင့်ပေးတယ်၊ ရေအတွင်းကို ၀.၆-၁.၂% အထိ ဖြတ်တောက်ပေးတယ်၊ ပြီးတော့ ပိုလ
၂.၃ အဓိက Subsystem များနှင့် ၎င်းတို့၏ လုပ်ဆောင်ချက်များ
· သတ်မှတ်ပမာဏလျှပ်စစ်အလေးချိန်စစ်ဆေးခြင်း (± 1 ဂရမ်မှန်ကန်)
· မြန်ဆန်စွာကိုက်ညီမှုအငွေ့အဆို့ရှင်နှင့် push-drop setters
· အလုပ် PLC 200-500 ရောစပ်သိုလှောင်နေရာနှင့်အတူဘာသာစကားများစွာ HMI
· အပူ, တွန်း, အလေးချိန်, စက်ဝန်းအချိန်၏တိုက်ရိုက်အလားအလာနာရီ
· အဝေးရောက်ရှိမှု၊ စစ်ဆေးမှုနှင့် ပျော့ပျော့သော update ကျွမ်းကျင်မှု
· ဘေးကင်းလုံခြုံသောလက္ခဏာများ: စိုက်စွမ်းစောင့်ရှောက်ရေး, စွမ်းအင်-ဆုံးရှုံးမှတ်ဉာဏ်, အပူလျှော့ခြ
· ထွက်စီးဆင်းမှုစက်ဝန်းတိုင်းပြီးနောက်တွင်ပြွန်နံရံများ၏ဖိအေးလေအေး
၃. အရေးကြီးသော လုပ်ငန်းစဉ် သတ်မှတ်ချက်များနှင့် အရေအတွက် ဆက်ဆံရေးများ
3.1 LFC-Grade EPS အတွက် အကြံပြုထားသော Operating Windows များ
| အဆင့်သတ်မှတ်ချက် | ပုံမှန် Range | လိုချင်သော ခံနိုင်မှု | နောက်ဆုံး Casting အပေါ် အဓိကသက်ရောက်မှု |
|---|---|---|---|
| ပစ်မှတ်ထားသော pre-expanded သိပ်သည်းမှု | 18–28 g/L | ±1.0–1.5 g/L | ကျဆင်းခြင်း၊ မျက်နှာပြင်ပြီးစီးခြင်း၊ ကျဆင်းခြင်းအန္တရာယ် |
| အစုအတွင်းသိပ်သည်းမှု ကွဲပြားမှု | — | ≤ ±1.2 g/L | အရွယ်အစား repeatability |
| ခြောက်သွေ့ပြီးနောက် ကျန်ရှိသော စိုထိုင်း | 0.6–1.2% | ≤ 1.0% | ဓာတ်ငွေ့ porosity, ကာဗွန်အမှားယွင်းများ, blowholes |
| ရင့်ကျက်မှုအချိန် | 4-12 နာရီ | — | ပုံစံတည်ငြိမ်မှု၊ ကျဆင်းမှုထိန်းချုပ်မှု |
| အငွေ့ဖိအား | 0.02–0.08 MPa | ± 0.005 MPa ကို | တိုးချဲ့မှုတစ်ခုတည်းမျှမှု၊ မုန့်ကွဲခြင်းအန္တရာယ် |
| လျှပ်စစ်သံလိုက်စွမ်းအင် | 35-75 kW (မော်ဒယ်မူတည်) | — | Barrel ခြောက်သွေ့မှု၊ သေဆုံးသော bead ကာကွယ်ရေး |
| အပြည့်အဝစက်ဝန်းအချိန် (ရင့်ကျက်မှုအပြင်) | ၁၈၀-၄၂၀ စက္ကန့် | — | ထုတ်လုပ်မှု |
| discharge ကြာချိန် | ≤ 25-45 စက္ကန့် | — | သိပ်သည်းမှု gradient များကို ကာကွယ်ရန် စုစည်းမှု |
3.2 သိပ်သည်းမှု repeatability ဗဟိုအရည်အသွေးမောင်းနှင်
±2.5 g/L ကျော်သိပ်သည်းမှုသည် အမျိုးအစားများတွင် မကြာခဏ:
· လိုင်းကျုံး 0.8-1.8% အကွာအဝေး
· လောင်းစဉ်အတွင်းမညီမျှသောပုံစံချိုးဖောက်လုပ်ဆောင်မှု
· ကာဗွန် slag နှင့် မျက်နှာပြင်အမှားယွင်းများ၏ မြင့်မားသော နှုန်း (မီးခိုးရောင်နှင့် ductile သံဖြင့်
ရောစပ်စက်သစ်များသည် တည်ငြိမ်သော အခြေခံပစ္စည်းများနှင့် လေကြောင်း setting များအောက်တွင် မကြာခဏ ±1.0-1.3 g/L ကို ထ
၄။ Intelligent နှင့် Data-Driven Foundries များသို့ပေါင်းစပ်ခြင်း
၄.၁ အပြည့်အဝခြေရာခံနိုင်မှုနှင့် စာရင်းအင်းလုပ်ငန်းစဉ်ထိန်းချုပ်မှု
လက်ရှိ setup များသည်:
· အလိုအလျောက် batch မှတ်ချက် (သိပ်သည်းမှု, ရေ, စက်ဝန်း setting များ, အလုပ်သမား ID, အချိန်အမှတ်တံဆိပ်)
· ရောစပ်အမျိုးအစားလက်ကိုင်နှင့်အတိတ်ပြောင်းလဲခြင်း
· Shift-base အရည်အသွေးအခြေခံ
· သိပ်သည်းမှု၊ စက်ဝန်းအချိန်နှင့် ရေအတွက် တိုက်ရိုက် SPC မြေပုံများ
· MES / ERP (OPC UA, Modbus TCP, CSV, API) သို့ချိတ်ဆက်မှုများ
၄.၂ ပုံမှန် အဖြူရောင်ဧရိယာလုပ်ငန်းစဉ်စီးဆင်းမှု
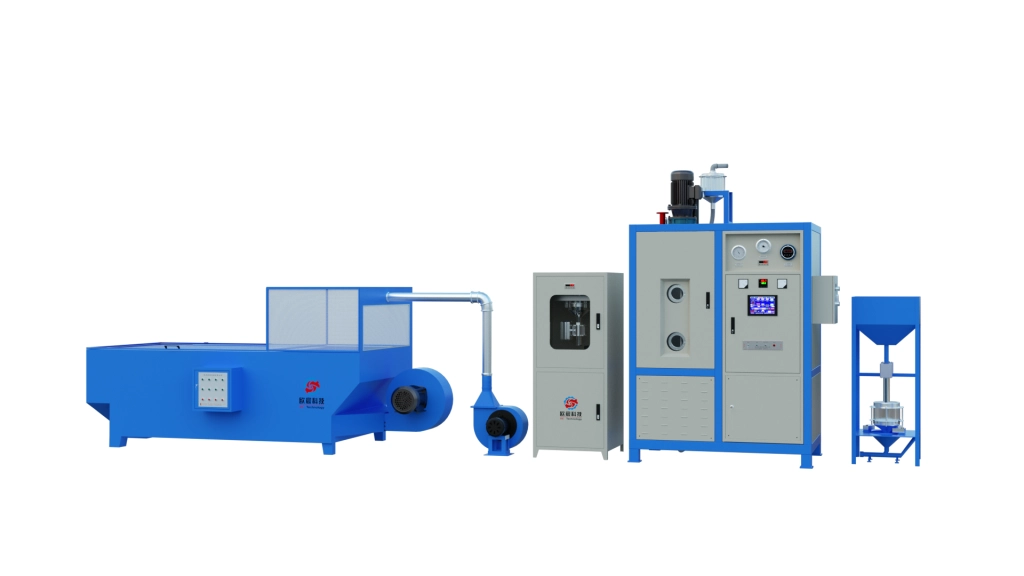
EPS ကုန်ကြမ်း silo → အလိုအလျောက် feed & အလေးချိန် → Hybrid ကြိုတင် expander ကို → အရည်အိပ်ရာခြောက်သွေ့ခြင်း & စစ်ဆေးမှု → အပူချိန်/စိုထိုင်းထိန်းချုပ်ထားသော ကြီးထွားမှု silos များ → အလိုအလျောက်မြှုပ်ပုံသွင်းစက်များ → ပုံစံစုစည်းမှု & အလွှာ
၅. တိုင်းတာထားသော စက်မှုအကျိုးကျေးဇူးများနှင့် ROI တရားမျှတမှု
ပုံမှန်အငွေ့သာ ကြိုတင်တိုးချဲ့စက်တွေကို လက်ရှိ ရောစပ်သံလိုက် အစီအစဉ်တွေအတွက် လဲလှယ်တဲ့ သွန်းစက်ရုံတွေဟာ
· ပုံစံအမှိုက်နှုန်းကျဆင်း: 15-30%
· သန့်ရှင်းပြီးအချိန်ကျဆင်းမှုကိုပြင်ဆင်ပါ Casting: 18-40%
· ပထမဦးဆုံး run ထုတ်လုပ်မှုတိုးတက်မှု: 8-22%
· ကာဗွန် bit ကိုအမှားယွင်းနှုန်းကျဆင်း: 35-65%
· ကောင်းသော castings တစ်တန်လျှင် EPS ကုန်ကြမ်းအသုံးပြုမှု: ↓ 10–20%
· အလုပ်သမားမျက်နှာပူပြီးစိုစွတ်သောအလုပ်နေရာများ: အများကြီးဖြတ်တောက်ခြင်း
· ကြိုတင်ကြီးထွားသော မုန့်များ၏ ကီလိုဂရမ်တစ်ကီလိုဂရမ်လျှင် အပြည့်အဝစွမ်းအင်အသုံးပြ ↓ 8–15%
ဤအောင်မြင်မှုများသည် အလယ်အလတ်မှ ကြီးမားသော သွန်းစက်ရုံများအတွက် မကြာခဏ ၁၂-၂၄ လအတွင်းတွင် လျင်မြ
6. ပစ္စည်းကိရိယာ Portfolio - OC နည်းပညာ
OC Technology သည် အဆင့်မြင့် စမတ်ပျောက်ဆုံးသော မြှုပ်ထုတ်လုပ်သူအဖြစ် အလုပ်လုပ်သည်။ ယခုတော့ အစီအစဉ်က:
• အပြည့်အဝအလိုအလျောက် hybrid pre-foaming စက်များ OC-YF-Y450 စီးရီး (≈40 ကီလိုဂရမ်အစုစွမ်းဆောင်ရည်) OC-YF-Y550 စီးရီး (≈60 ကီလိုဂရမ်အစုစွမ်း
• High-တိကျမှုမြှုပ်ပုံစံပုံသွင်းစက်များ
• အလိုအလျောက်မြှုပ်စာရွက် extrusion လိုင်းများ
• အရည်အိပ်ရာခြောက်စက်များနှင့် ထိန်းချုပ်ထားသော ရင့်ကျက်မှုစနစ်များ
• ပုံစံစုစည်းရေးစခန်းများနှင့် အလွှာအလွှာပစ္စည်းကိရိယာများ
FAQ များ
ဟိုင်ဘရစ် လျှပ်စစ်သံလိုက် ဖိအားနိမ့် အငွေ့ကို ကြိုတင်တိုးချဲ့မှုရဲ့ အဓိကနည်းပညာ အကျိုးကျေးဇူး
၎င်းဟာ ကျန်နေတဲ့ ရေကို အများကြီး အောက်မှာ ရောက်ရှိပြီး မကောင်းတဲ့ မုန့်တွေကို နီးပါး အဆုံးသတ်ပေးပြီး မုန့်တွေရဲ့ ဝိုင်းမှုကို အများကြီး တိုးမြှင့်
ဒီနေ့ ဘယ်သိပ်သည်းမှု ကွဲပြားမှုကို လက်တွေ့ကို ရရှိနိုင်လဲ။
တည်ငြိမ်သော setting များအောက်တွင် ±1.0-1.5 g / L batch-to-batch နှင့် batch အတွင်းတွင် spread သည် လက်ရှိဂီယာများအတွက် ပုံမှန်ဖြစ်သည်။
ကျန်ကျန်တဲ့ စိုထိုင်းထိန်းချုပ်မှုဟာ ဘာလို့ အရေးကြီးတာလဲ။
ရေအများကြီးဟာ လောင်းစဉ်မှာ ခိုင်မာတဲ့ အငွေ့ကို ဖန်တီးပေးတယ်။ ဒါက ဓာတ်ငွေ့ အပေါက်တွေ၊ မျက်နှာပြင် ပေါက်ကွဲတွေနဲ့ ကာဗွန် အပိုင်းတွေကို ဖြစ်စေတယ်။
LFC အဆင့် EPS မုန်းများအတွက် ပုံမှန် ရင့်ကျက်မှုအချိန်က ဘယ်လောက်လဲ။
၄-၁၂ နာရီ၊ ရည်မှန်းချက်သိပ်သည်းမှု၊ လေအပူနှင့် ရေနှင့် အခြေခံအရာရောစပ်မှုအပေါ် အခြေခံ၍။
ဒီစက်တွေဟာ စံမဟုတ်တဲ့ ပစ္စည်းတွေကို လုပ်ဆောင်နိုင်လား။
ဟုတ်ပါတယ်၊ ပုံမှန် EPS၊ မြင့်မားတဲ့ FD အဆင့် EPS၊ ပေါင်းစပ်ရောစပ်မှုတွေနဲ့ ရွေးချယ်ထားတဲ့ မီးရပ်နိုင်တဲ့ အဆင့်တွေဟာ
ပျောက်ဆုံးသွားသော မြှုပ်ပစ္စည်းထုတ်လုပ်သူနှင့် ပူးပေါင်းဆောင်ရွက်ပါ
ပျောက်ဆုံးသွားတဲ့ မြှုပ်ထုတ်လုပ်ရေး စက်ရုံတွေ၊ နည်းပညာ အဆင့်မြှင့်မှု အစီအစဉ်တွေ၊ ဂီယာသတ်လုပ်ရေး စက်ရုံတွေနဲ့ EPC တည်ဆောက်ရေး စက်ရုံတွေဟ
OC Technology သည် ကျွမ်းကျင်သော ထုတ်လုပ်သူ၊ ပေးသွင်းသူနှင့် စက်ရုံအဖြစ် စမတ်ပျောက်ဆုံးသော မြှုပ်ထုတ်လုပ်မ ကုမ္ပဏီဟာ နည်းပညာ ဆွေးနွေးမှု၊ စိတ်ကြိုက် စိုက်ပျိုးမှု ကြိုတင် အစီအစဉ်တွေ၊ အဖြူရောင် ဧရိယာ စနစ်အစီအစဉ်တွေ၊ စက်ရုံ
<a “="””" href="/ms/”<a/" https:="””" style="”text-decoration:underline;”" www.oc-epc.com="””">https://www.oc-epc.com/contact/”>အင်ဂျင်နီယာအဖွဲ့ကို တိုက်ရိုက် ဆက်သွယ်ပါဖုန်း / WhatsApp ကို: 86 159 8847 9417 အီးမေးလ်: zyh@oc-epc.com ဝက်ဘ်ဆိုက်: https://www.oc-epc.com/


 Malay
 English
 Arabic
 Hindi
 Indonesian
 Japanese
 Korean
 Portuguese
 Spanish
 Thai
 Vietnamese