إن توسيع مصنع قائم للمسابك يختلف تمامًا عن بناء مصنع جديد. فالأفران والرافعات والمرافق والمشغلون ومساحة الورش وجداول الإنتاج موجودة بالفعل. معدات صب الرغوة المفقودة يجب أن يتناسب مع تلك البيئة دون أن يخلق اختناقًا آخر في مكان آخر.
للتخطيط للمسابك توسيع الطاقة الإنتاجية أو تحديث المعداتإن القرار الأول ليس اختيار الآلة التي يجب شراؤها، بل تحديد ما يمكن أن يبقى قيد التشغيل، وما يحتاج إلى تعديل، وأين تكمن الحاجة الفعلية إلى قدرة إضافية في مجال الهندسة والمشتريات والإنشاء.
تكنولوجيا OC توفر الشركة معدات المناطق البيضاء الفردية بالإضافة إلى حلول خطوط إنتاج صب الرغوة المفقودة المنسقة، مع تكوين المعدات بناءً على متطلبات الصب وتخطيط المصنع والمرافق والإنتاج المستهدف.
تقييم أصول المسبك الحالية وتحديد نطاق التحديث
ينبغي أن تبدأ عملية التحديث بنظام الإنتاج الحالي. فاستبدال المعدات المفيدة يضيف تكلفة غير ضرورية، بينما قد يؤدي الإبقاء على مرفق صغير الحجم أو عملية سيئة الموقع إلى مشاكل أكبر بعد التركيب.
يُتيح تحديد نطاق التحديث مبكراً لفرق الهندسة والمشتريات أساساً مشتركاً لأعمال التخطيط، ومقارنة الموردين، وتحديد مسؤولية المشروع. كما يُساعد في الإجابة على سؤال أساسي: هل تقتصر المشكلة على مرحلة واحدة من مراحل العملية، أم أن الوضع الحالي يشمل جميع المراحل؟ خط صب الرغوة المفقودة هل تحتاج إلى ترقية أوسع للقدرة الاستيعابية؟
تصنيف الأصول الموجودة لإعادة استخدامها أو تعديلها أو استبدالها
قم بمراجعة كل أصل مقابل حمل الإنتاج المقترح بدلاً من الاعتماد على الإنتاج الحالي فقط.
| الأصول الحالية | قرار محتمل | الفحص الهندسي الرئيسي |
| معدات الصهر والصب | أعد الاستخدام عند الاقتضاء | السبيكة، السعة، وتيرة الصب |
| رافعة ونظام رفع | إعادة الاستخدام أو التعديل | التحميل، مسار السير، الارتفاع الصافي |
| مصدر الطاقة الكهربائية | أعد استخدام أو وسّع | الجهد، التردد، السعة الاحتياطية |
| الهواء المضغوط | أعد استخدام أو وسّع | الضغط وذروة التدفق |
| غرفة التجفيف | مراجعة أو تعديل | الحجم، تدفق الهواء، حمل الرطوبة |
| مستلزمات التفريغ | تحقق بشكل منفصل | التدفق والطلب المتزامن |
لا تمثل مساحة الأرضية سوى جزء واحد من التصميم. فالأعمدة، وحركة الرافعة، ومسارات الأنابيب، ومساحات الصيانة، وإمكانية وصول المشغل، كلها عوامل قد تُسبب تعارضات في عملية التركيب حتى عندما تتناسب الآلة مع الرسم.
فصل عنق الزجاجة المحلي عن قيد النظام
لا يُبرر وجود عملية بطيئة واحدة بالضرورة استبدال خط الإنتاج بالكامل. قد تحتاج المسبكة فقط إلى زيادة سعة النماذج، أو تحسين عملية التجفيف، أو زيادة إمدادات الفراغ.
إذا كانت عدة مراحل قريبة من حدود طاقتها القصوى، فإن تغيير آلة واحدة قد يؤدي ببساطة إلى نقل وقت الانتظار إلى المراحل اللاحقة. يجب مراعاة هذا التمييز قبل إصدار المواصفات النهائية.
حدد نطاق معدات المنطقة البيضاء وواجهات السعة
بمجرد تحديد الأصول القابلة لإعادة الاستخدام، يمكن مطابقة نطاق المنطقة البيضاء الجديد مع الإنتاج الفعلي. يؤثر حجم النموذج، ومزيج المنتجات، ونظام الورديات، وتغييرات القوالب، ومتطلبات التجفيف، وسعة المراحل اللاحقة، جميعها على اختيار المعدات. لا يكمن الهدف في تركيب أكبر آلة في كل مرحلة، بل في ضمان تدفق المواد بسلاسة بين المراحل مع الالتزام بحدود ورشة العمل الحالية.
مطابقة قدرة التشكيل قبل التمدد والنضج و EPS
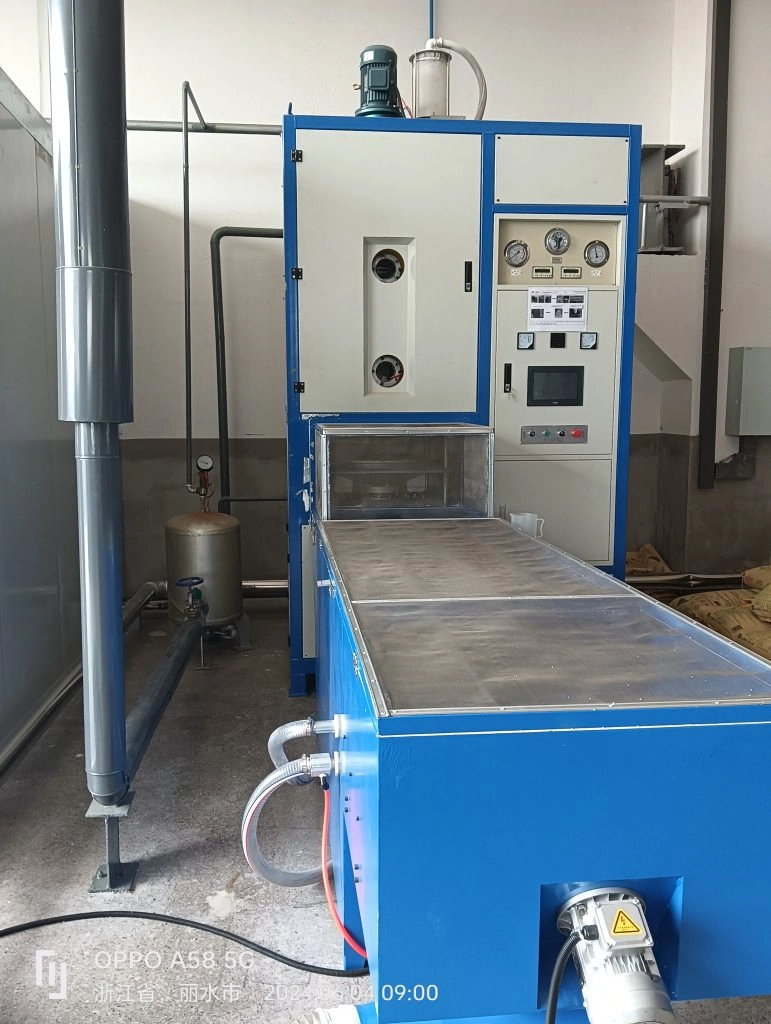
تُهيئ عملية تحضير الخرز الظروف الأولية لإنتاج النمط. آلة التوسيع المسبق EPS لذلك ينبغي اختيارها مع تخزين النضج، وإمدادات البخار، وطلب التشكيل بدلاً من اختيارها بناءً على سعة الدفعة فقط.
يستخدم نظام شركة OC Technology تشغيلًا يتم التحكم فيه بواسطة وحدة تحكم منطقية قابلة للبرمجة (PLC)، ومعايير معالجة مخزنة، ووزنًا كميًا. ينطبق الرقم المذكور ±1 غرام على نقطة الوزن المسبق؛ ولا ينبغي اعتباره ضمانًا نهائيًا لكثافة الخرز المتمدد.
بعد مرحلة التمدد المسبق، يلزم توفير سعة نضج كافية لتغذية عملية التشكيل دون تراكم كميات كبيرة من المنتجات قيد التصنيع. بالنسبة لتشكيل الأشكال، يجب أن يراعي اختيار الآلة أبعاد القالب، وظروف التعبئة، ومتطلبات التبريد، ونوع النموذج، وتكرار تغيير القوالب المتوقع.
اختر بين التشكيل بالقوالب والتشكيل بالكتل من مادة EPS
لا يتطلب كل تصميم نفس مسار الإنتاج. فالأجزاء المتكررة تفضل عمومًا القوالب المخصصة و... ماكينة قولبة EPS، في حين يمكن إنتاج بعض الأنماط الكبيرة أو النماذج الأولية أو الأجزاء ذات الحجم المنخفض من كتل EPS المصبوبة متبوعة بالقطع باستخدام الحاسوب.
يؤثر هذا الاختيار على الأدوات، ومساحة الأرضية، والمناولة، وتخطيط الإنتاج. ينبغي على المشترين تحديد مسار إنتاج النماذج أولاً، ثم تهيئة العناصر ذات الصلة. معدات صب EPC حولها.
تحقق من سعة المرافق، وقيود ورشة العمل، وواجهات العمليات
بمجرد تحديد نطاق المنطقة البيضاء، يبرز التساؤل التالي حول قدرة المصنع على استيعابها فعليًا. قد تحدّ متطلبات البخار والهواء المضغوط والحمل الكهربائي والتبريد والصرف والتهوية والتفريغ من الإنتاج العملي قبل أن تصل قدرة لوحة بيانات الآلة إلى حدّها. في المسبك القائم، يُعدّ الطلب المتزامن أكثر أهمية من متوسط الاستهلاك، نظرًا لاحتمالية طلب العديد من الأنظمة للمرافق في الوقت نفسه.
حساب ذروة الطلب المتزامنة والتحقق من تدفق المواد
اتبع الخطوات التالية بالتسلسل:
البوليسترين الموسع الخام ← التمدد المسبق ← النضج ← تشكيل النموذج ← تحضير النموذج ← مراحل الطلاء والصب اللاحقة
ثم تحقق مما يحدث عند تداخل دورات التشغيل. قد ينخفض ضغط البخار، وقد يرتفع الطلب على الهواء المضغوط، أو قد يُطلب من نظام فراغ مشترك دعم عدة آلات في وقت واحد.
يستحق تدفق المواد نفس القدر من الاهتمام. إذ يمكن أن تؤدي مسارات النقل الطويلة، ومعابر الرافعات الشوكية، ومحدودية وصول الرافعات، أو سوء مساحة الصيانة، إلى حدوث مشكلات متكررة في المناولة أثناء الإنتاج العادي.
تحقق من سعة الفراغ بين المراحل، والتجفيف، والفراغ المشترك
الناتج القابل للاستخدام لـ معدات صب الرغوة المفقودة يعتمد ذلك على مدى جودة عمل المراحل المتجاورة معاً.
إذا زادت طاقة التشكيل بينما بقيت عمليات التخزين للنضج أو التجفيف دون تغيير، فقد لا يحقق المصنع نفس كمية الإنتاج القابل للبيع. وينطبق الأمر نفسه على طاقة التفريغ المشتركة والإنتاج اللاحق.
إن ماكينة قولبة EPS لذلك ينبغي تقييمها جنبًا إلى جنب مع أبعاد القالب، وإمدادات البخار، والتبريد، وعمليات التغيير، وقدرة العملية المحيطة.
ينبغي فحص عملية التجفيف بنفس الطريقة. وحدة تجفيف بمضخة حرارية تعمل بالهواء يمكن أن توفر التدفئة وإزالة الرطوبة واستعادة الحرارة، ولكن الحجم النهائي لا يزال يعتمد على حمولة النمط ورطوبة الطلاء وتدفق الهواء والمناخ المحلي ووقت التجفيف المطلوب.
لأغراض تخطيط التحديث، القدرة بين المراحل عادة ما يكون أكثر فائدة من مقارنة الناتج النظري للآلة بمفرده.
حدد نطاق تسليم مشاريع الهندسة والمشتريات والإنشاء واستراتيجية التشغيل
عندما تتضح الواجهات التقنية، يكون القرار التالي هو تحديد نطاق المشروع الذي يجب إدارته كوحدة متكاملة ومنسقة. قد يتطلب استبدال آلة واحدة أعمال تكامل محدودة. أما المشروع الذي يشمل مراحل ما قبل التوسعة، والنضج، والتشكيل، والتجفيف، والتفريغ، والتحكم، وتغييرات المرافق، فيتضمن واجهات أكثر بكثير. في هذه الحالة، يصبح التنسيق جزءًا من عملية شراء المعدات، وليس أمرًا يُرتب بعد التسليم.
قارن بين الخيارات المستقلة، وخيارات التغطية المتكاملة للمناطق البيضاء، وخيارات الخط الكامل
تعمل المعدات المستقلة عندما تكون نقطة الاختناق معزولة بوضوح وتكون العمليات المحيطة بها ذات سعة احتياطية كافية.
يُعد التحديث المتكامل للمنطقة البيضاء أكثر ملاءمة عندما تحتاج عدة مراحل متصلة إلى التغيير معًا. خط إنتاج صب EPC يصبح الأمر أكثر جدوى عندما تفتقر ورشة العمل الحالية إلى مساحة رأسية كافية للمرافق، أو مساحة للتوسع، أو مسار عملية قابل للتطبيق.
يوفر نطاق التسليم الجاهز قيمة أكبر عندما تتطلب مراحل المعدات، وواجهات المرافق، وأجهزة التحكم، وأنشطة التركيب، ومهام التشغيل تسليمًا منسقًا.
تحديد مسؤوليات مقاول الهندسة والمشتريات والإنشاءات
بالنسبة للمشاريع متعددة المراحل، يجب أن يعرف المشتري بالضبط ما هو مقاول معدات صب الرغوة المفقودة سيتولى الأمر. وبحسب النطاق المتفق عليه، قد تشمل المسؤوليات تكوين المعدات، وتنسيق التخطيط، ومتطلبات واجهة المرافق، والضوابط، وتصنيع المعدات، ودعم التركيب، والتشغيل، وتدريب المشغلين، والوثائق الفنية.
قد تبقى أعمال البناء، والرفع، وتمديد أنابيب المصنع، والتوصيلات الكهربائية، أو العمالة المحلية من مسؤولية المشتري أو مقاول محلي. يجب الاتفاق على توزيع المسؤوليات قبل إصدار أمر الشراء.
تشمل مشاريع شركة OC Technology خط إنتاج آليًا للمناطق البيضاء بطاقة إنتاجية تبلغ 10,000 طن سنويًا لصالح مجموعة ITFCO Iran Tractor Group، ومشروعًا متكاملًا للمناطق البيضاء والصفراء بطاقة إنتاجية تبلغ 10,000 طن سنويًا لصالح شركة Xinjiang Tianshan Aluminum. وشمل المشروع الأخير التخطيط، وتصنيع المعدات، والتركيب، والاختبار النهائي. وتضمنت هذه المشاريع تنسيقًا دقيقًا للتسليم عبر مراحل إنتاج متعددة، مع تحديد نطاق المعدات النهائي لكل حالة إنتاج على حدة.
خطة التركيب، واختبار القبول في المصنع، واختبار القبول في الموقع
ينبغي تحديد واجهات التحكم قبل الشحن، بما في ذلك إشارات PLC، والتعشيقات، وأجهزة الإنذار، والوصول إلى المعلمات، وحدود الدعم عن بعد المتفق عليها.
يمكن في كثير من الأحيان تجهيز الأساسات ومسارات الأنابيب والكابلات ووصلات المرافق قبل ربط المعدات النهائية، مما يقلل من التعطيل غير الضروري للإنتاج العادي.
تتحقق اختبارات القبول في المصنع (FAT) من وظائف الآلة المتفق عليها قبل الشحن. أما بالنسبة لتحديثات المسبك القائمة، فينبغي أن تركز اختبارات القبول في الموقع (SAT) على النظام المُثبَّت: المرافق، وواجهات النقل، وأجهزة التحكم، ومتطلبات الفراغ، وأداء التجفيف، وأجهزة الإنذار، والإنتاج التجريبي في ظروف الموقع.
إعداد طلب عرض الأسعار الفني لتحديث مصنع قائم
يبدأ عرض الأسعار المفيد ببيانات إنتاج مفيدة. لا يمكن الاعتماد على الإنتاج السنوي وحده لتحديد الحاجة إلى تحديث المعدات. قد يحتاج مصنعان للسباكة، ذوا إنتاج مماثل، إلى حلول مختلفة تمامًا، لأن أحدهما محدود بقدرة التشكيل، بينما الآخر مقيد بالتجفيف أو المرافق أو تصميم ورشة العمل. يساعد طلب عروض الأسعار الفنية في... مصنع معدات الصب الرغوة المفقودة افصل الأصول القابلة لإعادة الاستخدام عن المعدات الجديدة، وقم ببناء الاقتراح حول مشكلة الإنتاج الفعلية.
توفير بيانات الإنتاج والموقع
ينبغي أن يتضمن طلب عرض الأسعار العملي ما يلي:
- رسومات الصب، والسبائك، ووزن القطعة؛
- أبعاد النموذج وطريقة الإنتاج؛
- متطلبات الإنتاج السنوية وذروة الإنتاج؛
- مزيج المنتجات، ونوبات العمل، وتكرار التغيير؛
- المعدات الحالية واختناقات الإنتاج الحالية؛
- تصميم ورشة العمل والمرافق المتاحة؛
- فترة التركيب وخطة التوسع المستقبلية.
يمكن أن تساعد صور الورشة أو مقاطع الفيديو القصيرة أيضًا في توضيح الوصول إلى الرافعة، وتوجيه الأنابيب، والأعمدة، والمعدات الموجودة التي قد لا تظهر بوضوح في الرسومات.
الانتقال من طلب المعدات إلى اقتراح خاص بالمشروع
ينبغي أن يحدد الاقتراح النهائي المعدات التي ستتم إضافتها، والأنظمة التي ستظل قيد التشغيل، والتغييرات المطلوبة في الواجهة أو المرافق، وأين تبدأ مسؤوليات المورد والمشتري وأين تنتهي.
لتحديث المعدات، أو توسيع الطاقة الإنتاجية، أو إنشاء معدات جديدة خط إنتاج صب EPC, اطلب مراجعة مشروع المعدات والهندسة والمشتريات والإنشاءات (EPC) الخاص بموقع براونفيلد من شركة OC Technology مع بيانات الصب الخاصة بك، وتصميم ورشة العمل، والمعدات الموجودة، والاختناقات الحالية، والمرافق المتاحة.
خاتمة
يُحسّن التحديث الناجح للمسابك القائمة تدفق الإنتاج بالكامل بدلاً من مجرد إضافة طاقة إنتاجية. ابدأ بالمصنع الموجود بالفعل، وحدد نطاق التحديث، وتحقق من المرافق والطاقة الإنتاجية بين المراحل، ثم اختر معدات صب الرغوة المفقودة حول قيود الإنتاج الحقيقية.
عندما تتغير عدة مراحل في آن واحد، تصبح واجهات المعدات، ومسؤوليات المقاول، وتخطيط التركيب، وقبول الموقع بنفس أهمية مواصفات الآلات الفردية. يمنح النطاق المحدد جيدًا المشتري عرض أسعار أوضح، وخطة تركيب أكثر قابلية للتنفيذ، وأساسًا أقوى لتوسيع الطاقة الإنتاجية مستقبلًا.
الأسئلة الشائعة
س1: ما هي المعدات التي أحتاجها لإضافة تقنية صب الرغوة المفقودة إلى مسبك قائم؟
ج: قد يشمل نطاق العمل آلة التمديد المسبق للبوليسترين الموسع، ووحدة النضج، وآلة تشكيل البوليسترين الموسع أو آلة تشكيل قوالب البوليسترين الموسع، ومعدات التجفيف، ووحدة التفريغ المشتركة. يعتمد الاحتياج الفعلي على المصنع الحالي، ومسار إنتاج النماذج، وهدف الإنتاج، والمعوقات الحالية.
س2: هل يمكن إعادة استخدام معدات المسابك الموجودة في خط صب الرغوة المفقودة؟
ج: نعم. يمكن أن تظل معدات الصهر والصب والرافعات والبنية التحتية الكهربائية والهواء المضغوط وبعض أنظمة مناولة المواد قيد التشغيل إذا كانت قدرتها وواجهاتها تتناسب مع عملية EPC الجديدة.
س3: ما الذي يجب على مقاول الهندسة والمشتريات والإنشاءات التعامل معه أثناء عملية تحديث المسبك الحالي؟
ج: بناءً على بنود العقد، قد يتولى مقاول معدات صب الرغوة المفقودة مسؤولية تهيئة المعدات، وتنسيق التخطيط، وربط المرافق، وأنظمة التحكم، ودعم التركيب، والتشغيل، والتدريب، والوثائق الفنية. وينبغي تحديد مسؤوليات المشتري والمقاول المحلي بشكل منفصل.
س4: هل يمكن تخصيص معدات صب الرغوة المفقودة لتناسب تصميم المصنع الحالي؟
ج: نعم. يمكن تصميم معدات صب الرغوة المفقودة حسب الطلب لتتوافق مع أبعاد العمل، واتجاه الوصول، وارتفاع التفريغ، والمعايير الكهربائية، ومسارات النقل، وأنظمة التحكم، ووصلات المرافق القائمة. يجب أن يراعي التخصيص متطلبات موقع أو إنتاج محددة.
س5: متى يكون خط إنتاج صب EPC الجديد أكثر جدوى من تحديث المعدات؟
ج: قد يكون إنشاء خط إنتاج جديد الخيار الأمثل عندما يكون لدى المصنع الحالي قدرة تشغيلية غير كافية، أو مساحة توسعة محدودة، أو مسار تدفق مواد غير فعال، أو أنظمة قديمة متعددة تتطلب تعديلات جوهرية. وينبغي أن يستند القرار إلى نطاق المشروع الكامل وخطة الإنتاج المستقبلية.


 Arabic
 English
 Hindi
 Indonesian
 Japanese
 Korean
 Malay
 Portuguese
 Spanish
 Thai
 Vietnamese