Memperluas pabrik pengecoran yang sudah beroperasi sangat berbeda dengan membangun pabrik baru. Tungku, derek, utilitas, operator, ruang bengkel, dan jadwal produksi sudah tersedia. Yang baru... peralatan casting busa yang hilang Harus sesuai dengan lingkungan tersebut tanpa menciptakan hambatan lain di tempat lain.
Untuk perencanaan pengecoran perluasan kapasitas atau modernisasi peralatanKeputusan pertama bukanlah mesin mana yang akan dibeli. Melainkan mesin mana yang dapat tetap beroperasi, mesin mana yang perlu dimodifikasi, dan di mana kapasitas EPC tambahan benar-benar dibutuhkan.
Teknologi OC menyediakan peralatan khusus untuk area tanpa fasilitas (white-area) serta solusi lini produksi pengecoran busa hilang (lost foam casting) yang terkoordinasi, dengan konfigurasi peralatan berdasarkan persyaratan pengecoran, tata letak pabrik, utilitas, dan target output.
Menilai Aset Pengecoran yang Ada dan Menentukan Batas Retrofit
Perbaikan atau pembaruan sebaiknya dimulai dari sistem produksi yang sudah ada. Mengganti peralatan yang masih berguna akan menambah biaya yang tidak perlu, tetapi mempertahankan fasilitas yang kurang memadai atau proses yang posisinya kurang tepat dapat menimbulkan masalah yang lebih besar setelah pemasangan.
Menentukan batasan retrofit sejak awal memberikan dasar yang sama bagi tim teknik dan pengadaan untuk pekerjaan tata letak, perbandingan pemasok, dan tanggung jawab proyek. Hal ini juga membantu menjawab pertanyaan mendasar: apakah masalahnya terbatas pada satu tahap proses, atau apakah sistem yang ada garis pengecoran busa hilang Apakah Anda membutuhkan peningkatan kapasitas yang lebih luas?
Mengklasifikasikan Aset yang Ada untuk Digunakan Kembali, Dimodifikasi, atau Diganti
Tinjau setiap aset berdasarkan beban produksi yang diusulkan, bukan hanya berdasarkan output saat ini.
| Aset yang sudah ada | Kemungkinan keputusan | Pemeriksaan teknik utama |
| Peralatan peleburan dan pengecoran | Gunakan kembali jika sesuai | Paduan logam, kapasitas, ritme pengecoran |
| Sistem derek dan pengangkatan | Gunakan kembali atau modifikasi | Beban, jalur perjalanan, tinggi bebas hambatan |
| Pasokan listrik | Gunakan kembali atau perluas | Tegangan, frekuensi, kapasitas cadangan |
| Udara terkompresi | Gunakan kembali atau perluas | Tekanan dan aliran puncak |
| Ruang pengeringan | Tinjau atau modifikasi | Volume, aliran udara, beban kelembaban |
| Pasokan vakum | Verifikasi secara terpisah | Arus dan permintaan simultan |
Luas lantai hanyalah satu bagian dari tata letak. Kolom, pergerakan derek, jalur pipa, ruang bebas perawatan, dan akses operator dapat menimbulkan konflik pemasangan bahkan ketika mesin tersebut sesuai dengan gambar.
Pisahkan Hambatan Lokal dari Kendala Sistem
Satu proses yang lambat tidak secara otomatis membenarkan penggantian seluruh lini produksi. Sebuah pabrik pengecoran mungkin hanya membutuhkan kapasitas pola yang lebih besar, pengeringan yang lebih baik, atau pasokan vakum tambahan.
Namun, jika beberapa tahapan sudah mendekati batas kemampuannya, mengganti satu mesin saja dapat menggeser waktu tunggu ke tahapan selanjutnya. Perbedaan ini harus ditentukan sebelum spesifikasi akhir dikeluarkan.
Definisikan Lingkup Peralatan Area Putih dan Antarmuka Kapasitas
Setelah aset yang dapat digunakan kembali jelas, cakupan area kosong yang baru dapat disesuaikan dengan produksi aktual. Ukuran pola, campuran produk, shift kerja, perubahan cetakan, permintaan pengeringan, dan kapasitas hilir semuanya memengaruhi pemilihan peralatan. Tujuannya bukanlah untuk memasang mesin terbesar di setiap tahap. Tujuannya adalah aliran material yang stabil antar tahap sambil tetap berada dalam batas-batas bengkel yang ada.
Sesuaikan Kapasitas Pra-Ekspansi, Pematangan, dan Pencetakan EPS
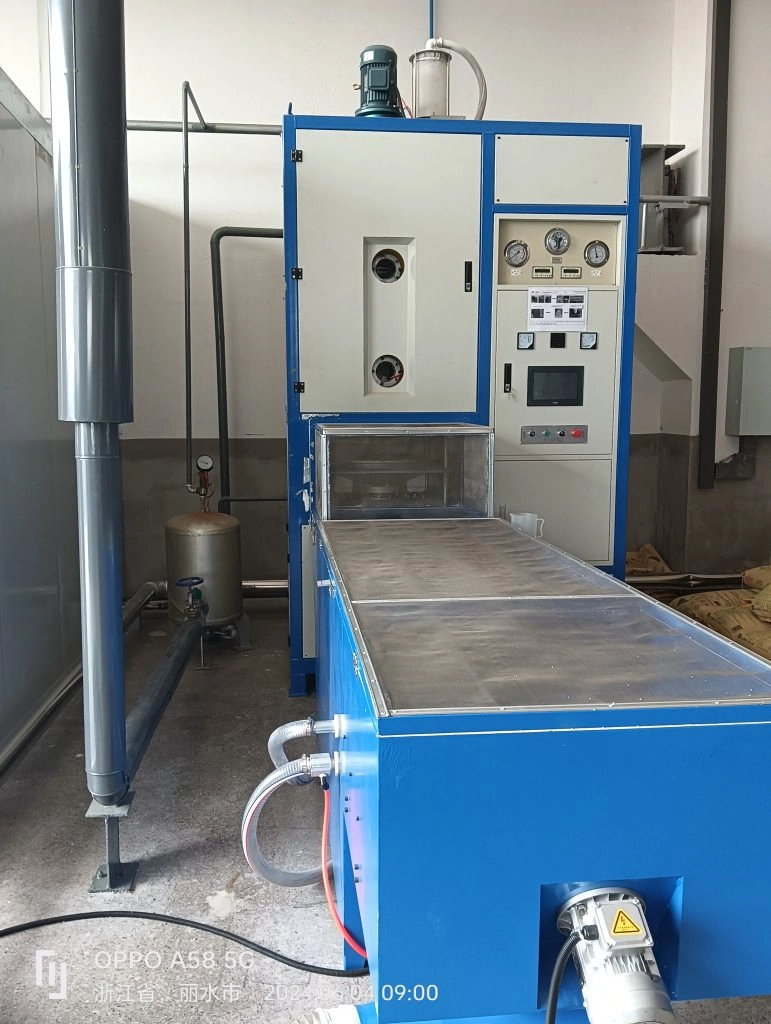
Persiapan manik-manik menentukan kondisi awal untuk pembuatan pola. Sebuah Mesin Pra-Ekspander EPS Oleh karena itu, pemilihan harus dilakukan bersamaan dengan penyimpanan pematangan, pasokan uap, dan kebutuhan pencetakan, bukan hanya berdasarkan kapasitas batch saja.
Sistem OC Technology menggunakan pengoperasian yang dikontrol PLC, parameter proses yang tersimpan, dan penimbangan kuantitatif. Angka ±1 g yang tercantum berlaku untuk titik penimbangan awal; angka tersebut tidak boleh dianggap sebagai jaminan kepadatan butiran yang mengembang secara final.
Setelah pra-ekspansi, kapasitas pematangan yang cukup diperlukan untuk memasok cetakan tanpa kelebihan bahan setengah jadi. Untuk pencetakan bentuk, pemilihan mesin harus mengikuti ukuran cetakan, kondisi pengisian, kebutuhan pendinginan, jenis pola, dan frekuensi pergantian yang diharapkan.
Pilih antara pencetakan bentuk dan pencetakan blok EPS
Tidak setiap pola membutuhkan jalur produksi yang sama. Bagian yang berulang umumnya lebih menyukai cetakan khusus dan Mesin Cetak EPSSementara itu, beberapa pola besar, prototipe, atau komponen bervolume rendah dapat diproduksi dari blok EPS yang dicetak kemudian dipotong menggunakan mesin CNC.
Pilihan tersebut memengaruhi peralatan, luas lantai produksi, penanganan, dan perencanaan produksi. Pembeli harus memutuskan jalur produksi pola terlebih dahulu, kemudian mengkonfigurasi hal-hal terkait. Peralatan pengecoran EPC di sekitarnya.
Verifikasi Kapasitas Utilitas, Kendala Bengkel, dan Antarmuka Proses
Setelah cakupan area kosong ditentukan, pertanyaan selanjutnya adalah apakah pabrik tersebut benar-benar mampu mendukungnya. Kebutuhan uap, udara terkompresi, beban listrik, pendinginan, drainase, ventilasi, dan vakum dapat membatasi output praktis jauh sebelum kapasitas nominal mesin membatasinya. Di pabrik pengecoran yang sudah ada, permintaan simultan lebih penting daripada konsumsi rata-rata karena beberapa sistem mungkin membutuhkan utilitas pada waktu yang bersamaan.
Hitung Permintaan Puncak Serentak dan Periksa Aliran Material
Jelaskan prosesnya secara berurutan:
EPS Mentah → Pra-Ekspansi → Pematangan → Pencetakan Pola → Persiapan Pola → Tahap Pelapisan dan Pengecoran Hilir
Kemudian periksa apa yang terjadi ketika siklus operasi saling tumpang tindih. Tekanan uap dapat turun, permintaan udara terkompresi dapat melonjak, atau sistem vakum bersama dapat diminta untuk mendukung beberapa mesin sekaligus.
Alur material juga perlu mendapat perhatian yang sama. Jalur pengangkutan yang panjang, persimpangan forklift, akses derek yang terbatas, atau ruang perawatan yang buruk dapat menciptakan konflik penanganan yang berulang selama produksi normal.
Periksa Kapasitas Antar Tahap, Pengeringan, dan Vakum Bersama
Hasil yang dapat digunakan dari peralatan pengecoran busa hilang tergantung pada seberapa baik tahapan-tahapan yang berdekatan bekerja sama.
Jika kapasitas pencetakan meningkat sementara penyimpanan pematangan atau perputaran pengeringan tetap tidak berubah, pabrik mungkin tidak memperoleh jumlah output yang dapat dijual yang sama. Hal yang sama berlaku untuk kapasitas vakum bersama dan produksi hilir.
Sebuah Mesin Cetak EPS Oleh karena itu, hal tersebut harus dievaluasi bersama dengan dimensi cetakan, pasokan uap, pendinginan, pergantian, dan kapasitas proses di sekitarnya.
Pengeringan harus diperiksa dengan cara yang sama. Sebuah Unit Pengering Pompa Panas Sumber Udara Dapat menyediakan pemanasan, pengeringan udara, dan pemulihan panas, tetapi ukuran akhir tetap bergantung pada beban pola, kelembapan lapisan, aliran udara, iklim setempat, dan waktu pengeringan yang dibutuhkan.
Untuk perencanaan renovasi, kapasitas antar tahap biasanya lebih bermanfaat daripada hanya membandingkan output mesin secara teoritis saja.
Pilih Lingkup Pelaksanaan EPC dan Strategi Komisioning.
Setelah antarmuka teknis jelas, keputusan selanjutnya adalah seberapa banyak proyek yang harus ditangani sebagai satu lingkup terkoordinasi. Penggantian satu mesin mungkin hanya memerlukan pekerjaan integrasi terbatas. Proyek yang melibatkan pra-ekspansi, pematangan, pencetakan, pengeringan, vakum, kontrol, dan perubahan utilitas memiliki lebih banyak antarmuka. Dalam hal ini, koordinasi menjadi bagian dari pembelian peralatan, bukan sesuatu yang harus diselesaikan setelah pengiriman.
Bandingkan Opsi Mandiri, Area Putih Terintegrasi, dan Lini Produk Lengkap
Peralatan mandiri berfungsi ketika hambatan (bottleneck) terisolasi dengan jelas dan proses di sekitarnya memiliki kapasitas cadangan yang cukup.
Peningkatan area putih terintegrasi lebih cocok ketika beberapa tahapan yang terhubung perlu diubah secara bersamaan. Peningkatan menyeluruh Lini Produksi Pengecoran EPC menjadi lebih praktis ketika bengkel yang ada kekurangan ruang kepala yang memadai, ruang ekspansi, atau jalur proses yang layak.
Lingkup pekerjaan siap pakai (turnkey) memberikan nilai paling besar ketika tahapan peralatan, antarmuka utilitas, kontrol, aktivitas instalasi, dan tugas komisioning memerlukan pengiriman yang terkoordinasi.
Definisikan Tanggung Jawab Kontraktor EPC
Untuk proyek bertahap, pembeli harus mengetahui dengan pasti apa yang akan terjadi. kontraktor peralatan pengecoran busa hilang akan ditangani. Tergantung pada ruang lingkup yang disepakati, tanggung jawab dapat mencakup konfigurasi peralatan, koordinasi tata letak, persyaratan antarmuka utilitas, kontrol, pembuatan peralatan, dukungan instalasi, komisioning, pelatihan operator, dan dokumentasi teknis.
Pekerjaan sipil, pengangkatan, perpipaan pabrik, sambungan listrik, atau tenaga kerja lokal dapat tetap menjadi tanggung jawab pembeli atau kontraktor lokal. Pembagian tanggung jawab harus disepakati sebelum pesanan pembelian.
Referensi proyek OC Technology meliputi lini produksi otomatis area putih berkapasitas 10.000 ton/tahun untuk ITFCO Iran Tractor Group dan proyek turnkey area putih dan kuning berkapasitas 10.000 ton/tahun untuk Xinjiang Tianshan Aluminum. Proyek yang terakhir mencakup perencanaan, pembuatan peralatan, instalasi, dan debugging akhir. Proyek-proyek ini melibatkan pengiriman terkoordinasi di berbagai tahapan produksi, sementara cakupan peralatan akhir ditentukan untuk setiap kasus produksi.
Rencanakan Instalasi, FAT, dan SAT.
Antarmuka kontrol harus ditentukan sebelum pengiriman, termasuk sinyal PLC, interlock, alarm, akses parameter, dan batasan dukungan jarak jauh yang disepakati.
Pondasi, jalur pipa, kabel, dan sambungan utilitas seringkali dapat disiapkan sebelum pemasangan peralatan akhir, sehingga mengurangi gangguan yang tidak perlu terhadap produksi normal.
FAT memverifikasi fungsi mesin yang telah disepakati sebelum pengiriman. Untuk peningkatan pengecoran yang sudah ada, SAT harus fokus pada sistem yang terpasang: utilitas, antarmuka pengangkutan, kontrol, kebutuhan vakum, kinerja pengeringan, alarm, dan produksi uji coba di bawah kondisi lokasi.
Siapkan Permintaan Penawaran Teknis (Technical RFQ) untuk Peningkatan Fasilitas Pengecoran yang Sudah Ada.
Penawaran harga yang bermanfaat dimulai dengan data produksi yang bermanfaat. Tonase tahunan saja tidak dapat menentukan kebutuhan retrofit peralatan. Dua pengecoran dengan output serupa mungkin membutuhkan solusi yang sangat berbeda karena yang satu dibatasi oleh kapasitas pencetakan sementara yang lain dibatasi oleh pengeringan, utilitas, atau tata letak bengkel. Permintaan penawaran teknis (RFQ) membantu... pabrikan peralatan pengecoran busa hilang Pisahkan aset yang dapat digunakan kembali dari peralatan baru dan susun proposal berdasarkan masalah produksi yang sebenarnya.
Berikan Data Produksi dan Lokasi
Permintaan penawaran (RFQ) yang praktis harus mencakup:
- gambar pengecoran, paduan, dan berat bagian;
- dimensi pola dan metode produksi;
- persyaratan output tahunan dan puncak;
- bauran produk, shift, dan frekuensi pergantian;
- peralatan yang ada dan hambatan produksi saat ini;
- tata letak bengkel dan fasilitas yang tersedia;
- jendela instalasi dan rencana ekspansi di masa depan.
Foto atau video singkat dari bengkel juga dapat membantu memperjelas akses derek, jalur pipa, kolom, dan peralatan yang ada yang mungkin tidak terlihat jelas pada gambar.
Beralih dari Permintaan Peralatan ke Proposal Spesifik Proyek
Proposal akhir harus mengidentifikasi peralatan apa yang akan ditambahkan, sistem mana yang tetap beroperasi, perubahan antarmuka atau utilitas apa yang diperlukan, dan di mana tanggung jawab pemasok dan pembeli dimulai dan berakhir.
Untuk modernisasi peralatan, perluasan kapasitas, atau yang baru Jalur produksi pengecoran EPC, Minta Tinjauan Proyek Peralatan & EPC Brownfield dari OC Technology dengan data pengecoran Anda, tata letak bengkel, peralatan yang ada, hambatan saat ini, dan utilitas yang tersedia.
Kesimpulan
Peningkatan pabrik pengecoran yang sudah ada secara sukses akan meningkatkan alur produksi secara keseluruhan, bukan hanya sekadar menambah kapasitas terpasang. Mulailah dengan pabrik yang sudah ada, tentukan batasan retrofit, periksa kapasitas utilitas dan antar tahap, lalu pilih peralatan casting busa yang hilang seputar kendala produksi yang sebenarnya.
Ketika beberapa tahapan berubah secara bersamaan, antarmuka peralatan, tanggung jawab EPC, perencanaan instalasi, dan penerimaan lokasi menjadi sama pentingnya dengan spesifikasi mesin individual. Lingkup yang terdefinisi dengan baik memberikan pembeli penawaran yang lebih jelas, rencana instalasi yang lebih mudah diterapkan, dan dasar yang lebih kuat untuk perluasan kapasitas di masa mendatang.
PERTANYAAN YANG SERING DIAJUKAN
Q1: Peralatan apa yang saya butuhkan untuk menambahkan pengecoran busa hilang (lost foam casting) ke pengecoran yang sudah ada?
A: Lingkupnya dapat mencakup Mesin Pra-Ekspander EPS, kapasitas pematangan, Mesin Cetak EPS atau Mesin Cetak Blok EPS, peralatan pengeringan, dan kapasitas vakum bersama. Kebutuhan aktual bergantung pada pabrik yang ada, jalur produksi pola, target output, dan kendala saat ini.
Q2: Dapatkah peralatan pengecoran yang sudah ada digunakan kembali dalam lini pengecoran busa hilang (lost foam casting)?
A: Ya. Peralatan peleburan dan pengecoran, derek, infrastruktur listrik, udara bertekanan, dan beberapa sistem penanganan material dapat tetap beroperasi jika kapasitas dan antarmuka mereka sesuai dengan proses EPC yang baru.
Q3: Apa yang harus ditangani oleh kontraktor EPC selama peningkatan fasilitas pengecoran yang sudah ada?
A: Tergantung pada kontraknya, kontraktor peralatan pengecoran busa hilang (lost foam casting) dapat menangani konfigurasi peralatan, koordinasi tata letak, antarmuka utilitas, kontrol, dukungan instalasi, pengoperasian, pelatihan, dan dokumentasi teknis. Tanggung jawab pembeli dan kontraktor lokal harus didefinisikan secara terpisah.
Q4: Dapatkah peralatan pengecoran busa hilang disesuaikan dengan tata letak pabrik yang sudah ada?
A: Ya. Peralatan pengecoran busa hilang (lost foam casting) yang dibuat khusus dapat dikonfigurasi sesuai dengan dimensi kerja, arah akses, tinggi pengeluaran, standar kelistrikan, jalur pengangkutan, kontrol, dan antarmuka utilitas yang ada. Kustomisasi harus mempertimbangkan lokasi atau persyaratan produksi tertentu.
Q5: Kapan lini produksi pengecoran EPC baru lebih praktis daripada perbaikan peralatan yang sudah ada?
A: Jalur produksi baru mungkin merupakan pilihan yang lebih baik ketika pabrik yang ada memiliki kapasitas utilitas yang tidak mencukupi, ruang ekspansi yang terbatas, jalur aliran material yang tidak efisien, atau beberapa sistem lama yang memerlukan modifikasi besar. Keputusan tersebut harus mengikuti ruang lingkup proyek secara keseluruhan dan rencana produksi di masa mendatang.


 Indonesian
 English
 Arabic
 Hindi
 Japanese
 Korean
 Malay
 Portuguese
 Spanish
 Thai
 Vietnamese