1.現代の消失型鋳造生産における事前拡大の戦略的役割
1.1なぜ消失型鋳造が市場シェアを獲得し続けるのか
<a “="””" href="/ja/”<a/" https:="””" style="”text-decoration:underline;”" www.oc-epc.com="””">https://www.oc-epc.com/products/”>フォームキャスティングの紛失 (蒸発型鋳造または全型鋳造技術とも呼ばれる)は、複雑で高価値の鉄、ボールインキ鋳鉄、鋼、アルミニウム鋳物を生産する最も競争力のある近純形技術の一つとなっている。典型的な用途としては、エンジンシリンダブロック、シリンダヘッド、トランスミッションハウジング、油圧バルブボディ、風力タービンハブ、採鉱機械部品、鉄道及び建築設備の大型構造部品が挙げられる。
このプロセスは、従来の分離ライン、コア、ドラフト角を排除し、砂型鋳造または永久金型方法では困難または経済的に生産不可能な幾何学形状を実現した。
1.2基礎質量制御点としての予備膨張
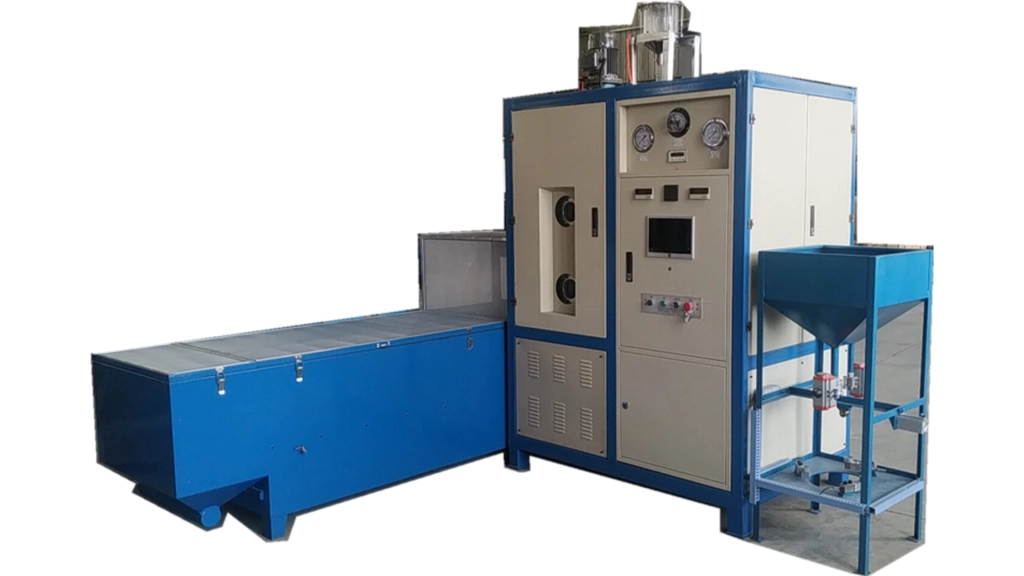
厳格に規範化された消失型鋳造工場において、端部鋳造品質、特に表面仕上げ度(Ra 3.2-6.3μm)、寸法制限(CT 7-CT 9)、内部強度と欠陥率は、現在、主に白色領域ステップに設置されている。 <a “="””" href="/ja/”<a/" https:="””" style="”text-decoration:underline;”" www.oc-epc.com="””">https://www.oc-epc.com/product-category/pre-foaming-machine/”>プレディフュージョン これはここで最も重要な一歩です。
事前拡張権の不適切な処理は、次の原因となります。
・パターンのねじれと曲げ
・線収縮変化が多すぎる
・表面折り目と曲げ
・炭素系ドリル
・気孔と爆発
・静脈跡と金属漏洩欠陥
そのため、厳格なデジタルベースのプロセスガイドの下で、トップクラスの鋳造工場は、予備膨張密度の繰り返し、溶接ビード形状と余剰水を主要なプロセス設定(CPP)と見なしている。
2.技術進化と核心設計原則
2.1従来の純蒸気予備膨張機の限界
一般的なバッチ蒸気予備膨張器は基本的な用途の途中で一般的であるが、頑丈な鋳物のパターンを作成する際には、いくつかの固有の欠点が発生する:
・管内の上下と左右の温度差が大きい
・余剰水含量が高い(通常2〜6%)
・流出過程でよく見られるビーズの塊と閉塞
・落下/破損したビーズの大部分(2~8%)
・広範な密度分布(多くの場合±3-6 g/L)
これらの問題は、Ra 6.3μmよりも優れた鋳造物表面を狙ったり、薄肉で形状が困難な部品を製造したりする場合に不適切になる。
2.2混合電磁低圧蒸気構造
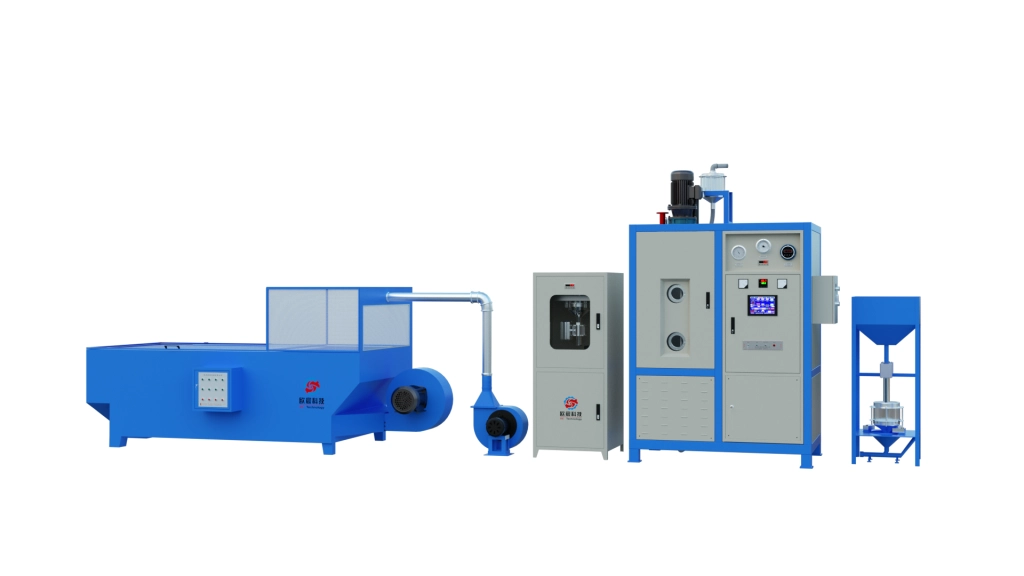
現在、特に消失型鋳造のために作られている予備膨張機は混合加熱方式を使用している:
・電磁誘導加熱は管壁熱を96〜99°Cに安定させる。乾燥して高熱の空間を作ります。
・低圧蒸気(0.02〜0.08 MPa)は追加の空間加熱及び成長推進器としてのみ使用される。
・部屋の推力は緊密に維持される(通常、空気推力下で0.01〜0.04 MPa)。
・全基水槽流工具は、迅速で空になり、何もないことを確保する。
・2層のスチール製揺動ふるい(通常、上部2.0〜2.5 mm、底部0.8〜1.2 mm)を備えた流動床乾燥器を内蔵する。
この混合物はビーズの丸みを大幅に高め、水中の水分を0.6〜1.2%に減少させ、ポリスチレン基材の熱破壊を減少させた。
2.3重要なサブシステムとその機能
・定量電動重量検査(±1 gが正しい)とする
・蒸気バルブと押液滴調整器の迅速な整合
・動作PLC多舌HMI、200-500ハイブリッドストレージ空間
・熱、推力、重量、サイクル時間のリアルタイム傾向観察
・遠隔、検査、ソフト更新スキル
・安全特性:漏れ防止、停電記憶、過熱/過押しロック
・流出サイクル毎の管壁の圧縮空気冷却
3.重要なプロセスパラメータと定量的関係
3.1 LFCレベルEPSの推奨操作ウィンドウ
| パラメータ | 典型的な範囲 | 優先許容差 | 最終鋳造への主な影響 |
|---|---|---|---|
| 目標予備膨張密度 | 18-28 g/リットル | ±1.0–1.5 g/L | 収縮、表面仕上げ、崩壊リスク |
| バッチ内密度変化 | — | ≤±1.2 g/L | 寸法繰返し |
| 乾燥後の残留水分 | 0.6–1.2% | ≤ 1.0% | 気孔、炭素欠陥、気孔 |
| 成熟時間 | 4~12時間 | — | パターン安定性、収縮制御 |
| 蒸気圧 | 0.02-0.08メガパスカル | ±0.005メガパスカル | 膨張均一性、ビード破裂リスク |
| でんじでんりょく | 35~75 kW(モデルによって異なる) | — | 桶が乾いて玉が枯れないようにする |
| 全サイクル時間(熟成を除く) | 180~420秒 | — | 生産力 |
| ほうでんじかん | ≦25~45秒 | — | 密度勾配の防止と、集まる |
3.2密度反復性——コア品質駆動因子
ロット間密度分布が±2.5 g/Lを超えると、通常、
・線収縮間隙0.8〜1.8%
・注湯中のパターン破断動作が不均一
・炭素スラグと表面欠陥率が高い(灰鋳鉄と球状インク鋳鉄における重要な点)
新しい混合機は、安定した基材と空気設定の下で±1.0〜1.3 g/Lの繰り返し率を常に達成する。
4.インテリジェントおよびデータ駆動の鋳造工場への統合
4.1完全なトレーサビリティと統計プロセスの制御
現在の設定は次のとおりです。
・自動ロット記録(密度、水、循環設定、労働者ID、時間表記)
・ハイブリッドハンドル、過去に交換
・班の品質基礎
・密度、循環時間、水のリアルタイムSPC地図
・MES/ERPへの出力リンク(OPC UA、Modbus-TCP、CSV、API)
4.2典型的な白区プロセス
EPS原料倉庫→ 自動給餌と、の重さがある→ ハイブリッドプレ膨張機→ 流動床乾燥ふるい分け→ 温度・湿度制御熟成サイロ→ 全自動発泡成形機→ パターン組立と、コーーティング
5.業界の収益性とROIの妥当性の測定
通常の純蒸気予備膨張器を現在の混合磁気装置に交換する鋳造工場では、一般的にこれらの利点に注目しています。
・パターン浪費率の低下:15%〜30%
・鋳物の清掃と修復時間の低下:18-40%
・第1ラウンド収益率の上昇:8-22%
・炭素ドリル欠陥率の低下:35-65%
・トン当たりの高品質鋳物に使用されるEPS原材料:↓ 10–20%
・労働者が高温、湿気に直面する作業区域:傷口が深刻である
・予備成長ビーズ1 kg当たりの全電力使用:↓ 8–15%
これらの勝利は、中小規模の鋳造工場では通常12~24ヶ月以内に迅速なリターン時間をもたらします。
6.デバイスの組み合わせ——OC技術
OC Technologyはハイエンドインテリジェント消失型鋳造装置に専念するメーカーである。現在のラインナップは次のとおりです。
•全自動混合予備発泡機OC-YF-Y 450シリーズ(≒40 kgロット)
•高精度発泡パターン成形機
•全自動発泡シート押出ライン
•流動床乾燥機と制御された熟成システム
•パターン組立ステーションとコーティング設備
よくあるご質問
混合電磁低圧蒸気の予備膨張の主な技術的利点は何ですか。
それはより低い余剰水を達成し、ほとんど悪いビーズを終了し、ビーズの丸みを大幅に高め、より緊密な密度保持を提供した--これらはすべて厳格な規格が泡パターンを失う鍵である。
現在実際に実現可能な密度変化はどのくらいですか。
安定した設定の下で、現在のシフトは通常±1.0-1.5 g/Lのバッチ間とバッチ内分散を採用している。
なぜ残留水分の制御が重要なのか。
過剰な水は傾倒中に強い蒸気を発生させる。これにより、気孔、地表面の破裂、炭素粒子が発生します。
LFC級EPSビーズの典型的な成熟時間はいくらですか?
目標密度、空気熱/水、および基材混合に基づいて4〜12時間。
これらの機械は非標準材料を加工することができますか。
はい、標準EPS、高添加FD級EPS、混合材料、精選防火等級が支持されています。
専門の泡沫機器メーカーと提携
消失型鋳造工場、技術アップグレード計画、歯車継手、EPC建設業者は、金型の品質を高め、欠陥率を下げ、初生産の良率を高め、すべての製造コストを下げることを目的として、集中しているメーカーに参加するように要求されている。
OC Technologyは、インテリジェントな消失型鋳造ソリューションのみを提供する専門メーカー、サプライヤー、工場です。同社は、技術対話、カスタム成長設定、全白区システム計画、工場テスト、セットアップ支援、長期サービス契約に関する質問を歓迎している。
<a “="””" href="/ja/”<a/" https:="””" style="”text-decoration:underline;”" www.oc-epc.com="””">https://www.oc-epc.com/contact/”>エンジニアリングチームに直接連絡する:電話/WhatsApp:86 1598847 9417 Eメール:zyh@oc-epc.comWebサイト: https://www.oc-epc.com/


 Japanese
 English
 Arabic
 Hindi
 Indonesian
 Korean
 Malay
 Portuguese
 Spanish
 Thai
 Vietnamese