Uma máquina de pré-expansão de EPS pode atender a todas as especificações principais e ainda assim ser inadequada para uma fundição. O verdadeiro teste começa quando ela opera com a granulometria, a densidade desejada, o fornecimento de vapor, o layout de transporte e a capacidade de maturação do cliente. Quando essas condições não são atendidas desde o início, o resultado pode ser lotes instáveis, alterações repetidas de parâmetros, atrasos na moldagem e trabalho extra após a entrega.
É por isso que as equipes de compras precisam olhar além dos números de capacidade, recursos de controle e o menor preço do fornecedor. A máquina, as condições do processo, os equipamentos subsequentes e as responsabilidades de serviço precisam estar alinhados com a mesma meta de produção. O primeiro passo é confirmar se a configuração proposta é adequada ao material, à demanda do lote, às utilidades e ao processo subsequente — antes de comparar o controle de densidade, os resultados do FAT (Teste de Aceitação de Fábrica) ou os termos da cotação.
A máquina pré-expansora de EPS é adequada para a aplicação?
A seleção começa com o caso de produção, não com o maior número em um catálogo. O pré-expansor precisa funcionar com a matéria-prima, a densidade desejada, a demanda diária de grânulos, a rota de transporte, o armazenamento de maturação e o cronograma de moldagem. Quando uma parte dessa cadeia não é adequada, uma máquina maior pode apenas deslocar o gargalo para uma etapa posterior.
Defina a matéria-prima e a densidade desejada.
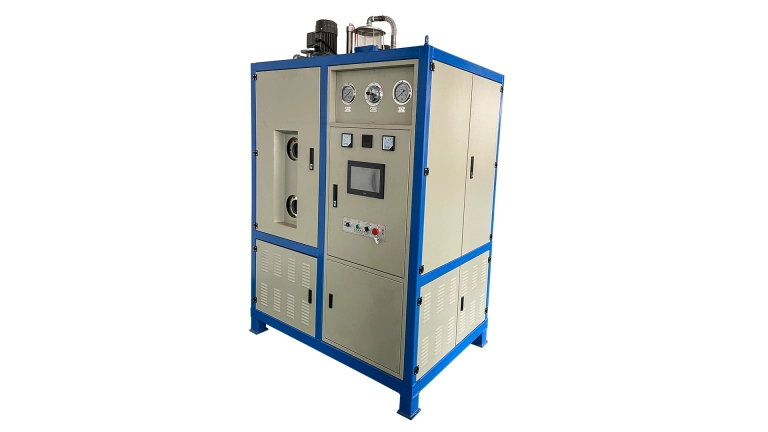
Envie ao fornecedor o fabricante do EPS, a qualidade, a faixa de tamanho das pérolas, as condições de armazenamento e a densidade expandida necessária. Máquina de pré-expansão EPS da OC Technology Podemos processar EPS e outros materiais de pérolas acordados, mas a especificação exata deve ser definida no teste do material.
Utilizar o material de produção normal da fundição proporciona um resultado mais útil do que uma amostra de fábrica qualquer. A condição do cordão de solda influencia a receita, a demanda de vapor, a descarga e a densidade final, reduzindo as surpresas para o cliente durante o comissionamento.
Ajuste a configuração à demanda real do lote.
Os modelos OC-YF-Y450 e OC-YF-Y550 são apresentados com capacidades de carga de 40 kg e 60 kg, respectivamente. A cotação deve especificar o que cada capacidade representa, bem como o material, a densidade alvo e as condições de ciclo utilizadas.
Não converta diretamente um valor nominal de lote em produção horária garantida. Alterações na receita, tempo de descarga, transporte, disponibilidade do silo e rotinas do operador afetam a produção diária. Uma fundição com alta variedade de materiais pode se beneficiar mais de ajustes práticos no lote do que da maior carga possível.
Confirme a capacidade de serviços públicos, transporte e maturação.
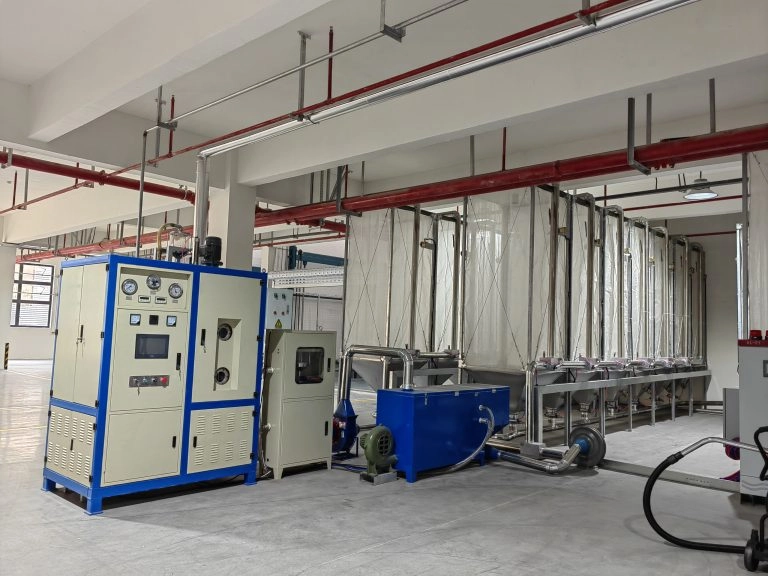
Registre as condições do vapor, o fornecimento de ar comprimido, os requisitos elétricos, a altura de descarga, a distância de transporte e o volume de armazenamento. sistema de silos de maturação Precisa de capacidade suficiente para receber e condicionar as contas sem criar uma fila.
Uma máquina pode funcionar bem durante o teste de aceitação em fábrica (FAT) e ainda apresentar dificuldades no local de trabalho quando as instalações ou o manuseio de materiais forem diferentes. Um limite de fornecimento claro indica quais tubulações, controles, componentes de transporte e serviços no local estão incluídos. Com essas condições definidas, os compradores podem separar as especificações úteis dos números de catálogo.
Quais especificações realmente afetam os resultados do lote?
Alguns números parecem impressionantes em um documento de vendas, mas têm valor limitado sem um intervalo de teste, método e condição de aceitação definidos. Cada função precisa estar conectada a um resultado prático de produção.
Separar o desvio de pesagem da repetibilidade da densidade
O sistema de pesagem eletrônica apresenta uma margem de erro de pré-pesagem de ±1 grama. Isso se refere ao ponto de pesagem inicial; não significa que a densidade final das esferas expandidas manterá a mesma tolerância.
A repetibilidade da densidade também depende do material, das condições do vapor, da receita, do ponto de amostragem, do tempo de condicionamento e do método de teste. O acordo técnico exige critérios de aceitação específicos para o desempenho da pesagem e para a densidade final, juntamente com a faixa de pesagem aplicável e o procedimento de verificação.
Para o cliente, isso evita que um único valor de entrada preciso seja confundido com a prova do resultado completo do processo.
Analise o método de pré-expansão e o controle da receita.
A máquina combina aquecimento eletromagnético com pré-expansão a vapor. O controle PLC gerencia o ciclo automático, enquanto os parâmetros de processo armazenados fornecem uma referência para a produção repetida. Atualizações remotas do sistema e depuração de parâmetros estão disponíveis dentro do escopo de serviço acordado.
Durante o teste, analise o comportamento da temperatura, a regulação do vapor, a condição das esferas e os resultados entre lotes. O valor não está no rótulo da tecnologia em si, mas na capacidade de reiniciar uma receita conhecida, comparar turnos e fornecer registros úteis durante o suporte técnico.
A operação automática reduz etapas repetitivas, mas operadores treinados ainda precisam de acesso controlado a receitas e alarmes.
Verificar fluidificação, triagem, descarga e acesso ao serviço
O pré-expansor inclui um leito fluidizado, uma peneira vibratória de aço inoxidável de dupla camada e descarga inferior. Durante os testes, inspecione o material residual, a formação de grumos visíveis, o comportamento da peneira e a transferência para a fase de maturação. A proteção contra fuga de corrente e a proteção contra queda de energia também fazem parte das funções de proteção da máquina.
A descarga limpa limita a transferência de material entre lotes, enquanto a peneiração constante permite que a próxima etapa receba o material sem espera. Verifique como o sistema de pesagem é verificado, como os operadores acessam a peneira e o leito fluidizado para limpeza e quais peças precisam de inspeção de rotina.
Como devem ser organizados os testes em lote e o FAT?
Um teste de aceitação em fábrica (FAT) eficaz começa antes mesmo da máquina entrar em operação. Comprador e fornecedor precisam da mesma identificação de material, condições de uso, método de amostragem e faixa de aceitação. Para uma compra prevista para 2026, resultados de lote documentados, configurações de receita rastreáveis e responsabilidades de reteste atribuídas fornecem uma base prática para a aprovação do envio.
Concordar com as condições do teste
O plano FAT registra:
- Identificação do lote e da qualidade da matéria-prima
- Densidade alvo e intervalo aceitável
- Insira o peso e a receita selecionada.
- Condições de vapor e ar comprimido
- Método de amostragem e teste de densidade
- Tempo de ciclo, alarmes e ajustes do operador
- Descarga, filtragem e condição das esferas
Utilize as mesmas unidades, ponto de amostragem e período de condicionamento para todos os resultados. Amostras testadas após diferentes tempos de espera podem não ser diretamente comparáveis. Uma vez aprovado, o método deve constar tanto no acordo técnico quanto no registro de FAT (Teste de Aceitação em Fábrica).
Teste lotes consecutivos, não apenas uma apresentação.
Um ciclo bem-sucedido comprova que a máquina pode funcionar, não que a produção seja estável. Teste lotes consecutivos suficientes para demonstrar a repetibilidade para o material e a receita especificados, com a quantidade registrada no procedimento FAT.
Registre o peso de entrada, a densidade, o tempo de ciclo, o comportamento da descarga, os alarmes e as alterações manuais para cada lote. Quando um resultado estiver fora da faixa aceitável, documente-o antes de ajustar várias configurações. Alterar os valores de vapor, temperatura, tempo e pesagem simultaneamente pode recuperar o lote seguinte, mas pode mascarar a causa.
Transforme o FAT em um registro de aceitação claro.
O FAT abrange a montagem da máquina, válvulas, sensores, controles elétricos, sequência automática, armazenamento de receitas, registros de pesagem, alarmes, descarga, movimentação do leito fluidizado e funções de proteção acordadas. As verificações relacionadas à segurança devem seguir o procedimento aprovado para a máquina.
O registro identifica quais desvios exigem ajuste, novos testes ou retenção de remessa, e quem aprova o resultado. O FAT confirma o desempenho sob as condições de fábrica acordadas. O comissionamento no local ainda verifica as instalações, conexões de transporte, sistema de maturação e material de produção.
Com o método de aceitação definido, as cotações técnicas e comerciais tornam-se mais fáceis de comparar.
Como comparar fornecedores e orçamentos de pré-expansores de EPS
O menor preço de uma máquina pré-expansora de EPS nem sempre representa o menor custo para o projeto. Testes, equipamentos auxiliares, treinamento, inspeção, modificações locais e serviços de manutenção podem não estar incluídos no orçamento inicial. As equipes de compras precisam de uma base de comparação que abranja equipamentos, testes, limites do local e responsabilidades pós-venda.
Compare o escopo completo de equipamentos e serviços.
Confirme se o orçamento inclui o pré-expansor, o sistema de pesagem, o leito fluidizado, a peneira vibratória, o painel de controle, as interfaces de transporte, a documentação, as peças de inicialização e as peças sobressalentes recomendadas.
O treinamento deve abranger seleção de receitas, alterações de parâmetros autorizadas, registros de lotes, limpeza, tratamento de alarmes e desligamento seguro. Também é necessário revisar as orientações de instalação, os limites da garantia, o suporte remoto, o tempo de resposta do serviço e os prazos de entrega de peças de reposição.
Um pré-expansor não funciona isoladamente. A OC Technology fornece. Equipamento de fundição de espuma perdida para pré-expansão, maturação, moldagem de EPS, secagem e aplicações de vácuo central. O processo subsequente pode ser analisado através da Máquina de Moldagem de EPS, enquanto o guia sobre Dimensionamento e configuração de uma linha de produção de fundição por espuma perdida Conecta a capacidade individual da máquina com a linha de produção mais ampla.
Evite pagar por capacidade ou funções que o projeto não possa utilizar.
Uma configuração de lote maior ou uma opção de controle adicional só têm valor quando resolvem um problema de produção específico. Capacidade extra é difícil de usar quando silos de maturação, transporte ou demanda de moldagem já são os fatores limitantes.
Peça a cada fornecedor que relacione cada opção de preço a uma necessidade operacional, teste de aceitação ou resultado de serviço. Isso mantém a compra focada no resultado esperado, na facilidade de manutenção e no risco do projeto, em vez de uma longa lista de recursos.
Defina as responsabilidades de reteste, envio e local.
O acordo técnico define o processo de revisão de falhas, correção de parâmetros, ajuste mecânico, testes repetidos, atualizações de registros e aprovação de envio.
Para um projeto no exterior, esclareça quem fornece o material de teste, paga pela inspeção de terceiros, prepara as instalações no local, realiza o içamento e fornece a mão de obra local. Defina também o envio de peças de reposição, o acesso ao suporte remoto e o plano de resposta em caso de atraso no comissionamento.
Conclusão
Escolher uma máquina pré-expansora de EPS envolve mais do que comparar dados de lotes, desvios de pesagem e alegações de automação. O equipamento precisa ser adequado à matéria-prima, à densidade desejada, às instalações, à rota de transporte, à capacidade de maturação, ao cronograma de produção e aos recursos de manutenção. Testes de lotes consecutivos e um FAT documentado transformam os dados da cotação em evidências que as equipes de compras e engenharia podem analisar antes do envio.
Tecnologia OC Fornece equipamentos de pré-expansão e áreas brancas relacionadas para projetos de fundição por espuma perdida. As fundições podem contato com a tecnologia OC Com base na especificação do material, densidade desejada, demanda de lote, plano de turnos, condições de utilidades, layout da oficina e escopo preferencial do teste de aceitação de fábrica (FAT), esses detalhes fornecem a base para uma configuração adequada da máquina, limites de fornecimento, plano de testes, responsabilidades de serviço e orçamento comercial.
FAQs
P1: Quais informações são necessárias antes de solicitar um orçamento para uma máquina pré-expansora de EPS?
A: Forneça a especificação do material, o tamanho do grânulo, a densidade desejada, a demanda do lote, o plano de turnos, os serviços públicos, o layout do transporte e a capacidade de maturação. Isso permite uma configuração relevante em vez de um preço genérico.
Q2: Uma variação de pesagem de ±1 grama comprova a precisão final da densidade das esferas?
A: Não. Refere-se ao ponto de entrada da pré-pesagem. A repetibilidade da densidade final depende do material, da formulação, dos utensílios, do método de amostragem, do período de condicionamento e do procedimento de teste acordado.
Q3: Quantos lotes consecutivos são necessários para um teste de absorção de gordura (FAT) de pré-expansor de EPS?
A: Não existe um número universal. O comprador e o fornecedor precisam de lotes suficientes para demonstrar a operação estável do material e da receita especificados, com a quantidade registrada no procedimento de FAT (Teste de Aceitação de Fábrica).
Q4: O que influencia o preço da máquina pré-expansora de EPS?
A: O preço depende da configuração do lote, dos controles, do leito fluidizado e do escopo de peneiramento, das interfaces de transporte, do FAT (Teste de Aceitação de Fábrica), do treinamento, das peças de reposição, do suporte à instalação e das responsabilidades no local.
Q5: O que um fornecedor de pré-expansores EPS deve fornecer para um projeto no exterior?
A: Analisar documentos em inglês, registros de FAT (Teste de Aceitação de Fábrica), treinamento do operador, responsabilidades de instalação, suporte remoto a parâmetros, termos de garantia, peças de reposição críticas, resposta do serviço, prazos de entrega de peças de reposição e procedimentos de correção e reteste.


 Portuguese
 English
 Arabic
 Hindi
 Indonesian
 Japanese
 Korean
 Malay
 Spanish
 Thai
 Vietnamese