Una máquina preexpansora de EPS puede cumplir con todas las especificaciones principales y aun así no ser la adecuada para una fundición. La verdadera prueba comienza cuando funciona con el grado de cordón, la densidad objetivo, el suministro de vapor, el sistema de transporte y la capacidad de maduración del cliente. Si estas condiciones no coinciden desde el principio, el resultado pueden ser lotes inestables, cambios repetidos de parámetros, retrasos en el moldeo y trabajo adicional después de la entrega.
Por eso, los equipos de compras deben ir más allá de las cifras de capacidad, las características de control y el precio más bajo del proveedor. La máquina, las condiciones del proceso, los equipos posteriores y las responsabilidades de servicio deben estar alineados con el mismo objetivo de producción. El primer paso es confirmar que la configuración propuesta se ajusta al material, la demanda del lote, los servicios auxiliares y el proceso posterior, antes de comparar el control de densidad, los resultados de las pruebas de aceptación en fábrica (FAT) o las condiciones de la cotización.
¿Es la máquina preexpansora de EPS la adecuada para esta aplicación?
La selección comienza con el caso de producción, no con el número más grande en un catálogo. El preexpansor debe funcionar con la materia prima, la densidad objetivo, la demanda diaria de perlas, la ruta de transporte, el almacenamiento de maduración y el programa de moldeo. Cuando una parte de esta cadena no está bien ajustada, una máquina más grande puede simplemente trasladar el cuello de botella a otra etapa del proceso.
Defina la materia prima y el objetivo de densidad.
Envíe al proveedor el productor de EPS, el grado, el rango de tamaño de las perlas, las condiciones de almacenamiento y la densidad expandida requerida. Máquina preexpansora EPS de OC Technology Puede procesar EPS y otros materiales de perlas acordados, pero el grado exacto debe determinarse mediante una prueba de material.
Utilizar el material de producción habitual de la fundición proporciona un resultado más útil que una simple muestra de fábrica. El estado del cordón afecta a la fórmula, la demanda de vapor, la descarga y la densidad final, por lo que el cliente se enfrenta a menos sorpresas durante la puesta en marcha.
Adaptar la configuración a la demanda real del lote
Los modelos OC-YF-Y450 y OC-YF-Y550 se muestran con capacidades de 40 kg y 60 kg, respectivamente. El presupuesto debe especificar qué representa cada capacidad, así como el material, la densidad objetivo y las condiciones del ciclo utilizadas.
No convierta directamente una cifra nominal de lote en una producción horaria garantizada. Los cambios en la receta, el tiempo de descarga, el transporte, la disponibilidad de silos y las rutinas del operario afectan a la producción diaria. Una fundición con alta variedad de productos puede beneficiarse más de los cambios prácticos en los lotes que de la carga máxima.
Confirmar la capacidad de servicios públicos, transporte y maduración.
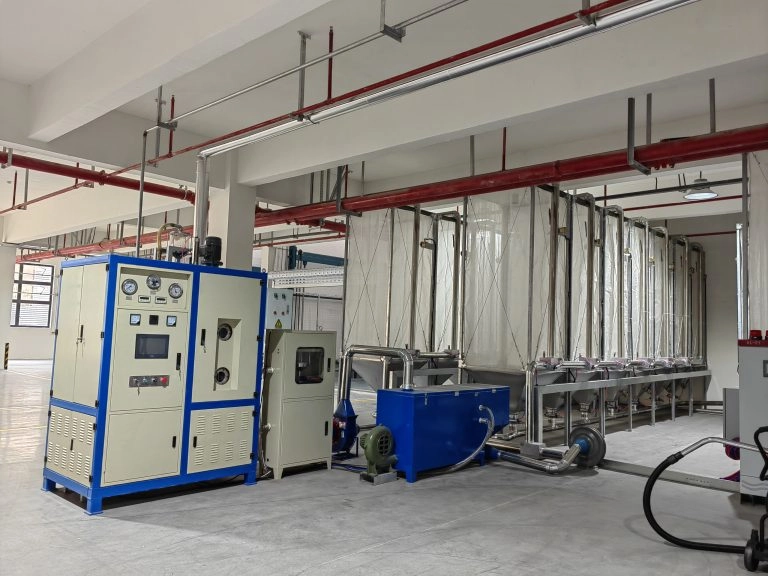
Registre las condiciones del vapor, el suministro de aire comprimido, los requisitos eléctricos, la altura de descarga, la distancia de transporte y el volumen de almacenamiento. sistema de silos de maduración Necesita capacidad suficiente para recibir y acondicionar las cuentas sin crear una cola.
Una máquina puede funcionar correctamente durante las pruebas de aceptación en fábrica (FAT) y aun así presentar problemas en planta si los servicios públicos o el manejo de materiales difieren. Una delimitación clara del suministro indica qué tuberías, controles, sistemas de transporte y servicios de planta están incluidos. Con estas condiciones definidas, los compradores pueden distinguir las especificaciones útiles de los datos del catálogo.
¿Qué especificaciones afectan realmente a los resultados del lote?
Algunas cifras pueden parecer sólidas en un documento de ventas, pero tienen un valor limitado sin un rango de prueba, un método y una condición de aceptación. Cada función debe estar vinculada a un resultado práctico en la producción.
Separar la desviación del pesaje de la repetibilidad de la densidad
El sistema de pesaje electrónico presenta una desviación previa al pesaje de ±1 gramo. Esto se refiere al punto de pesaje inicial; no significa que la densidad final de las perlas expandidas mantenga la misma tolerancia.
La repetibilidad de la densidad también depende del material, las condiciones de vapor, la formulación, el punto de muestreo, el tiempo de acondicionamiento y el método de ensayo. El acuerdo técnico requiere criterios de aceptación independientes para el rendimiento de pesaje y la densidad final, junto con el rango de pesaje aplicable y el procedimiento de verificación.
Para el cliente, esto evita que una cifra de entrada precisa se confunda con la prueba del resultado completo del proceso.
Revise el método de preexpansión y el control de recetas.
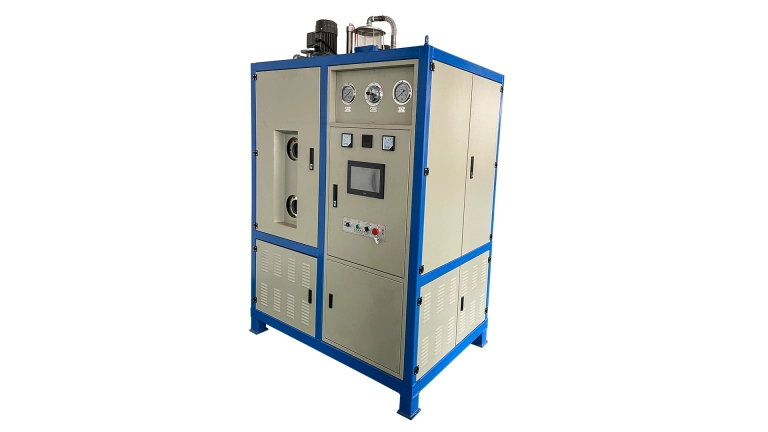
La máquina combina calentamiento electromagnético con preexpansión de vapor. El control PLC gestiona el ciclo automático, mientras que los parámetros de proceso almacenados sirven de referencia para la producción repetida. Las actualizaciones remotas del sistema y la depuración de parámetros están disponibles dentro del alcance del servicio acordado.
Durante la prueba, revise el comportamiento de la temperatura, la regulación del vapor, el estado de las perlas y los resultados entre lotes. El valor no reside en la etiqueta tecnológica en sí, sino en la capacidad de reiniciar una receta conocida, comparar turnos y proporcionar registros útiles durante el soporte técnico.
El funcionamiento automático reduce los pasos repetitivos, pero los operadores capacitados aún necesitan acceso controlado a las recetas y las alarmas.
Verifique la fluidización, el cribado, la descarga y el acceso al servicio.
El preexpansor incluye un lecho fluidizado, una criba vibratoria de acero inoxidable de doble capa y descarga inferior. Durante las pruebas, se inspecciona el material residual, la aglomeración visible, el comportamiento de cribado y la transición a la maduración. La protección contra fugas eléctricas y la protección contra cortes de energía también forman parte de las funciones de protección de la máquina.
La descarga limpia limita la contaminación cruzada entre lotes, mientras que el cribado constante permite que la siguiente etapa reciba el material sin demoras. Verifique cómo se comprueba el sistema de pesaje, cómo acceden los operarios a la criba y al lecho fluidizado para su limpieza, y qué piezas requieren inspección rutinaria.
¿Cómo deben organizarse las pruebas por lotes y las pruebas de aceptación en fábrica (FAT)?
Una prueba de aceptación en fábrica eficaz comienza antes de que la máquina entre en funcionamiento. El comprador y el proveedor necesitan la misma identificación del material, las mismas condiciones de funcionamiento, el mismo método de muestreo y el mismo rango de aceptación. Para una compra en 2026, los resultados documentados del lote, la trazabilidad de la configuración de la receta y la asignación de responsabilidades para las nuevas pruebas proporcionan una base práctica para la aprobación del envío.
Acordar las condiciones de la prueba.
El plan FAT registra:
- Identificación del grado y lote de la materia prima
- Densidad del objetivo y rango aceptado
- Introduzca el peso y la receta seleccionada.
- Condiciones de vapor y aire comprimido
- Método de muestreo por puntos y densidad
- Tiempo de ciclo, alarmas y ajustes del operador
- Estado de descarga, cribado y perlas
Utilice las mismas unidades, punto de muestreo y período de acondicionamiento para cada resultado. Las muestras analizadas tras diferentes tiempos de espera podrían no ser directamente comparables. Una vez aprobado, el método debe figurar tanto en el acuerdo técnico como en el registro de la prueba de aceptación en fábrica (FAT).
Prueba lotes consecutivos, no una sola prueba de demostración.
Un ciclo exitoso demuestra que la máquina puede funcionar, no que la producción sea estable. Pruebe suficientes lotes consecutivos para demostrar la repetibilidad para el material y la receta especificados, con la cantidad registrada en el procedimiento FAT.
Registre el peso de entrada, la densidad, el tiempo de ciclo, el comportamiento de descarga, las alarmas y los cambios manuales para cada lote. Si un resultado se encuentra fuera del rango aceptado, documéntelo antes de ajustar varios parámetros. Modificar simultáneamente los valores de vapor, temperatura, tiempo y pesaje puede solucionar el problema del siguiente lote, pero puede ocultar la causa.
Convierta el FAT en un registro de aceptación claro
La prueba de aceptación en fábrica (FAT) abarca el montaje de la máquina, válvulas, sensores, controles eléctricos, secuencia automática, almacenamiento de recetas, registros de pesaje, alarmas, descarga, movimiento del lecho fluidizado y funciones de protección acordadas. Las comprobaciones relacionadas con la seguridad deben seguir el procedimiento aprobado para la máquina.
El registro identifica qué desviaciones requieren ajuste, nuevas pruebas o retención del envío, y quién aprueba el resultado. La prueba de aceptación en fábrica (FAT) confirma el desempeño bajo las condiciones de fábrica acordadas. La puesta en marcha en planta verifica los servicios públicos, las conexiones de transporte, el sistema de maduración y el material de producción.
Con un método de aceptación fijo, resulta más fácil comparar las cotizaciones técnicas y comerciales.
Cómo comparar proveedores y presupuestos de preexpansores EPS
El precio más bajo de una máquina preexpansora de EPS no siempre se traduce en el menor costo del proyecto. Las pruebas, el equipo auxiliar, la capacitación, la inspección, las modificaciones locales y el servicio técnico pueden quedar fuera del presupuesto inicial. Los equipos de compras necesitan una base de comparación que abarque el equipo, las pruebas, los límites del sitio y las responsabilidades posventa.
Compare el alcance completo del equipo y del servicio.
Confirme si el presupuesto incluye el preexpansor, el sistema de pesaje, el lecho fluidizado, la criba vibratoria, el armario de control, las interfaces de transporte, la documentación, las piezas de puesta en marcha y los repuestos recomendados.
La capacitación debe abarcar la selección de recetas, los cambios de parámetros autorizados, los registros de lotes, la limpieza, el manejo de alarmas y el apagado seguro. Asimismo, se deben revisar las instrucciones de instalación, los límites de la garantía, el soporte remoto, la respuesta del servicio y los plazos de entrega de las piezas de repuesto.
Un preexpansor no funciona de forma aislada. OC Technology suministra Equipo de fundición de espuma perdida para aplicaciones de preexpansión, maduración, moldeo de EPS, secado y vacío central. El proceso posterior se puede revisar a través de la máquina de moldeo de EPS, mientras que la guía en Dimensionamiento y configuración de una línea de producción de fundición a la cera perdida Conecta la capacidad de cada máquina individual con la línea de producción más amplia.
Evite pagar por capacidad o funciones que el proyecto no pueda utilizar.
Una configuración de lotes más grandes o una opción de control adicional solo tienen valor cuando resuelven un problema de producción definido. Es difícil aprovechar la capacidad adicional cuando los silos de maduración, el transporte o la demanda de moldeo ya son los factores limitantes.
Solicite a cada proveedor que vincule cada opción de precio con una necesidad operativa, una prueba de aceptación o un resultado del servicio. Esto permite que la compra se centre en el resultado aceptado, la facilidad de mantenimiento y el riesgo del proyecto, en lugar de en una larga lista de características.
Definir las responsabilidades de repetición de pruebas, envío y sitio.
El acuerdo técnico establece el proceso para la revisión de fallas, la corrección de parámetros, el ajuste mecánico, las pruebas repetidas, las actualizaciones de registros y la aprobación del envío.
Para un proyecto en el extranjero, aclare quién suministra el material de prueba, quién paga la inspección de terceros, quién prepara los servicios básicos en el sitio, quién se encarga del izamiento y quién proporciona la mano de obra local. Asimismo, defina el envío de repuestos, el acceso al soporte remoto y el plan de respuesta en caso de retraso en la puesta en marcha.
Conclusión
La elección de una máquina preexpansora de EPS requiere más que comparar cifras de lotes, desviaciones de pesaje y afirmaciones sobre automatización. El equipo debe adaptarse a la materia prima, la densidad objetivo, los servicios, la ruta de transporte, la capacidad de maduración, el cronograma de producción y los recursos de mantenimiento. Las pruebas de lotes consecutivas y una FAT documentada convierten los datos de la cotización en evidencia que los equipos de compras e ingeniería pueden revisar antes del envío.
Tecnología OC Suministra equipos de preexpansión y equipos relacionados para áreas blancas en proyectos de fundición a la cera perdida. Las fundiciones pueden contacto Tecnología OC Con el grado del material, la densidad objetivo, la demanda de lotes requerida, el plan de turnos, las condiciones de los servicios, la distribución del taller y el alcance preferido de las pruebas de aceptación en fábrica (FAT). Estos detalles constituyen la base para una configuración de máquina adecuada, límites de suministro, plan de pruebas, responsabilidades de servicio y cotización comercial.
Preguntas frecuentes
P1: ¿Qué información se necesita antes de solicitar un presupuesto para una máquina preexpansora de EPS?
A: Indique el grado del material, el tamaño de las perlas, la densidad objetivo, la demanda del lote, el plan de turnos, los servicios auxiliares, el diseño del sistema de transporte y la capacidad de maduración. Esto permite ofrecer una configuración precisa en lugar de un precio genérico.
P2: ¿Una desviación de pesaje de ±1 gramo demuestra la exactitud de la densidad final de las perlas?
R: No. Se refiere al punto de entrada de pesaje previo. La repetibilidad de la densidad final depende del material, la fórmula, los utensilios, el método de muestreo, el período de acondicionamiento y el procedimiento de prueba acordado.
P3: ¿Cuántos lotes consecutivos se necesitan para una prueba de aceptación en fábrica (FAT) de preexpansor de EPS?
R: No existe una cantidad universal. El comprador y el proveedor necesitan suficientes lotes para demostrar un funcionamiento estable del material y la receta especificados, y la cantidad debe estar registrada en el procedimiento FAT.
P4: ¿Qué factores influyen en el precio de la máquina preexpansora EPS?
R: El precio depende de la configuración del lote, los controles, el alcance del lecho fluidizado y el cribado, las interfaces de transporte, las pruebas de aceptación en fábrica (FAT), la capacitación, las piezas de repuesto, el soporte de instalación y las responsabilidades en el sitio.
P5: ¿Qué debe proporcionar un proveedor de preexpansores de EPS para un proyecto en el extranjero?
A: Revisar los documentos en inglés, los registros FAT, la capacitación del operador, las responsabilidades de instalación, el soporte remoto de parámetros, los términos de la garantía, los repuestos críticos, la respuesta del servicio, los plazos de entrega de las piezas de repuesto y los procedimientos de corrección y nueva prueba.


 Spanish
 English
 Arabic
 Hindi
 Indonesian
 Japanese
 Korean
 Malay
 Portuguese
 Thai
 Vietnamese