フォームキャスティングの紛失蒸発型鋳造またはEPCとも呼ばれ、正確で効果的な金属鋳造方法である。複雑な部品を製造するには、追加加工が少ないだけです。この方法の重要な部分は泡パターンである。このパターンは金型空間を形成し、熱金属が触れると蒸気になる。適切な泡を選択することで、鋳物の品質を制御するのに役立ちます。表面の滑らかさ、寸法精度、プロセス全体の動作に影響します。
業界では発泡ポリスチレン(EPS)を主な発泡フォームとして使用している人が多い フォームキャスティングの紛失この記事は人々が選んだ泡、その重要な特徴、パターンの作り方、泡を選ぶ規則、それがどのようにこの過程に溶け込むか、そしてそれがもたらす良い効果に着目している。これらの詳細を理解することで、工場は消失型鋳造作業を改善することができます。彼らはそれを自動車部品、機械部品、その他の高精度を必要とする物品に使用します。
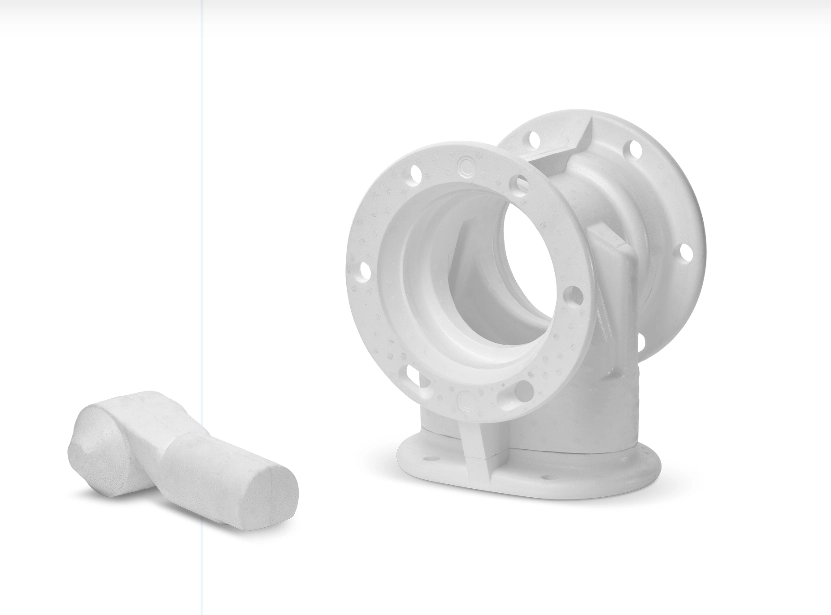
失われたフォーム鋳造プロセスを理解する
消失型鋳造フォーム設計
作業者が泡パターンを作成すると、消えた泡の鋳造プロセスが始まります。このパターンは最終部品の形状と一致しています。これには、内部チャネルと厄介な詳細が含まれています。
耐火塗料と乾燥砂型の製造
労働者たちは図案に耐火コーティングを薄く塗った。そして彼らはそれをフラスコの中のほぐれた乾燥砂に入れた。熱金属は鋳造システムを通じて流入する。それは泡を燃やして、空白を埋めて、鋳物を作ります。
キャビティレス消失型鋳造法の利点
この空洞のない方法は、規則的なコアと分離線を除去する。これにより、部品が最終的な形状に近づくことができます。コーティングおよびサンドプレスの間、フォームパターンは堅固なままである必要がある。しかし、破片を残さずに完全に崩壊しなければなりません。
消失鋳造工場の生産エリア
消失型鋳造に使用される正確な泡は、ガスを容易に逃がすことができる。穴や炭素痕などの問題を防ぐことができます。大規模な生産にも適しています。白領域はパターン作成の処理に使用されます。黄色の領域はコーティングに使用されます。黒いエリアは砂や流し込みを担当しています。
消失型鋳造における主な発泡材料:発泡ポリスチレン(EPS)
なぜ発泡ポリスチレンが消失型鋳造に使われているのか
発泡ポリスチレン(EPS)は、ほとんどの消失型鋳造装置で一般的に使用される発泡材料である。
EPS発泡ビーズの構造と組成
EPSは約2.5%のポリスチレンと97.5%の空気を含む。人々は金型の中でポリスチレンビーズを蒸気で膨張させた。軽量構造は良好な寸法制御とクリーン燃焼を有する。
金属注入中のEPSの気化挙動
鋳造時、EPSはガスになります。ガスは開放された砂型を通って排出される。条件が合えば、固体廃棄物は残らない。
EPS発泡モデルによる鋳造精度の実現
このクリーン燃焼により、EPSはアルミニウム、球状インク鋳鉄、灰色口鋳鉄、いくつかの鋼合金に適している。EPSパターンのサイズは小さく、通常±0.005 mm/mm以内である。それらの表面仕上げ度は2.5 ~ 25μm RMSである。EPSのような工場は、コストが低いため回収でき、大量生産のビーズとすることができる。
フォームの消失鋳造に必要な重要な性能
注型EPSフォーム密度要件
良好な消失型鋳造には一定の泡特性が必要である。泡は移動、コーティング、圧砂を処理することができる必要があります。完全燃焼も必要です。密度は主要な要素の1つです。
パターン化に使用されるEPSフォームは、通常1.4〜5.0ポンド/立方フィート(pcf)の間にあります。密度が1.4 pcf未満では複雑な形状には弱すぎる。コーティング中や揺れ中に曲がる可能性があります。2.0〜3.0 pcfの密度は、多くの作業に良好な強度と燃焼速度を提供します。
細胞構造と寸法安定性
寸法安定性は、コーティング重量または砂力による曲げを防止することができる。泡は均一な孔径を必要とする。これにより、表面不良の原因となるガススポットが回避される。
フォーム型の加工性と熱特性
良い切断は、労働者が熱線ツールやNC工作機械でパターンを形成することができる。耐熱性は金属が届くまで形状を変えない。
環境と排出の考慮事項
鉄金属にとって、炭素や硫黄破片のないクリーン燃焼は非常に重要である。不純物は欠陥や穴を引き起こす。環境問題は低有害ガスと回収選択された泡を推進した。
これらの特徴は、フォームパターンを詳細な設計にコピーすることを共同で可能にします。伝統的な方法では安くすることはできません。
Vanishing Mold鋳造の泡パターンを作成する方法
EPSマイクロビーズの予備発泡プロセス
パターン作成は、消失型鋳造工場の白色領域で発生します。特殊な機械でビーズを加工し、成形します。生EPSビーズはまずプリバブル装置に入る。そこで、蒸気と圧力は制御下で必要な密度まで膨張させる。
サイロ中のビーズの老化と成熟
膨張したビーズはサイロに入っている。それらは安定した湿度と圧力に達する。このステップは、パターン強度を高め、コーティング接着を促進します。
EPS発泡成形機成形
膨張したビーズは発泡成形機に移された。これらには油圧部品と真空冷却があります。機械はビーズをアルミニウム製の工具に押し込んだ。これらは正確な加熱と加圧ステップを使用します。これは一度に正確なパターンを作ることができます。
NCカットとEPSブロック加工
発泡板機械は大型EPSブロックを製造する。労働者たちは、特殊な形状を得るために手作業またはCNCで切断します。
消失型生産ラインの自動化
中央真空システムは成形と冷却の過程で安定した低圧を維持する。これにより、形状の変化を防ぎ、エネルギーを節約できます。現代の白いゾーンラインは、安定した密度と高速なツールスイッチを実現するための自動化を使用しています。迅速な生産をサポートします。消失型鋳造では、良好な金型製作はコーティング均一性と最終鋳物品質に影響を与える。
どのような密度の泡が消失型鋳造に最適ですか。
アルミニウム鋳物の推奨EPS密度
密度の選択は、部品の形状、金属の種類、生産量に依存します。シンプルなアルミニウム製部品は、1.4〜2.0 pcf EPSとの併用効果が高い。十分な力と急速な燃焼があります。
鉄鋼鋳物の密度範囲
複雑な鉄または鋼部品は、2.5 ~ 4.0 pcf密度でよりよく表現されています。これにより、厚いコーティングと高いキャスティング熱の曲がりに抵抗することができます。
泡密度を最適化して鋳物の品質を高める
過密な泡は燃焼を遅くし、ガス量を増加させる。これはストレス問題を引き起こす可能性があります。非常に低い密度は操作を困難にし、破断を招く。
工場は実際の条件下で異なる密度のサンプルを試験した。これにより、最適な範囲が見つかります。先進的なソフトウェアは燃焼状況を予測し、フル稼働前に密度の選択を支援します。
EPS発泡体と消失型鋳造における他の材料
押出されたポリスチレン(XPS)泡
EPSは結果とコストをバランスさせているため、消失型鋳造ではリードしています。しかし、場合によっては、押出ポリスチレン(XPS)は別の選択肢である。
XPSは押出成形の閉孔構造を採用している。詳細な試料には、より滑らかな表面とより良い圧力保持が提供されます。それでも、XPSのコストはEPSより高く、燃焼速度も遅い。
高温鋼鋳物用PMMAフォーム
高級ポリメタクリル酸メチル(PMMA)フォームは高温鋼鋳物に適している。より良い寸法保持と精度を提供します。これはより高い価格をカバーしています。
なぜウレタンフォームは滅多に使われないのか
残留物やガスの問題でウレタンフォームはほとんど役に立たない。ほとんどの工場での作業では、EPSは依然として消失型鋳造の第一選択である。大規模な環境の中で長い歴史を持っています。
消失型鋳造における高品質発泡体の使用の利点
近接正味形状の製造効果
良いバブルパターンは多くの仕事の収益をもたらします。最終形状に近い切削加工は最大50%に達する。これにより、無駄と完成品コストが削減されます。
コアなしで設計の柔軟性を向上
コアまたは追加のステップを必要とせずに、複雑な内部フィーチャーを作成できます。これにより、設計が容易になり、起動時間が短縮されます。
エネルギー効率と環境効果
滑らかな表面は追加の作業量を減らした。この方法は乾燥砂を使用しているため、接着剤の加熱をスキップしているため、エネルギー消費量が低下している。
回収可能な泡とより少ない砂の浪費は生態系への影響を減少させる。安定したフォーム特性により、広範囲の動作時に同じ品質を実現します。これにより、正確な寸法と鋳物のクリーニングが必要な分野に役立ちます。
適量泡消失型鋳造の一般的な応用
自動車消失型鋳造応用
良質なEPS発泡体を用いた消失型鋳造は多くの分野に適している。自動車メーカーは、詳細な冷却経路を有するエンジンシリンダ、シリンダヘッド、吸気マニホールド、サスペンションを製造している。
重機及び産業用機器
農場や建設機械メーカーは、トランスミッションケース、ポンプボディ、および堅牢なブラケットを製造している。
航空宇宙及び精密機械部品
この方法は航空宇宙分野で軽量構造体に適している。弁体や圧縮機ケーシングの汎用機器にも適しています。
プロトタイプ開発と大量生産
同じ部品を大量に生産することでお金を節約することができます。プロトタイプの作業は、迅速なパターンカットのおかげです。この方法は薄肉とアンダーカットに適している。通常の砂型鋳造では安くすることはできません。
消失型鋳造における泡使用の課題とベストプラクティス
一般的なフォームパターンの問題
可能な問題としては、移動中にパターンが弱く、密度ムラによるコーティング欠陥、通気口が不足すると滞留ガスが発生することが挙げられる。
EPSパターン生産のベストプラクティス
最適な手順は、これらの問題を明確に解決するためのものです。ビードの事前膨張を厳密に制御し、密度を均一にする。自動ミキサーと乾燥器を用いて適切な厚さの耐火コーティングを施す。パターン設計に計画された通気口と立管を追加します。
プロセス監視とシミュレーション最適化
パターンとプロセス追跡を定期的にチェックして欠陥を防ぐ。シミュレーションツールは金属の流れと泡の破裂を推測する。彼らは労働者にランニングの前に設定を調整させた。
従業員にバブル貯蔵と休憩条件の訓練を行い、材料を良好な状態に保つ。これらの工程は、消失型鋳造における泡を最大限に利用することができる。彼らは高い俳優の成功率を維持している。
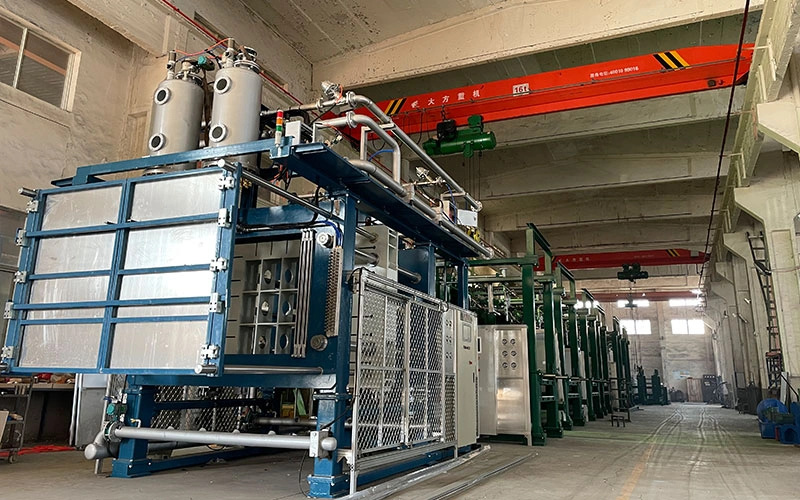
成熟したベンダー、例えば OC テクノロジー 専門的に高品質発泡モデルと完全な消失型鋳造生産ラインを生産するために必要な設備。彼らの製品にはEPSブロック成形機、予備発泡機、発泡成形機、空気乾燥機、中央真空システム、昇降式塗料混合機、熟成サイロが含まれ、高効率と自動化生産をサポートしている。 お問い合わせ OC Technology 今日


 Japanese
 English
 Arabic
 Hindi
 Indonesian
 Korean
 Malay
 Portuguese
 Spanish
 Thai
 Vietnamese